Nuances de carbure de tungstène : tableau comparatif C2 / K20 et guide de sélection
Les nuances de carbure de tungstène déterminent la dureté, la résistance à l'usure, la ténacité et les performances des matériaux en carbure cémenté. Chaque nuance est conçue pour des applications spécifiques, notamment l'usinage des métaux, l'usinage de précision, les composants résistants à l'usure et les matrices de formage à froid.
La nuance de carbure dépend de plusieurs facteurs, notamment la teneur en cobalt, la taille des grains de WC, les carbures d'addition et les procédés de fabrication.
Réponse rapide : Dans certains catalogues de fournisseurs, le carbure C2 est souvent associé à la nuance ISO K20 pour l'usinage général de la fonte et des matériaux non ferreux. Il ne s'agit toutefois pas d'une équivalence universelle. Le choix de la meilleure nuance de carbure de tungstène dépend du matériau de la pièce à usiner, des conditions d'utilisation et de l'équilibre requis entre dureté et ténacité.
Ce guide explique la classification des nuances de carbure, compare les références courantes des nuances et indique comment choisir la nuance de carbure de tungstène adaptée à différentes applications.
Tableau des nuances de carbure
Le tableau ci-dessous récapitule l'ensemble des nuances de carbure de tungstène (WC-Co), avec le système ANSI C traditionnel (C1–C14), les propriétés physiques et mécaniques (teneur en liant cobalt, taille des grains, dureté et résistance à la rupture par flexion) et les équivalences d'application selon l'ISO 513.
1. Tableau de référence principal : nuances ANSI C1 à C14, propriétés et correspondances ISO
Remarque : le « système C » de l'ANSI reposant sur les performances plutôt que strictement sur la composition chimique, les propriétés mécaniques et les tailles de grain correspondent aux plages typiques de l'industrie chez les principaux fabricants. Les nuances modernes d'outils de coupe (en particulier les C5 à C8) intègrent généralement des carbures cubiques (TiC, TaC, NbC) en plus du WC et du Co, afin de résister à la formation de cratères et à la déformation thermique dans l'acier.
| Nuance ANSI | Catégorie d'application | Teneur typique en Co % (en poids) | Granulométrie typique (μm) | Dureté (HRA) | Dureté (HV30) | TRS (MPa) | TRS (psi) | Code(s) ISO 513 correspondant(s) | Utilisation industrielle typique |
| C1 | Dégrossissage (Fonte / Métaux non ferreux) | 6.0% – 9.0% | Moyen (1,5 – 3,0) | 90.0 – 91.5 | 1400 – 1550 | 2000 – 2500 | 290,000 – 360,000 | K20 – K30 (N20–N30) | Ébauche par tournage ou fraisage interrompus de la fonte, de l'aluminium, du laiton et des matières plastiques. |
| C2 | Usage général (fonte / métaux non ferreux) | 5.5% – 6.5% | Fine à moyenne (1,0 – 2,0) | 91.5 – 92.5 | 1550 – 1700 | 1750 – 2200 | 255,000 – 320,000 | K10 – K20 (N10–N20, S15) | Semi-finition de la fonte, des métaux non ferreux, des fraises en carbure monobloc, des forets et des pièces d'usure. |
| C3 | Finition légère (fonte / métaux non ferreux) | 4.5% – 5.5% | Fin (0,8 – 1,3) | 92.2 – 93.0 | 1650 – 1800 | 1500 – 1850 | 215,000 – 270,000 | K05 – K10 (N05–N10) | Finition légère, alésage de précision, reprise à l'alésoir avec un choc minimal. |
| C4 | Finition de précision (fonte / métaux non ferreux) | 3.0% – 4.5% | Submicronique (0,5 – 0,8) | 92.8 – 93.8 | 1750 – 1950 | 1350 – 1650 | 195,000 – 240,000 | K01 – K05 (N01–N05) | Finition ultra-fine à grande vitesse de matériaux abrasifs, de fonte trempée et de matériaux composites. |
| C5 | Ébauche (acier et alliages d'acier) | 8.0% – 11.0% (+TiC/TaC) | Moyen (1,5 – 3,0) | 90.5 – 91.5 | 1450 – 1550 | 1900 – 2350 | 275,000 – 340,000 | P25 – P35 (M25–M35) | Ébauche lourde, décalaminage et coupes interrompues sur les aciers au carbone et les aciers alliés à faible vitesse de coupe. |
| C6 | Usage général (acier et alliages d'acier) | 6.5% – 9.0% (+TiC/TaC) | Moyen (1,3 – 2,5) | 91.2 – 92.2 | 1500 – 1650 | 1650 – 2050 | 240,000 – 295,000 | P15 – P25 (M15–M25) | Tournage, fraisage et usinage général de moyenne complexité des aciers à des vitesses et des avances modérées. |
| C7 | Finition (acier et alliages d'acier) | 5.0% – 7.0% (+TiC/TaC) | Fine à moyenne (1,0 – 2,0) | 92.0 – 92.8 | 1600 – 1750 | 1450 – 1750 | 210,000 – 255,000 | P05 – P15 | Coupes de semi-finition et de finition en continu sur l'acier à des vitesses de coupe élevées. |
| C8 | Finition de précision (acier et alliages d'acier) | 4.0% – 6.0% (+TiC/TaC à haute teneur) | Fin (0,8 – 1,5) | 92.5 – 93.5 | 1700 – 1900 | 1200 – 1500 | 175,000 – 215,000 | P01 – P05 | Finition et alésage de précision à grande vitesse et à faible avance d'aciers présentant une résistance haut à la formation de cratères. |
| C9 | Surface d'usure (sans choc) | 5.5% – 6.5% | Fine à moyenne (1,0 – 2,0) | 91.5 – 92.5 | 1550 – 1700 | 1750 – 2100 | 255,000 – 305,000 | (Sans découpe : environ K10–K20) | Cales étalons, jauges à tampon et à anneau, guides-fils, buses et bandes d'usure sans choc mécanique. |
| C10 | Surface d'usure (chocs légers) | 8.0% – 10.0% | Moyen (1,5 – 3,0) | 90.0 – 91.2 | 1350 – 1500 | 2200 – 2600 | 320,000 – 375,000 | (Sans découpe : environ K25–K30) | Matrices de découpe et de formage, mandrins, douilles de perçage et guides d'usure soumis à de légers chocs mécaniques. |
| C11 | Surface d'usure (chocs violents) | 11.0% – 13.0% | Moyen à grossière (2,0 – 4,0) | 88.5 – 89.8 | 1200 – 1350 | 2500 – 2900 | 360,000 – 420,000 | (Sans découpe : ~K40) | Matrices de frappe à froid, matrices de laminage, trépans miniers et plaquettes de forage pour roche avec un impact modéré. |
| C12 | Applications à impact (léger/moyen) | 13.0% – 15.0% | Moyen à grossière (2,0 – 4,5) | 87.5 – 88.8 | 1100 – 1250 | 2650 – 3100 | 385,000 – 450,000 | (Sans découpe : ~G20 / K40) | Matrices d'estampage, cylindres concasseurs, matrices de matriçage et pièces d'usure fortement sollicitées par des chocs répétés. |
| C13 | Applications à fort impact (moyen/lourd) | 15.0% – 18.0% | Grossier (2,5 – 5,0) | 85.5 – 87.5 | 1000 – 1150 | 2750 – 3250 | 400,000 – 470,000 | (Sans usinage : ~G30) | Outillage de formage à froid pour applications lourdes, matrices de frappe pour clous et rivets, et outillage de poinçonnage soumis à des contraintes élevées. |
| C14 | Applications à impact (chocs extrêmes) | 19.0% – 25.0% | Grossier (3,0 – 6,0+) | 82.0 – 85.5 | 850 – 1000 | 2700 – 3300+ | 390,000 – 480,000+ | (Sans usinage : ~G40–G50) | Applications à chocs extrêmes, poinçons de formage à forte charge, rouleaux pour travail à chaud et lames de cisaillement massives. |
2. Relations entre la microstructure et les propriétés (taille des grains en fonction de la teneur en cobalt)
Dans le carbure de tungstène cémenté, deux variables principales déterminent le comportement mécanique du substrat : Teneur en liant au cobalt ($Co$) et Taille des grains du carbure de tungstène ($WC$).
A. Effet de la teneur en cobalt (Co)
- Augmentation de la teneur en cobalt (↑Co %):
- Augmentations : Ténacité à la rupture (KIC), résistance à la rupture par flexion (TRS jusqu'à environ 18 à 20 % de Co) et résistance aux chocs thermiques.
- Diminutions : Dureté (HRA/HV), résistance à l'usure par abrasion et module d'élasticité (rigidité).
- Diminution de la teneur en cobalt (↓Co %) :
- Augmentations : Dureté, résistance à l'usure des arêtes et résistance à la compression.
- Diminutions : Résistance à l'ébréchage des arêtes et aux chocs mécaniques.
B. Classifications normalisées de la taille des grains de WC
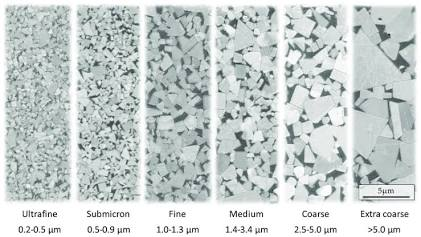
La métallurgie des poudres moderne fait appel à des poudres submicroniques et ultrafines (souvent dopées avec des traces de VC ou de Cr₃C₂ qui servent d'inhibiteurs de croissance des grains) afin d'obtenir à la fois une dureté et une résistance à la rupture par flexion élevées, notamment dans le domaine des outils en carbure monobloc et des plaquettes de micro-usinage.
| Classe granulométrique | Taille moyenne des particules de WC (μm) | Caractéristiques et applications typiques |
| Nano / Ultrafin | moins de 0,2 µm / 0,2 – 0,5 µm | Dureté extrême (93,5–95,0 HRA) et résistance à la rupture par flexion élevée (jusqu'à 3 800–4 500 MP à 10–12 % de Co). Ces nuances servent aux micro-forets pour circuits imprimés, aux plaquettes de tourbillonnement à arêtes vives pour vis osseuses médicales et à la finition des aciers trempés. |
| Submicronique | 0,5 – 0,8 µm | Référence du secteur pour les fraises en carbure monobloc haute performance, les forets, les tarauds et les plaquettes de tournage et de filetage à arêtes vives revêtues de PVD (classes ISO M, S et N). |
| Fin | 0,8 – 1,3 µm | Résistance à l'usure et ténacité équilibrées. Couramment employé pour les plaquettes de tournage PVD/CVD à usage général et les pièces d'usure. |
| Moyen | 1,3 – 2,5 µm | Substrat traditionnel pour les plaquettes de tournage et de fraisage à revêtement CVD (nuances ISO P et K). Offre une bonne conductivité thermique et une bonne résistance à la fissuration thermique. |
| Grossier | 2,5 – 6,0 µm | Haute ténacité à la rupture et résistance aux chocs thermiques. Utilisé pour l'ébauche lourde, les outils miniers et de creusement de tranchées, ainsi que pour les matrices de formage à froid. |
| Très grossier | > 6,0 µm | Résistance maximale aux chocs. Utilisé dans les forets à boutons pour le secteur pétrolier et gazier, les pics de rabotage routier et les matrices d'estampage soumises à de forts chocs. |
3. Comprendre les deux normes : ANSI et ISO 513
Pourquoi les nuances ANSI C présentent aujourd'hui des limites
Le système ANSI C (mis au point aux États-Unis au milieu du XXe siècle) classe les carbures en deux groupes destinés à l'usinage des métaux (C1–C4 pour les nuances pures de $WC\text{-}Co$ utilisées sur la fonte et les matériaux non ferreux, et C5–C8 pour les nuances alliées $WC\text{-}TiC\text{-}TaC\text{-}Co$ utilisées sur l'acier) ainsi que deux groupes liés à l'usure et aux chocs hors coupe (C9–C14). Elle ne tient pas compte des revêtements CVD/PVD modernes, des substrats frittés à gradient ni des matériaux de pièces spécifiques tels que l'acier inoxydable et les superalliages.
Système d'application moderne conforme à la norme ISO 513 (outils de coupe)
Dans le domaine de l'usinage CNC à l'échelle internationale, le ISO 513 La norme remplace les nuances C1 à C8 par six groupes de matériaux identifiés par un code couleur, associés à un indice de ténacité/usure compris entre 01 (le plus dur / finition à grande vitesse) à 50 (le plus tenace / ébauche lourde avec interruptions):
| Code ISO | Couleur | Groupe de matériaux des pièces à usiner | Stratégie type en matière de substrats et de revêtements | Groupe ANSI correspondant |
P (P01–P50) | Bleu | Aciers (Acier au carbone, alliages, aciers inoxydables ferritiques/martensitiques) | WC-Co à grains moyens avec des carbures cubiques (TiC, TaC, NbC) + zone superficielle enrichie en cobalt ; revêtements épais obtenus par CVD (TiCN + Al₂O₃) ou par PVD (AlTiN). | C5 – C8 |
M (M01–M40) | Jaune | Aciers inoxydables (austénitique, duplex, PH) | Grain submicronique à moyen, 6 % à 10 % de Co ; revêtements PVD (TiAlN, AlTiN) pour préserver le tranchant des arêtes de coupe et prévenir l'arête rapportée (BUE) ainsi que l'écrouissage. | Couvre C1–C2 et C5–C6 |
K (K01–K40) | Rouge | Fonte (Gris, ductile/nodulaire, malléable, CGI) | WC-Co pur (grain fin à moyen, 5 % à 8 % de Co) ; revêtement CVD épais (revêtements TiCN + α-Al₂O₃ pour une résistance extrême à l'usure abrasive). | C1 – C4 |
N (N01–N30) | Vert | Métaux non ferreux (Aluminium, cuivre, laiton, matériaux composites) | WC-Co pur à grain submicronique/fin (4 % à 6 % de Co) ; généralement non revêtu et poli, revêtu de DLC ou doté d'une pointe en PCD pour empêcher l'adhérence du matériau. | C1 – C4 |
S (S01–S30) | Orange | Superalliages résistants à la chaleur et titane (Inconel, Hastelloy, Ti-6Al-4V) | WC-Co submicronique non allié (6 % à 10 % de Co) pour une dureté à chaud et une résistance au cisaillement élevées ; revêtements PVD fins et lisses (AlTiN, TiSiN). | Avant tout C2 – C3 (submicronique) |
H (H01–H30) | Gris | Matériaux trempés (Aciers trempés de plus de 45–65 HRC, fonte trempée) | WC-Co ultrafin/submicronique à faible teneur en cobalt (4 % à 6 % de Co) + PVD à haute teneur en aluminium (AlTiN/TiSiN), ou cermet/CBN/céramique. | C3 – C4 (Ultrafin) |
Comprendre les nuances de carbure de tungstène
1. Dureté et ténacité : le compromis fondamental
Dans les carbures cémentés classiques, la dureté (résistance à la déformation plastique localisée et à l'usure par abrasion) et la ténacité (résistance à la rupture, à l'ébréchage des arêtes et aux chocs mécaniques) évoluent en sens inverse.
- Dureté (mesurée en HRA ou HV30) : elle est déterminée par une couche de liant plus mince entre les particules de carbure (ce que l'on appelle un libre parcours moyen plus court dans la phase cobalt) et par des grains de WC plus fins.
- Exemple de dureté haut : Une teneur de 4 % de Co associée à du WC submicronique de 0,5 µm donne une dureté d'environ 93,2 HRA. Cette nuance excelle en finition continue à grande vitesse, où le frottement et l'abrasion dominent, mais elle peut se briser lors de coupes interrompues sévères.
- Résistance à la rupture (Kic, exprimée en MPa*m¹/²): Elle résulte d'une teneur en cobalt plus haut et de grains de carbure de tungstène (WC) plus grossiers, qui forment des couvre ductiles de cobalt plus épais, capables d'atténuer les microfissures avant qu'elles ne se propagent.
- Exemple de ténacité élevée : Une teneur de 15 % de Co associée à du WC grossier (3,5 µm) donne une dureté d'environ 87,5 HRA. Cet d'environ 87,5. Il s'use plus rapidement en cas de frottement à grande vitesse, mais résiste fin à l'estampage intensif, au frappe à froid ou au fraisage intermittent sur calamine.
2. Qu'est-ce que la résistance à la rupture par flexion (TRS) ?
La résistance à la rupture par flexion (TRS) — également appelée résistance à la flexion — correspond à la contrainte de flexion maximale qu'une barre d'essai en carbure de tungstène peut supporter juste avant sa rupture. Elle s'exprime en mégapascals (MPa, N/mm²) ou en livres par pouce carré (psi), avec 1 MPa ≈ 145 psi.
Pourquoi recourir au TRS plutôt qu'à l'essai de traction normalisé ?
Lorsqu'on soumet un métal ductile comme l'acier à un essai de traction classique, celui-ci se déforme et se rétrécit avant de rompre. Le carbure cémenté présentant une très faible ductilité, sa mise en traction dans un montage classique crée d'importantes concentrations de contraintes au niveau des mors, ce qui provoque une rupture prématurée dans les mâchoires et fausse la mesure.
Pour évaluer la résistance de manière fiable, l'industrie des carbures utilise un essai de flexion en trois points normalisé selon la norme ISO 3327 (et ASTM B406) :
- Un échantillon d'essai rectangulaire en carbure, rectifié avec précision (généralement de 6,5 mm × 5,25 mm × 20 mm pour le type B de la norme ISO), est soutenu près de ses deux extrémités sur une portée fixe (L).
- Un cylindre en carbure de tungstène exerce une force concentrée vers le bas ($F$) exactement au centre jusqu'à ce que la barre cède.
- La face inférieure de la barre est soumise à une contrainte de traction pure en flexion, calculée comme suit :
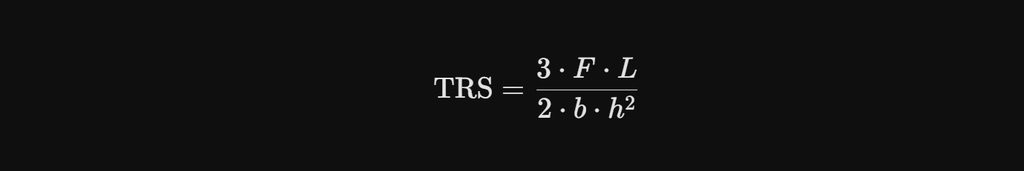
(où F = charge de rupture, L = distance entre les appuis, b = largeur de l'éprouvette et h = épaisseur/hauteur de l'éprouvette).
Classification des nuances C2
Qu'est-ce que le C2 exactement ? Comment correspond-il aux nuances ISO K10 à K30 ? Dans quels cas s'avère-t-il utile — et dans quels cas risque-t-il de décevoir ?
Interroger dix ingénieurs d'outillage sur la signification de « C2 » donne dix réponses légèrement différentes, qui tournent pour la plupart autour de la même idée : la nuance non alliée à usage général. Ce flou coûte cher. La nuance C2 est derrière une part considérable des outils brasés, plaquettes d'usure, forets-canons et plaquettes pour fonte utilisés dans le monde, et le fait de la prescrire sans précision est l'une des causes les plus fréquentes de défaillance prématurée des outils en atelier.
Ce guide permet de cerner précisément cette nuance : composition, propriétés, correspondances, applications, et les quatre décisions qui séparent un cahier des charges C2 bien conçu d'un cahier des charges coûteux.
1. Qu'est-ce que le C2, au juste ?
Dans le système de classification ANSI, la nuance C2 est la référence industrielle du carbure de tungstène non allié (WC-Co) à usage général. Elle se compose presque exclusivement de grains de carbure de tungstène et d'un liant à 6 % de cobalt — simplement appelé « 6 % de cobalt » ou « WC non allié à 6 % » dans le métier — avec des traces d'inhibiteurs de croissance des grains (carbure de vanadium ou carbure de chrome, généralement moins de 0,5 %) lorsque la poudre est fine ou submicronique.
Contrairement aux nuances destinées à la découpe de l'acier (C5 à C8), une nuance C2 traditionnelle ne contient que très peu, voire pas du tout, de carbure de titane ou de carbure de tantale. C'est justement cette absence qui fait toute la différence. En l'absence de carbures cubiques dans sa composition, la nuance C2 offre les avantages suivants :
- Conductivité thermique plus haut — la chaleur s'échappe de la zone de coupe au lieu de pénétrer dans l'arête
- Meilleure résistance à l'usure par abrasion à température ambiante
- Résistance à la rupture par flexion plus élevée que les nuances alliées pour acier à teneur en cobalt égale
En d'autres termes, le C2 sacrifie la stabilité chimique à haute température au profit de la ténacité mécanique et de la dissipation thermique au niveau de l'arête. Toutes les décisions d'application qui suivent découlent de ce seul compromis.
Spécifications métallurgiques et mécaniques standard
Les propriétés varient légèrement selon que l'ébauche est pressée à partir de poudre de WC fine (0,8–1,3 μm) ou moyenne (1,3–2,0 μm), et selon qu'elle subit ou non un frittage-HIP.
| Propriété | Métrique | Valeur impériale / US | Standard ou remarque |
| Composition nominale | ~94 % de WC + 6 % de Co | ~94 % de WC + 6 % de Co | Nuance non alliée ; traces de Cr₃C₂ / VC inférieures à 0,5 % dans les variantes à grain fin |
| Granulométrie WC | 0,8 à 2,0 μm | 31 à 78 μin | La nuance C2 standard est à grain fin à moyen (1,0 à 1,8 μm) ; la nuance C2 submicronique se situe entre 0,5 et 0,8 μm |
| Densité | 14,80–15,00 g/cm³ | 0,535–0,542 lb/pouce cube | ISO 3369 / ASTM B311 |
| Dureté (Rockwell A) | 91,5–92,5 HRA | 91,5–92,5 HRA | ISO 3738 / ASTM B294 ; le C2 submicronique atteint une dureté de 92,6 à 93,0 HRA |
| Dureté (Vickers) | 1550–1700 HV30 | 1550–1700 HV30 | ISO 3878 |
| Résistance à la rupture par flexion | 1 750–2 200 MPa | 255 000 à 320 000 psi | ISO 3327 / ASTM B406 ; le C2 submicronique fritté-HIP atteint 2 400 à 2 900 MPa |
| Ténacité à la rupture (KIC) | 9,5–11,5 MPa·m½ | 8,6–10,5 ksi·in½ | Méthode d'indentation de Palmqvist |
| Résistance à la compression | 4 800–5 400 MPa | 695 000 à 780 000 psi | ASTM E9 |
| Module d'Young | 610 à 640 GPa | 88,5–92,8 × 10⁶ psi | Rigidité élevée — environ trois fois plus rigide que l'acier à outils |
| Conductivité thermique | 85 à 105 W/(m·K) | 49–61 BTU/(h·pied·°F) | Nettement supérieure à celle des nuances C5–C8 alliées |
| Coefficient de dilatation thermique | 4,5–5,2 × 10⁻⁶ /K | 2,5–2,9 × 10⁻⁶ /°F | Mesuré entre 20 °C et 400 °C |
2. C2 face aux nuances ISO K20 et K30
En matière d'approvisionnement mondial en outillage CNC et en ébauches en carbure, ANSI C2 est le plus souvent associé à ISO K20, avec un recoupement avec le K10 du côté le plus dur et avec le K30 du côté le plus tenace. La subtilité qui déroute : La norme ANSI classe les catégories de substrats, tandis que la norme ISO 513 classe les plages d'utilisation. L'un décrit la nature du matériau ; l'autre décrit ce à quoi il est censé résister. C'est en confondant les deux que de bonnes nuances finissent dans le mauvais porte-outil.
| Caractéristique | ANSI C2 (usage général) | ISO K20 (semi-finition / usage général) | ISO K30 (ébauche / coupes interrompues) |
| Référence croisée la plus proche | Couvre ISO K10–K20 (également N10–N20, S15) | Correspondance directe avec ANSI C2 | Correspondance directe avec ANSI C1 — plus tenace que C2 |
| Teneur typique en cobalt | 5,5 % à 6,5 % de Co | 6,0 % à 7,0 % de Co | 8,0 % à 10,0 % de Co |
| Granulométrie typique du WC | Fines à moyennes (0,8 à 2,0 μm) | Fines à moyennes (1,0–2,0 μm) | Moyenne à grossière (1,5 à 3,0 μm) |
| Dureté typique | 91,5–92,5 HRA | 91,0–92,2 HRA | 89,5–91,0 HRA |
| Résistance à la rupture par flexion typique | 1 750–2 200 MPa | 1 850–2 300 MPa | 2 200–2 600 MPa |
| Résistance à l'usure par abrasion | Haut | Haut | Modéré |
| Résistance aux chocs et aux impacts | Modéré | Moyenne à bonne | Haut |
| Fenêtre d'usinage principale | Tournage, fraisage, perçage et alésage en continu ou avec de légères interruptions | Tournage moyen, surfaçage et alésage de la fonte, des alliages non ferreux et des aciers trempés | Ébauche lourde sur peau de coulée et inclusions de sable, fraisage sévèrement interrompu, montages instables |
Trois choses à retenir
C2 ≈ K20 — l'équivalent direct. Lorsqu'un plan ou un client spécifie « carbure C2 » pour un outil de coupe, une plaquette d'usure ou une pointe brasée, un carbure ISO K20 non revêtu (6 % de Co, grain moyen ou fin) constitue l'équivalent métallurgique standard direct. Lorsque l'application exige un tranchant plus affûté — fraises en carbure monobloc, plaquettes de finition pour l'aluminium —, il convient de prescrire à la place une nuance submicronique K10/K20 (6 % de Co, grain de 0,6 à 0,8 μm).
Le choix entre le C2 et le K30 est un compromis entre résistance à l'usure et ténacité, et non une amélioration. Il ne faut jamais remplacer le C2 par le K30 pour des travaux d'usure abrasive à grande vitesse. Le K30 porte la teneur en liant cobalt à 8 % à 10 %, ce qui en fait l'équivalent d'ANSI C1. Il résiste aux chocs mécaniques importants et à l'ébauche de pièces moulées recouvertes d'une croûte de sable sans s'ébrécher, mais sa dureté plus faible (environ 90,0 HRA) entraîne une usure en dépouille rapide à vitesse de coupe haut.
La classe d'une nuance ne constitue pas un classement de qualité. Les nuances C1, C2, C3 et leurs équivalents ISO ne sont ni meilleures ni pires les unes que les autres ; elles sont calibrées pour des états de contrainte différents. Choisir « la plus tenace disponible » est une erreur de prescription tout autant que choisir « la plus dure disponible ».
3. Comment C2 fait ses preuves
Le carbure de tungstène pur à 6 % de cobalt offre le juste équilibre entre une dureté haut et une résistance fiable des arêtes de coupe. C'est pourquoi le C2 est la nuance de carbure la plus produite, tant dans le secteur de l'usinage que dans les autres secteurs d'activité.
Découpe et usinage des métaux
Fonte (groupe ISO K). Tournage, surfaçage, alésage et rainurage de la fonte grise (GG/FC), de la fonte ductile et nodulaire (GGG/FCD) et de la fonte malléable. La fonte produit des copeaux courts et friables : la chaleur se concentre donc directement au niveau de l'arête de coupe et l'usure est essentiellement abrasive — précisément les conditions dans lesquelles la matrice WC-Co non alliée du C2 excelle.
Métaux non ferreux et matériaux non métalliques (groupe ISO N). Tournage, fraisage et perçage à grande vitesse des alliages d'aluminium (en particulier l'aluminium moulé à haute teneur en silicium, très abrasif), du laiton, du bronze, du cuivre, des composites CFRP et fibre de verre, du graphite et des plastiques durs. Les plaquettes C2/K10–K20 non revêtues et polies miroir empêchent la formation d'une arête rapportée et le grippage de la matière.
Superalliages résistants à la chaleur et titane (groupe ISO S). Les substrats C2 à grain fin, non revêtus ou revêtus par PVD (AlTiN), constituent la référence pour l'usinage du titane (Ti-6Al-4V) et de l'Inconel à vitesse faible à modéré. La conductivité thermique haut des nuances WC-Co non alliées évacue la chaleur de la zone de cisaillement et résiste à l'usure par entaille.
Outils brasés et ronds. Le substrat par défaut pour les outils de tournage, forets-canons, alésoirs à mandrin, fraises à défoncer pour le travail du bois et du MDF, ainsi que les forets et fraises en carbure monobloc à usage général.
Pièces d'usure et outillage industriel (le chevauchement C9)
D'un point de vue métallurgique, la nuance ANSI C9 présente exactement la même composition non alliée à 6 % de Co que la nuance ANSI C2 ; elle est simplement destinée à des applications d'usure hors coupe plutôt qu'à des applications de coupe.
Jaugeage de précision et métrologie. Jauges à tampon, jauges annulaires, enclumes de micromètres et palpeurs de contact pour machines à mesurer tridimensionnelles (MMT), pour lesquels une grande stabilité dimensionnelle et une faible dilatation thermique priment sur la seule dureté.
Manipulation de fluides et de matières abrasives. Buses de sablage, orifices de jet d'eau, tuiles de centrifugeuse, sièges de soupapes et bagues d'étanchéité de pompes exposées à des boues abrasives.
Formage et guidage des métaux. Filières de tréfilage pour la réduction faible à moyenne de fils de cuivre, d'aluminium et d'acier doux, ainsi que les lames d'appui de rectifieuses sans centre, les pointes fixes et les douilles de guidage.
4. Le guide de sélection C2
Quatre critères pratiques permettent de déterminer si le C2 standard est la solution optimale pour une application donnée — ou s'il vaut mieux modifier la granulométrie, le revêtement ou la classe de nuance elle-même.
Étape 1 — Choisir la bonne sous-variante C2
Grain standard moyen/fin C2 (1,0–2,0 μm WC, 6 % de Co) est le choix des outils brasés (moins sujets aux fissures thermiques de brasage), des plaquettes de tournage pour fonte à revêtement CVD épais, des plaquettes d'usure courantes et des lames d'appui de pièce.
C2 submicronique / micrograin (0,5–0,8 μm de carbure de tungstène, 6 % de cobalt) est le choix des fraises et forets en carbure monobloc, du filetage de précision et des plaquettes de rainurage, des plaquettes aluminium à arête affûtée ou à angle de coupe très positif (type CCGT / DCGT), ainsi que du tournage pour les secteurs médical et aérospatial, où une arête vive non rodée doit résister au micro-écaillage.
Étape 2 — Opter pour une nuance revêtue ou non revêtue
Non revêtu, poli ou meulé est idéal pour l'aluminium, le laiton, le cuivre, les plastiques, le travail du bois et la finition ultra-fine du titane ou de l'acier inoxydable — partout où l'épaisseur du revêtement risquerait d'émousser un tranchant acéré comme une lame de rasoir.
Revêtement PVD (TiAlN, AlTiN, TiCN) Convient au fraisage, au perçage, au filetage et au tournage par passes interrompues de la fonte, de l'acier inoxydable et des superalliages. Une fine couche PVD de 2 à 4 μm confère à la surface une dureté pouvant atteindre plus de 3 000 HV et assure une protection thermique sans compromettre la ténacité des arêtes du substrat.
Revêtement CVD (TiCN + Al₂O₃) C'est la solution idéale pour le tournage continu à grande vitesse et l'ébauche de la fonte grise et de la fonte ductile.
Étape 3 — Savoir quand ne pas prescrire de C2
Tournage à grande vitesse de l'acier au carbone et de l'acier allié → passer aux nuances C5 à C7 (ISO P15 à P25). À vitesse de coupe élevée dans l'acier, les copeaux chauds et continus réagissent chimiquement avec substrat WC-Co non allié : le carbone et le tungstène se dissolvent dans le copeau et creusent un cratère profond dans la face de coupe. Il faut alors une nuance alliée avec des carbures cubiques (TiC/TaC) ou protégée par une épaisse couche d'Al₂O₃ déposée par CVD.
Coupes interrompues sévères ou chocs mécaniques violents → passer à C1 / K30, ou à C10–C12 pour les matrices. Avec une teneur en cobalt (Co) de 6 %, le C2 n'offre qu'une résistance aux chocs modéré. Si les plaquettes se fracturent lors d'un décalaminage intensif, d'un fraisage interrompu ou d'un estampage à froid, il convient de passer à 8 % à 10 % de Co pour les outils de coupe, ou à 10 % à 15 % de Co pour l'outillage soumis à des chocs.
Fluides corrosifs ou usinage par électroérosion à fil → opter pour une nuance à liant nickel (WC-Ni). Les liquides de refroidissement acides, les suspensions chimiques ou la découpe par électroérosion à fil en immersion prolongée lessivent sélectivement le cobalt du carbure C2 standard, laissant en surface un squelette fragile et poreux. Il convient de prescrire une nuance WC-Ni-Cr résistante à la corrosion dès que la stabilité chimique est l'exigence déterminante.
Comment choisir la nuance de carbure de tungstène adaptée
Partir du mode de défaillance, non de la fiche technique. Un guide pratique de sélection pour la fonte, l'acier, l'aluminium, la frappe à froid et les pièces d'usure.
La plupart des erreurs de choix de nuance se produisent au même endroit : on se raccroche à un numéro connu — C2, C6, K20 — avant de se demander ce qui détruit réellement l'outil. L'usure abrasive en dépouille, l'usure en cratère d'origine chimique, l'arête rapportée et les chocs mécaniques sont quatre problèmes distincts, auxquels la même métallurgie ne peut répondre.
La bonne méthode est l'inverse : identifier d'abord le mécanisme de défaillance dominant, puis remonter à la teneur en cobalt, à la taille des grains et au revêtement qui y répondent. Ce qui suit est cette correspondance, classée par matériau de la pièce et par paramètre.
Nuances par matériau de la pièce
Fonte (ANSI C1–C4 / ISO K01–K30)
L'usinage de la fonte — grise, ductile ou nodulaire, malléable et à graphite compacté — produit des copeaux courts et segmentés. Ces copeaux concentrent la charge mécanique et le frottement abrasif directement sur l'arête de coupe au lieu de glisser sur la face de coupe. La nuance doit être tenace en pointe et résistante à l'abrasion en dépouille ; elle ne gagne rien aux carbures cubiques.
Substrat recommandé : Nuances WC-Co non alliées, 5 % à 8 % de Co, grain fin à moyen (0,8 à 2,0 μm). Les nuances non alliées offrent une résistance maximale à l'abrasion à température ambiante et une conductivité thermique haut, sans les additifs de dureté à chaud indispensables à l'acier.
Par opération :
- Ébauche et fraisage par à-coups (C1 / ISO K25–K30) : 7 %–9 % de Co, grain moyen (1,5–2,5 μm), pour absorber les chocs lors de la coupe à travers la couche superficielle dure de la pièce moulée, les inclusions de sable ou les lignes de joint de moulage.
- Tournage et alésage généraux (C2 / ISO K10–K20) : 6 % de Co, grain fin à moyen (1,0–1,8 μm), pour un bon compromis entre résistance à l'usure en dépouille et ténacité de l'arête.
- Finition à grande vitesse (C3–C4 / ISO K01–K05) : 3 %–5 % de Co, grain submicronique à fin (0,5–1,0 μm), pour la fonte trempée et l'alésage à tolérances serrées.
Revêtement : revêtement CVD épais (TiCN + α-Al₂O₃) pour le tournage à grande vitesse ; revêtement PVD (TiAlN / AlTiN) pour le fraisage humide ou la fonte ductile, où la ténacité prime sur la protection thermique.
Acier (ANSI C5–C8 / ISO P01–P40)
Les aciers au carbone, les aciers alliés et les aciers à outils génèrent de longs copeaux continus et des températures de frottement extrêmes — plus de 800 °C sur la face de coupe. Une nuance WC-Co non alliée échoue rapidement dans ces conditions : le tungstène et le carbone se dissolvent chimiquement dans le copeau chaud et creusent un cratère profond derrière l'arête de coupe.
Substrat recommandé : nuances alliées, 6 % à 11 % de Co, à grains moyens (1,3 à 2,5 μm), mélangées à des carbures cubiques (TiC, TaC, NbC) et présentant un gradient de surface enrichi en cobalt afin d'empêcher la propagation des fissures thermiques vers le cœur.
Par opération :
- Ébauche grossière et élimination de la calamine (C5 / ISO P30–P40) : 9 % à 11 % de Co, pour une résistance à la rupture en cas de profondeur de coupe variable et d'usinage (tournage ou fraisage) par à-coups.
- Usinage moyen et polyvalent (C6 / ISO P15–P25) : 6,5 % à 8,5 % de Co, le choix de tous les jours pour le tournage, le filetage et le fraisage CNC sur une large plage de vitesses.
- Finition continue à grande vitesse (C7–C8 / ISO P01–P10) : 4 % à 6 % de Co avec une teneur haut en TiC/TaC, ou des substrats en cermet, afin d'optimiser la dureté à chaud et la résistance à la formation de cratères.
Revêtement : CVD multicouche (TiN / MT-TiCN / Al₂O₃) pour le tournage en continu ; PVD à haute teneur en aluminium (AlTiN / TiAlN) pour le fraisage, le filetage et le perçage.
Aluminium (ANSI C2–C4 / ISO N05–N20)
L'aluminium et les métaux non ferreux — laiton, cuivre, magnésium — sont tendres et collants, bien que l'aluminium moulé à forte teneur en silicium (supérieure à 12 % de Si) soit extrêmement abrasif. Les deux modes de défaillance sont la formation d'arêtes d'accumulation, où l'aluminium se soude à la face de l'outil et arrache du carbure avec lui, et l'usure abrasive des flancs.
Substrat recommandé : WC-Co non allié à faible teneur en cobalt (4 % à 6 % de Co) et grain submicron à fin (0,5 à 1,0 μm), correspondant aux classes C2 à C3 (ISO N10 à N20).
Pourquoi les nuances non alliées submicroniques l'emportent ici : la finesse des grains permet de re la plaquette ou la fraise en bout pour obtenir une arête de coupe tranchante comme un rasoir, avec un angle de coupe très positif, sans micro-écaillage pendant la rectification. La faible teneur en cobalt minimise l'affinité chimique entre l'outil et la pièce à usiner : moins de matière à souder, moins de matière à arracher.
Traitement de surface : faces de coupe non revêtues et polies miroir (plaquettes de tournage CCGT, DCGT et VCGT, ou fraises en série Alu à deux ou trois cannelures), ou revêtement DLC ou TiB₂ ultra-fin à faible frottement pour une évacuation immédiate des copeaux.
Matrices de frappe à froid (ANSI C11–C14 / ISO G20–G50)
Le frappeage à froid, le forgeage à froid, l'estampage et le formage d'écrous et de boulons soumettent l'outillage à des ondes de choc répétitives de fort tonnage et à d'importantes contraintes de traction radiales circonférentielles. La dureté est ici secondaire ; l'objectif est d'éviter la fissuration catastrophique des matrices et l'écaillage par fatigue.
Substrat recommandé : WC-Co non allié à haute teneur en cobalt, 12 % à 25 % de Co, associé à des gra grains de WC grossiers à très grossiers (2,5 à 6,0+ μm), entièrement densifié par frittage HIP afin d'éliminer les micropores internes.
Selon la sévérité des chocs :
- Extrusion et formage légers à modérés (C11–C12) : 11 %–15 % de Co, environ 87,5–89,5 HRA. Pour les matrices de réduction de fil, les embouts d'extrusion et les outillages de fixation de petite taille, où coexistent un frottement abrasif du fil et des chocs modérés.
- Frappe à froid intensive et estampage d'écrous/boulons (C13–C14) : 16 %–25 % de Co, environ 82,0–87,0 HRA. Pour les matrices de frappe de fixations lourdes, les poinçons en retrait et les outils de frappe soumis à des chocs cycliques intenses.
Pièces d'usure (ANSI C9–C11)
Les pièces d'usure industrielles — buses, bagues d'étanchéité, tiges de piston, guides-fils, couteau découpe — doivent présenter une résistance adaptée à un type d'agression spécifique : abrasion par glissement, érosion, cavitation ou corrosion chimique.
- Abrasion par glissement sans choc (C9, 5 % à 6 % de Co, grain submicronique ou fin, 91,5–93,0 HRA) : buses de sablage, tubes pour jet d'eau, jauges à tampon et à anneau, ainsi que lames de support pour rectification sans centre, où une dureté de surface maximale empêche la formation de rayures.
- Choc modéré et guidage mécanique (C10–C11, 8 %–12 % de Co, grain moyen, 89,0–91,0 HRA) : matrices d'emboutissage de tôle, rouleaux de broyage, revêtements de moules à briques et douilles de guidage.
- Milieux corrosifs, boues abrasives ou électroérosion à fil (nuances WC-Ni) : dans les pompes chimiqu chimiques, les garnitures de vannes pour champs pétroliers ou les pièces produites par électroérosion à fil immergé, remplacer le cobalt par un liant nickel-chrome (généralement 6 % à 10 % de Ni) afin d'éviter la lixiviation sélective du liant et la corrosion galvanique.
Ressources
A propos de la partie C2 de carbideprocessors.com.