Por qué se astillan los insertos para ranurar poleas Multi-V: cómo resolver la vibración en paredes delgadas y los defectos superficiales
Cuando una plaquita de carburo se rompe durante el ranurado de poleas de correa múltiple en V, la reacción inicial en el taller suele ser culpar al tipo de herramienta o a la calidad del recubrimiento. Sin embargo, la dinámica práctica del mecanizado revela que la rotura de la herramienta en estas aplicaciones rara vez se debe únicamente a la calidad del carburo. En cambio, la causa principal es casi siempre la vibración armónica en paredes delgadas, provocada por una resistencia de corte radial excesiva y la deflexión estructural.
En este análisis técnico, examinamos un caso de estudio real que presenta marcas de vibración severas en la superficie de una polea y astillamiento en el borde de un inserto, y ofrecemos soluciones prácticas de sujeción y parámetros de corte precisos para estabilizar su proceso de mecanizado.
1. El reto del mecanizado: marcas de vibración y astillado
En una aplicación reciente de un cliente relacionada con el mecanizado de poleas de múltiples nervaduras, se produjeron simultáneamente dos fallas críticas:
- Marcas de vibración intensas y recurrentes aparecieron a lo largo del perfil ranurado y del diámetro exterior.
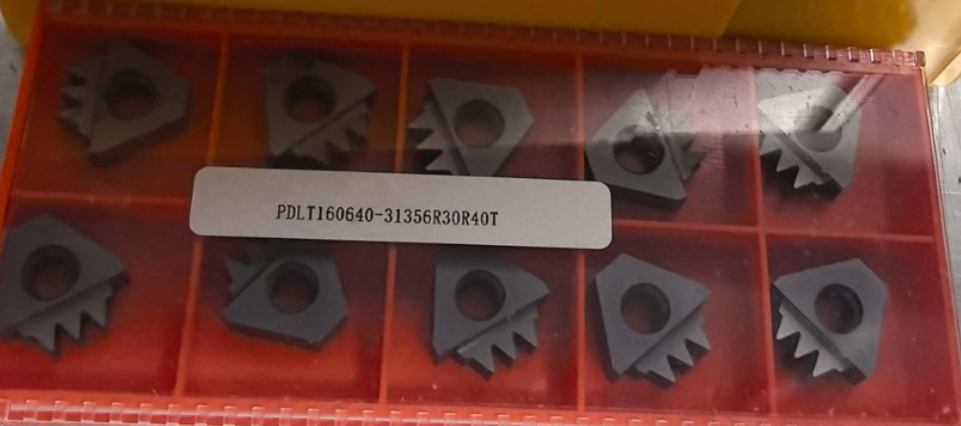
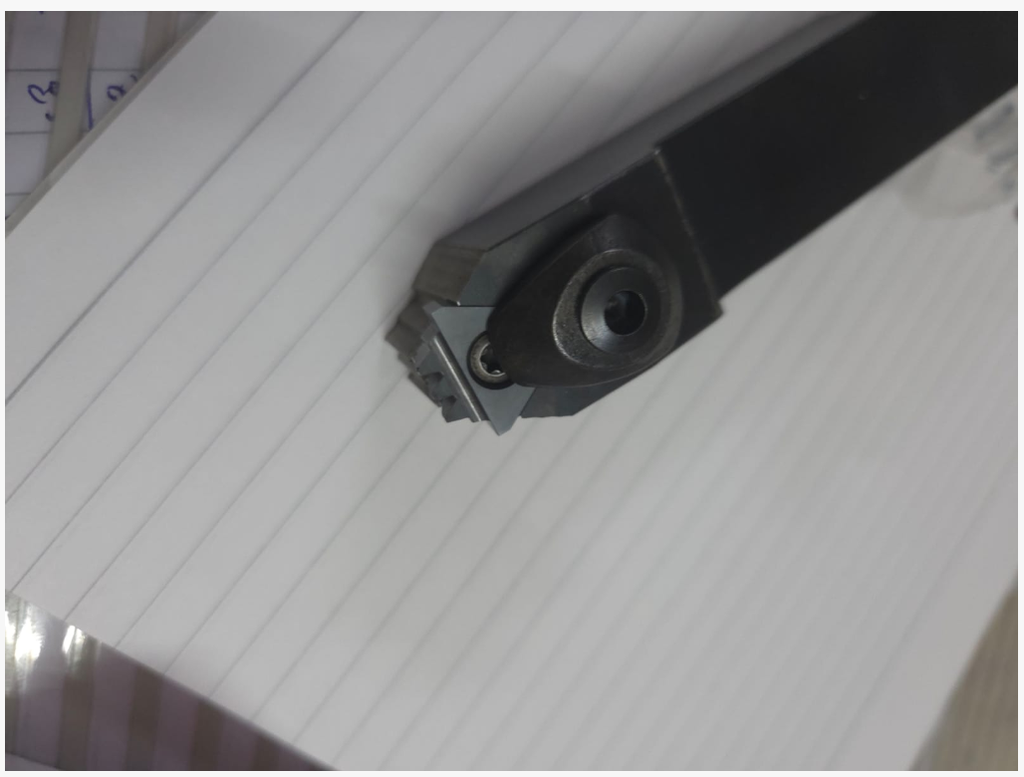
- Desgaste catastrófico del borde rompió los dientes de corte del inserto perfilado.
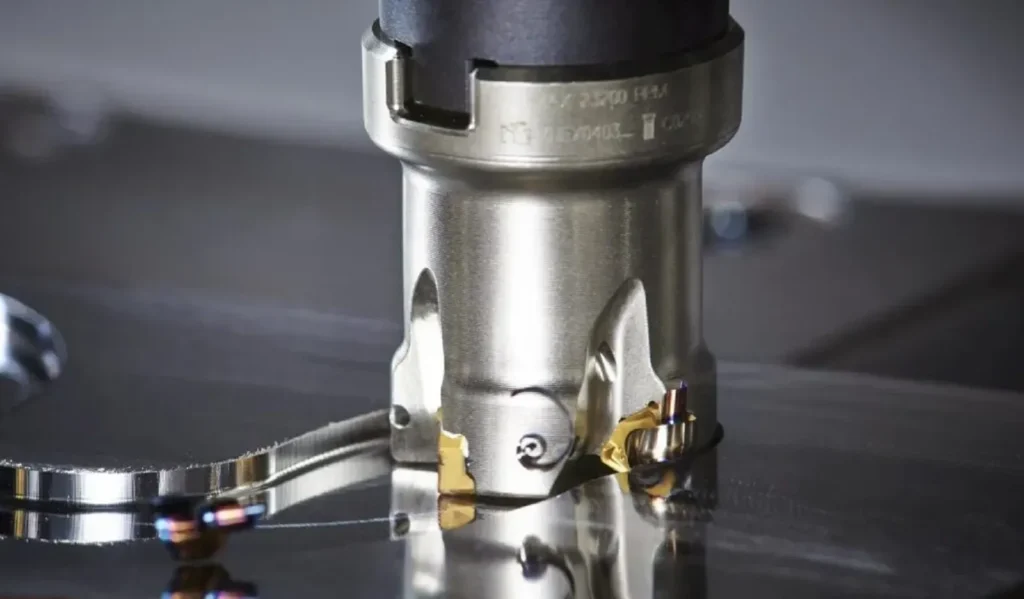
(Insertar imagen: Primer plano de una fractura de Insertos para ranurar correas Poly-V de múltiples dientes y superficie de la polea con marcas de rayado)
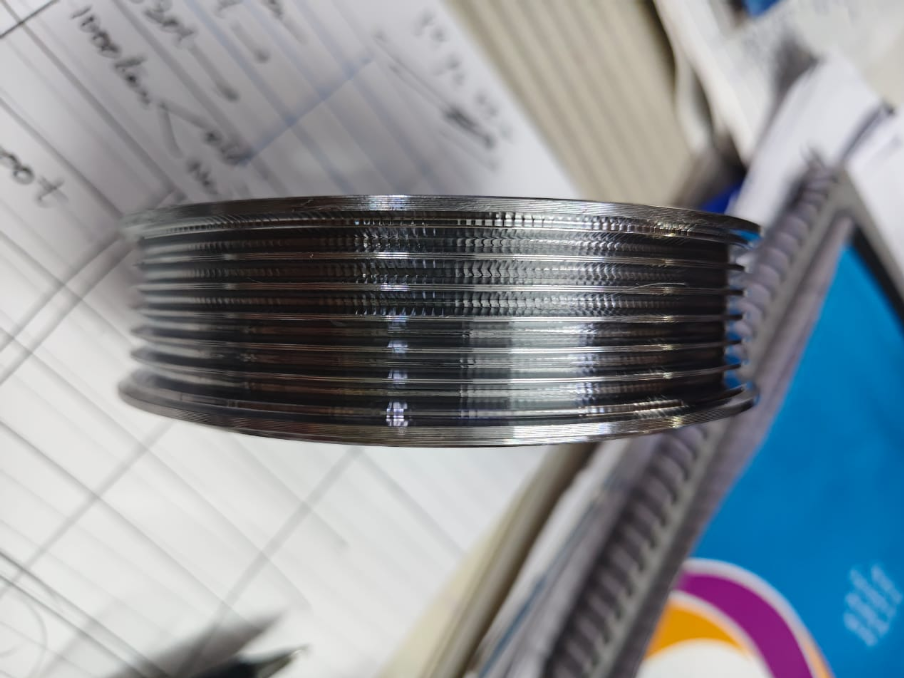
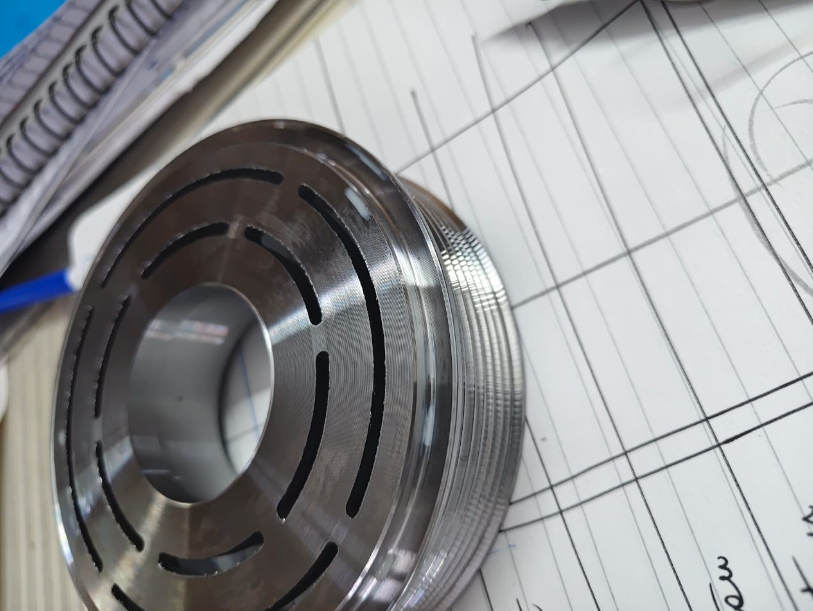
El diseño de la polea cuenta con una cavidad interna profunda para reducir el peso, lo que hace que el borde exterior ranurado quede como una estructura en voladizo sin soporte y de paredes delgadas.
2. Análisis de la causa raíz
Carga radial instantánea elevada (Fp)
Las herramientas de moldeo de poleas con múltiples nervaduras se acoplan a varias ranuras en V al mismo tiempo. Cuando el inserto se hunde radialmente en la pieza de trabajo, la longitud total de contacto entre los filos de corte y la pieza de trabajo aumenta drásticamente. Esto genera una fuerza de empuje radial enorme que actúa perpendicularmente al eje más débil de la pieza.
Deformación y resonancia del brazo en voladizo
Debido a que el borde exterior es delgado y no cuenta con soporte, esta fuerte fuerza radial hace que la pared se deforme elásticamente al iniciar el corte. A medida que el material recupera su forma, provoca una vibración regenerativa y una resonancia de alta frecuencia.
Impacto dinámico en el filo de carburo
El carburo de tungsteno ofrece una dureza y una resistencia al desgaste excepcionales, pero su resistencia a la ruptura transversal es vulnerable a los impactos dinámicos alternantes. El efecto de martilleo de alta frecuencia que produce la pared delgada vibrante supera rápidamente el límite de tenacidad del borde, lo que provoca microastillamientos que se agravan rápidamente hasta provocar la rotura total del diente..
3. Contramedidas de ingeniería y parámetros prácticos
Para resolver este problema se requiere un enfoque doble: reducir la deformación de la pieza de trabajo mediante un soporte mecánico y aliviar la carga de corte con parámetros de avance reducidos.
Estrategia A: Fijación y soporte estructural (esencial)
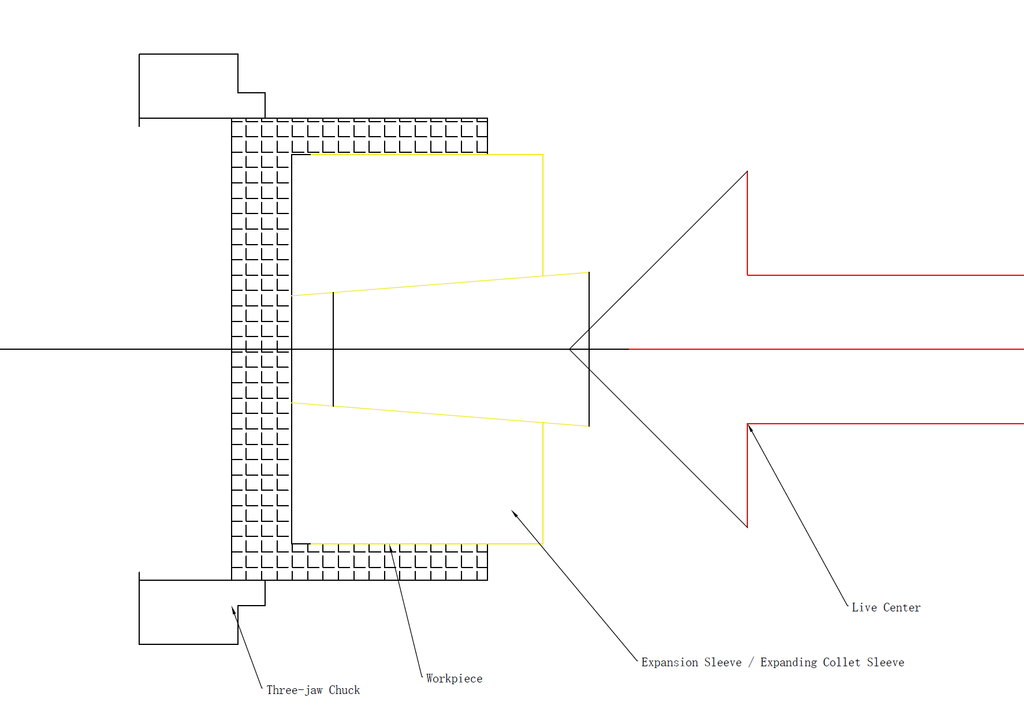
- Para lotes pequeños / talleres de producción por encargo (soporte de contrapunto):Coloca un centro vivo de gran diámetro o un centro escalonado a medida en el contrapunto del torno. Al presionar firmemente contra el borde de la cavidad interna o el chaflán, se aplica una precarga axial y radial, lo que suprime de inmediato el aleteo en voladizo.
- Para la producción de gran volumen (mandriles expansibles):Instala un manguito de sujeción de expansión interna. A medida que el manguito se expande contra la pared interna, bloquea el borde en voladizo, elimina la libertad de vibración y proporciona amortiguación estructural durante todo el ciclo de ranurado.
(Insertar diagrama: esquemas del centro motorizado del contrapunto y del manguito expansible interno)
Estrategia B: Avance escalonado y parámetros de corte optimizados
Para evitar sobrecargar el filo de la herramienta y provocar armónicos en las paredes delgadas, ajusta el avance por pasada y la velocidad de corte de la siguiente manera:
- Velocidad de corte (Vc): Mantenga las velocidades de corte lineales estrictamente entre 100 m/min – 130 m/min. Este rango de velocidad equilibrado evita el ablandamiento térmico a altas frecuencias, al tiempo que se mantiene bien fuera de la zona de vibración armónica primaria de la pieza de trabajo.
- Reductor Profundidad radial de corte(ap):
- Fase de desbaste: Establezca la profundidad radial de corte por pasada en 0,07 mm. Esto modera la resistencia instantánea al corte radial, al tiempo que mantiene una formación eficiente de virutas.
- Fase de finalización: Reduce la profundidad de corte por pasada a 0,05 mm para las pasadas finales de dimensionado. Al reducir la profundidad de corte a 0,05 mm, se minimiza la presión de corte sobre el perfil terminado, lo que elimina las microvibraciones superficiales y garantiza un acabado de la ranura similar a un espejo.
- Estrategia de desbaste: Para poleas con ranuras profundas, usa una de un solo punto estándar inserto ranurador para esbozar primero las ranuras principales. Reserva la herramienta de forma con múltiples nervaduras exclusivamente para las pasadas finales de acabado con reducción de 0,07 mm a 0,05 mm.
4. Resumen y mejores prácticas
Cuando las herramientas de conformado se astillan al trabajar con poleas de paredes delgadas, culpar a la calidad del material de la herramienta rara vez es la solución. El éxito del mecanizado depende de la armonía entre la rigidez de la máquina, la sujeción de la pieza de trabajo y los parámetros de corte.
Mediante el uso de soportes internos (como centros móviles o mangas expansibles) y el control estricto de los parámetros de avance (Velocidad lineal de 100 a 130 m/min con profundidades de corte decrecientes de 0,07 mm a 0,05 mm)), las tiendas pueden eliminar por completo las marcas de vibración y lograr una vida útil prolongada y predecible de las plaquitas.
¿Necesitas herramientas a medida u optimización de procesos para tu producción?
El mecanizado de poleas de paredes delgadas y perfiles especializados requiere una geometría de herramientas de corte adaptada, junto con un soporte robusto para el proceso.
Diseñamos soluciones de ranurado con carburo de alto rendimiento:
- Insertos personalizados para poleas Multi-V: Perfiles rectificados con precisión con preparaciones de los bordes optimizadas para cortes interrumpidos y aplicaciones en paredes delgadas.
- Portaherramientas de alta rigidez: Bloques de sujeción personalizados y que cumplen con las normas ISO, diseñados para minimizar la deflexión por voladizo bajo cargas radiales pesadas.
- Soporte técnico para aplicaciones: Comparte los planos de tus componentes y las especificaciones de tus máquinas con nuestros ingenieros para recibir recomendaciones personalizadas sobre la alimentación, la selección del grado y consejos sobre los dispositivos de sujeción.
👉 Póngase en contacto con nuestro equipo de ingeniería Hoy mismo para resolver los cuellos de botella en el mecanizado de tu planta de producción.