現代の製造というハイリスクな環境では、超硬チップが最も注目されることが多いが、工具ホルダーは加工工程の最終的な成功を左右する陰の立役者である。工作機械のタレットと切削刃の間の重要な剛性リンクとして機能し、振動減衰、放熱、寸法精度に直接影響を与える。 ホルダーインターフェースの重要性を軽視すると、表面仕上げの劣化、インサート寿命の短縮、チャタリングによる高コストなダウンタイムが頻発する。したがって、様々なホルダーの微妙な特性を理解することが不可欠である。 CNC旋削工具ホルダーの種類 あらゆるプロセスエンジニアや機械工が生産性を最大化するために不可欠な基本技能である。
旋削工具の領域は広大であり、重荒加工の極限的な力に耐えるように設計されたP型レバーロックから、狭い空間での高精度仕上げ用に設計されたS型スクリューロックまで多岐にわたる。 さらに、適切な選択にはインサートの適合性だけでなく、特定のワークピース材料に必要な切り込み角度、クリアランス、クランプ剛性の分析が不可欠です。本総合ガイドではISO識別システムを解読し、各ホルダースタイルの機械的利点を探求することで、あらゆる切削に最適なセットアップを選択するための知識を提供します。
ISO旋削工具ホルダーの命名規則
国際標準化機構(ISO)は、世界共通のコード体系を確立した。 ターニングツール ホルダーの主要な特性と受け入れるチップの種類を定義する設計図の役割を果たします。典型的な外径ターニングホルダーコードは以下の通りです。 PCLNR 2525 M12は、9つの異なる位置に分解できる。
ISOコードの9つの位置
最初の5つの位置決めが保持器の機能と形状を定義する上で最も重要であり、残りの位置決めはその物理的寸法を規定する。
| ポジション | コード説明 | 例(PCLNR 2525 M12) | 意味 |
| 1 | クランプ方法 | P | レバーロック(Pタイプ) |
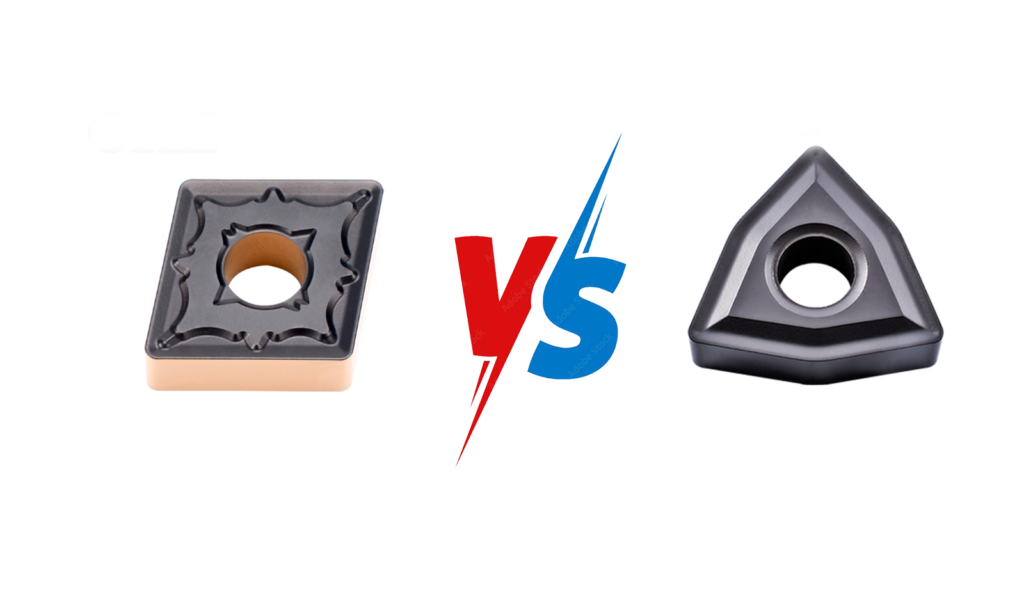
| 2 | 図形のインサート | C | 80° 菱形(C字型) |
| 3 | ホルダースタイル(アプローチアングル) | L | 95° 進入角 |
| 4 | クリアランス角をインサート | N | 0° クリアランス角(負) |
| 5 | ツールの手 | R | 右利き用ツール |
| 6 | シャンク高さ (H) | 25 | シャンク高さ 25 mm |
| 7 | シャンク幅 (B) | 25 | シャンク幅 25 mm |
| 8 | 工具長さ (L) | M | 150 mm 工具長さ |
| 9 | インサートサイズ (I。C。) | 12 | 12.7 mm 内接円(I。C。) |

ポジション1: クランプ方式。これはおそらく最も重要な機能特性であり、インサートの固定方法を決定します。次のセクションでは、P、S、M、D、Cの5つの主要タイプについて詳しく見ていきます。
ポジション2: 形状インサート。この文字は互換性のあるインサートの形状を示します(例:Cは80°菱形、Sは正方形、Tは三角形)。形状は切削加工に必要な強度とアクセス性に基づいて選択されます。 より大きな内角(80°や90°など)はより強固な切削刃を提供し、より小さな角度(35°や55°など)はより優れたプロファイリング能力を可能にします。
ポジション3: ホルダースタイル(アプローチアングル)。この位置はアプローチアングル(またはリードアングル)を定義します。これは切削刃と送り方向の間の角度です。この角度は切削力に大きく影響し、 チップ薄化 効果。
•95°のアプローチ角(L)は一般的な旋削加工で最も一般的であり、切削力の大部分を軸方向に主軸へ導くことで半径方向のたわみを最小限に抑える。また小さな肩(5°)を残すことで 対面 オペレーションを行う。
•45°のアプローチ角(A)は、切り込み深さを大きくしつつ切りくずの厚みを減らせるため、工具寿命と表面仕上げを向上させることができ、面取り加工に頻繁に使用される。
•90°のアプローチ角(E)は、完全な90°の肩部が必要な場合に使用されるが、この角度は最大荷重を半径方向に作用させるため、より高い剛性が要求される。
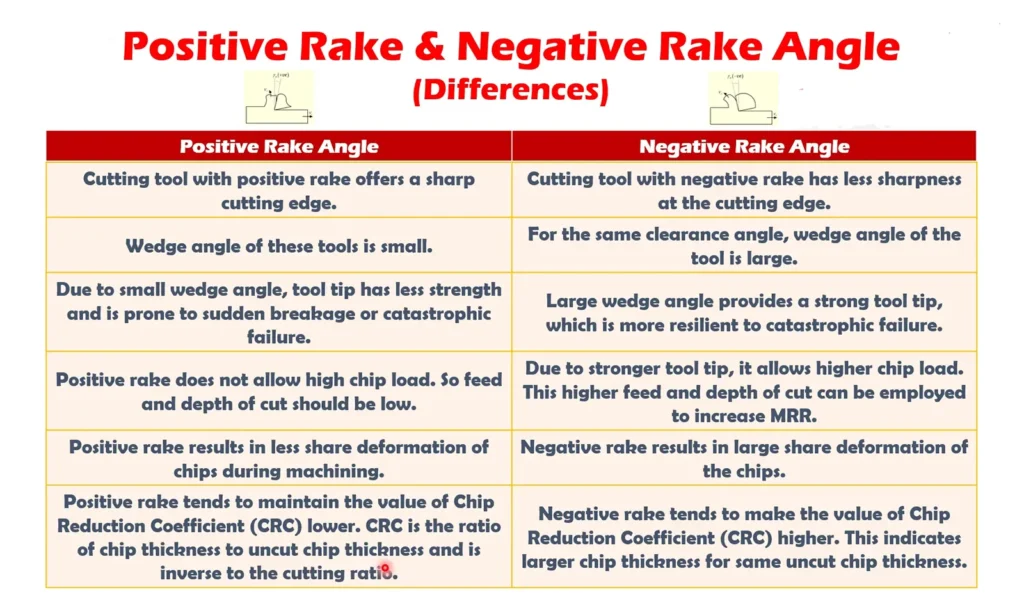
ポジション4: クリアランス角をインサート。これはネガティブインサートとポジティブインサートの重要な違いである。
•N(ネガティブ)は0°のクリアランス角を示します。インサートは平らにクランプされ、クリアランスはホルダーの形状に依存します。これにより両面インサートが可能となり、厚いボディにより経済性と強度が向上します。ネガティブインサートは、重切削や荒加工用途の主力製品です。
•P、C、B(正)はクリアランス角を示す(例:P=11°、C=7°)。これらのインサートは本質的に切れ味が鋭く、切削抵抗と発熱が低いため、仕上げ加工、内面旋削、軟質材料の加工に最適である。ただし、片面のみ使用可能である。
ポジション5: ハンド・オブ・ツール。R(右利き)が最も一般的で、チャックに向かって旋削する際に使用されます。L(左利き)はチャックから離れて旋削する際に使用され、N(ニュートラル)はどちらの方向でも使用可能です。
クランプシステムの五つの柱
クランプシステムは工具ホルダーの性能の中核であり、剛性、切りくずの流れ、そして刃先の交換容易性に直接影響を与えます。ISOシステムではこれらを5つの主要タイプに分類しており、それぞれが特定の用途範囲における性能を最適化するように設計されています。
1。 Pタイプ:レバーロック(P)
レバーロック機構は堅牢で広く用いられている方式である。中央ピンとレバー機構を利用し、インサートをポケットの二つの座面に同時に押し下げつつ後方へ引き込む。
•技術的優位性:クランプ力ベクトルがホルダー内部に向けられるため、優れた再現性と高い動き抵抗性を実現。特に重要なのは、インサート上面にクランプ部品が一切配置されていない点であり、これによりチップの流れが妨げられず、チップ排出が容易となる。これは高速加工や深切り加工において極めて重要である。
•用途:高い安定性と確実な切りくず制御が必要な荒加工そして一般旋削に最適。中心穴付きインサートが必要

.
2。 Sタイプ:ねじ込み式(S)
スクリューダウン方式は最も簡素でコンパクトなシステムである。単一のネジがインサートの中央穴を通過し、ホルダーポケットに直接ねじ込まれる。
•技術的優位性:最小限のプロファイルにより最もコンパクトな設計を実現し、小型内部空間において大きな利点となる ボーリングバー クリアランスが極めて限られた場所でのプロファイリング。クランプ力は軸方向に作用し、インサートを座に確実に引き込む。
•用途:小径内面ボーリングそしてプロファイリング加工に最適。主な欠点は、ねじ頭が切りくず排出を妨げる場合があり、またクランプ力がPタイプやMタイプよりも低い点である。
3。 Mタイプ:マルチロック(M)

マルチロックシステムは、最大限の安全性と剛性を実現するため、上部クランプと中央穴を通すネジまたはピンを組み合わせた設計となっています。
•技術的優位性:軸方向(ネジ/ピン)と半径方向(上部クランプ)の2点によるクランプ構造により、強力な多方向クランプ力が発生します。これによりインサートは事実上動かせなくなります。上部クランプは、重切削時に発生する持ち上げ力に対する追加の安全層を提供します。
•用途:重切削、断続切削、そして切削力が予測不能で高い難削材の加工において最適な選択肢です。最高レベルの安全性を提供しますが、上部クランプが切りくず排出の妨げとなる場合があります。
4。 Dタイプ:ダブルクランプ(D)
ダブルクランプシステムは変形型であり、クランプとピン/レバーを用いたシステムを指すことが多く、インサートを二方向から確実に固定する。原理はMタイプと類似しているが、最大の安定性という同じ目的を達成するために異なる機械的構成を用いる場合がある。
•用途:インサートのわずかな微動さえ許容できない、特殊な高精度・高負荷用途に使用されます。
5。 Cタイプ:上部クランプ(C)
トップクランプシステムは、インサートを上からポケットに押し込む、シンプルで頑丈なクランプを採用しています。
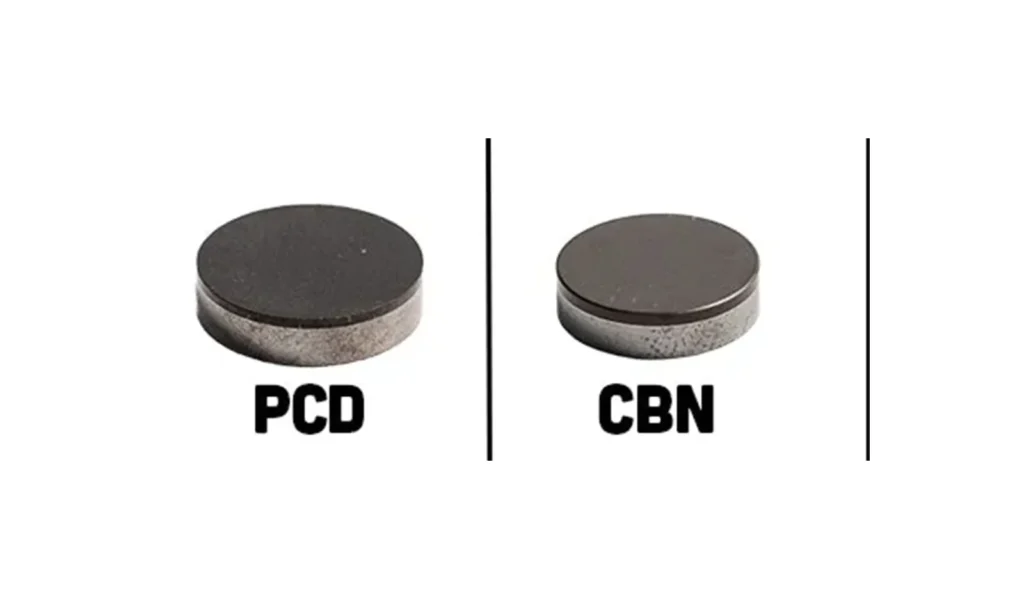
•技術的優位性:本システムは、中心穴のないインサート(例:一部のセラミックや CBNインサートこれらの非穴付きインサートは、中央の穴が応力集中点となる可能性があるため、しばしば優れた強度を有します。
•用途:セラミックまたはCBNチップを用いた加工において必須。 材料をインサートする 脆く、中央の締め付けネジによる応力に耐えられない。
| クランプ式 | ISOコード | クランプ機構 | 最適なアプリケーション | 剛性 & 切りくずの流れ |
| レバーロック | P | 中央ピンとレバー | 一般旋削、荒加工 | 高剛性、優れた切りくず流れ |
| 締め付け | S | 中央ネジ | 小径穴あけ、プロファイリング | 適度な剛性、最もコンパクト |
| マルチロック | M | 上部クランプ&ネジ/ピン | 重荒削り、断続切削 | 最大剛性、良好な切りくず流れ |
| ダブルクランプ | D | クランプ+ピン/レバー | 極限の安定性、高負荷 | 卓越した剛性 |
| 上部クランプ | C | 上部クランプのみ | 非穴付きインサート(セラミックス/CBN) | 適度な剛性、良好な切りくず流れ |
用途及び進入角度による分類
適切な進入角度(アプローチアングル)の選択は、切削抵抗のバランス、工具寿命、ワーク形状からアクセスを最適化する上で極めて重要です。標準識別システム(スタイルA~X)に基づき、加工条件に適合する工具の分類と選定方法を以下に示します。

1。 多用途な「主力製品」:93° & 95°(スタイル L、J、U)
- スタイルまでの範囲です。 L (95°)、J (93°)、U (93°)
- 主な用途: 一般旋削加工及び端面加工
- エンジニアリングインサイト:
- これらはCNCタレット旋盤で最も一般的なスタイルです。
- スタイルL(95°): 外径(OD)の旋削加工と端面の面取り加工を単一セットアップで実施するのに最適です。95°の角度により、面取り加工時に工具がわずかに「外側」へ移動するクリアランスが確保され、接触を回避します。
- スタイル J & U (93°)までの範囲です。 スタイルLと同様に、コピーターニングそしてフェイシング加工において優れた汎用性を提供します。
2。 スクエアショルダー専門:90°(スタイルA、C、F、G)
- スタイルまでの範囲です。 A、C、F、G(すべて90°)
- 主な用途: 直角肩加工及び段付き加工
- エンジニアリングインサイト:
- ワークピースの設計が完全な90度ステップを要求する場合、これらのホルダーは不可欠である。
- 力分布: 刃先が送り方向に垂直であるため、これらの工具はより大きなラジアル力(工具をワークから押し出す力)を発生させる。
- 使用上のヒント: 剛性の高い設置に最適です。細いシャフトの場合、ラジアル圧力による振動(チャタリング)に注意が必要です。
3。 ヘビーデューティ&面取り加工:45°(スタイルD、S、Q)
- スタイルまでの範囲です。 D、S、Q(すべて45度)
- 主な用途: 荒削り、面取り、端面加工
- 「チップ間引き」の利点:
- 45°の角度はチップ薄化における王者である。この鋭角で材料に進入することで、チップの厚みが減少し、切削負荷がインサート刃先のより長い部分に分散される。
- 利点: 90°または95°工具と比較して、大幅に高い送り速度(多くの場合30~50%高い)を実現します。
- 安定性: 切削力を軸方向(主軸方向)に誘導するため、断続切削や硬質材料加工において最も安定した選択肢となる。
4。 面取りと安定性:75°(スタイルB、K、R)
- スタイルまでの範囲です。 B、K、R (すべて75°)
- 主な用途: 面取り加工、貫通旋削加工、そしてリード角加工
- エンジニアリングインサイト:
- 90°の肩部が必要ない場合によく使用される。
- 45°工具と同様に、75°角度は切りくずの薄化効果をもたらし、インサートの角(先端半径)を切削衝撃の直接的な影響から保護します。
- スタイルK: 工具剛性が最も重要となる面加工工程で頻繁に使用される。
5。 プロファイリング&アンダーカット:107度30分(スタイルH)
- スタイルまでの範囲です。 H (107度30分)
- 主な用途: 複雑なプロファイリングとアンダーカット
- エンジニアリングインサイト:
- この特定の角度は、工具の背面を解放するように設計されており、ホルダー本体がワークピースと衝突することなく、複雑な輪郭に「沈み込む」動作や後退(バックターニング)を可能にします。
- 選択範囲をインサートまでの範囲です。 通常、V型やD型などの鋭角なインサート形状と組み合わせて、クリアランスを最大化する。
6。 特殊角度(スタイル E、M、N、P、T、V、W、X)
- 主な用途:
- スタイル E、T、W(60°) そして スタイル M (50°)、N (63°)までの範囲です。 特定のねじ山段差、面取り、または特殊な幾何学的形状に頻繁に使用され、標準工具では干渉が生じる場合がある。
- スタイルV(72度30分): 特定のコピー操作でよく見られる特殊なプロファイリング角度。
クイック選択テーブル(概要)
| 角度 | ISOスタイル | 最適 | 主な利点 |
| 95° / 93° | L、J、U | 旋削加工と端面加工 | 汎用性 (1つのツールで全てをこなす) |
| 90度 | A、C、F、G | スクエアショルダー | 90°の段差を完璧に加工する |
| 75度 | B、K、R | 面取り / リード角 | ツールチップを保護し、安定性に優れる |
| 45度 | D、S、Q | 重荒削り | 高送り速度(切りくず薄化) |
| 107.5度 | H | プロファイリング | アンダーカット/輪郭からアクセス |
外部式と内部式ツールホルダー:たわみとの戦い
外部旋削工具ホルダーの選定ロジックは主にシャンクサイズとタレット互換性に焦点を当てる一方、内部工具(ボーリングバー)の選択には材料物理学から深い理解が求められる。内部旋削における最大の敵は、長いオーバーハングによるたわみである。
以下に、両方の選考プロセスを進める方法をご説明します:
1。 外部ホルダー(外径旋削そして溝切り旋削)
一般的な外径加工には、外径旋削工具ホルダー(単に OD旋削用工具ホルダー溝加工用旋削工具ホルダーが主な工具です。
- 選考基準: 主な要因はシャンクの断面形状(例:20×20mmまたは25×25mm)であり、これはお使いの機械のタレット規格に適合する必要があります。
- 材料規格: 最も高い品質 OD旋削工具 ホルダーは、焼入れ合金鋼(42CrMo4など)で製造されています。工具はタレットで完全に支持されるため、材料の曲げ耐性が制限要因になることはほとんどありません。
2。 内部ホルダー(ボーリングバー)と材料階層
穴あけ加工において、工具は片持ち梁となる。オーバーハング(ホルダーから突き出た長さ)が増加するにつれ、工具材料をグレードアップしない限り、振動(チャタリング)は避けられない。
ボーリングバーは最大オーバーハング比(L/D)—長さ対直径—によって分類される。
A。 合金鋼ボーリングバー(標準的な選択肢)
- 最大L/D比: 最大 3×D
- 特徴: 熱処理された合金鋼から製造されています。
- 長所: 費用対効果が高い;頑丈(急な負荷がかかっても折れない)。
- 短所: 弾性率が低い;直径の3倍以上に伸ばすとチャタリングを起こしやすい。
B。 高速鋼(HSS)ボーリングバー(問題解決者)
- 最大L/D比: 最大4×D
- ポジショニング: HSSは、標準的な鋼材と高価な超硬合金との間の重要な「中間領域」として機能する。
- 長所:
- 強化された剛性: 静的剛性は合金鋼と同等であるが、高速度鋼棒材はより高い硬度まで熱処理される。この内部構造により、標準的な合金鋼よりも優れた振動減衰特性を発揮することが多い。
- 耐久性: 高い硬度により、バー上を流れる高温の切りくずによる侵食(チップウォッシュ)に対して極めて耐性が高く、ホルダー本体の寿命を延長します。
- 費用便益: 超硬合金よりも大幅に安価でありながら、3xDから4xDの範囲では標準鋼材よりも優れた性能を発揮します。
- 短所: 合金鋼よりも脆く、損傷した場合に容易に修理・溶接できない。
C。 超硬合金製ボーリングバー(リジッド・パフォーマー)
- 最大L/D比: 最大6 × D
- 特徴: 焼結タングステンカーバイド製。
- 長所: 超硬合金は鋼鉄の約3倍の弾性率(剛性)を有し、変形に対して極めて強い抵抗性を示す。
- 短所: 高コスト;非常に脆い(衝突すると壊滅的に破損する可能性がある);慎重な取り扱いが必要。
D。 減衰(防振)ボーリングバー
- 最大L/D比: 7 × D から 14 × D
- 特徴: 内部にオイル中に浮遊する調整済み質量ダンパー機構を備える。
- 長所: 深穴加工の唯一の解決策。
- 短所: 非常に高価(鋼鉄棒の10倍の価格になることが多い)。
要約:オーバーハングに基づく選択
| 素材 | 推奨 L/D 比 | コスト | 耐振動性 | 最適 |
| 合金鋼 | < 3 × D | $ | 低い | 短い、剛性のある穴 |
| HSS(高速度鋼) | 3 – 4 × D | $$ | 中粒 | 中程度の深みとチップ耐洗浄性 |
| 超硬合金 | 4 – 6 × D | $$$ | 高い | 精密深穴加工 |
| 減衰した | 7 – 14 × D | $$$$$ | 非常に高い | 極端な張り出し |
高度な機能 – クーラント&クイックチェンジシステム
現代の機械加工において、工具ホルダーはもはや受動的なクランプではなく、熱管理と加工効率における能動的な構成要素である。切削速度が向上し、材料がより硬質化するにつれ(例:チタン、インコネル)、標準ホルダーはしばしばボトルネックとなる。
高度なホルダー技術からアップグレードが、生産ラインのゲームチェンジャーとなり得る理由を以下に示します。
1。 冷却剤供給:「油圧ウェッジ」効果
標準的な「フラッドクーラント」(外部ノズル)は、切りくず自体が傘のように機能して流体を遮るため、切削領域に到達しないことが多い。これにより熱が蓄積し、クレーターの摩耗が急速に進む。
高圧貫通冷却(HPC)ホルダーは、工具本体に冷却液を導き、精密ノズルから切削刃に直接噴射することでこの問題を解決します。

- チップブレーキング(油圧ウェッジ):HPCの最も重要な利点はチップ制御である。高速冷却液ジェットがチップとインサートの前刃面の境界面に衝突する。これにより「油圧ウェッジ」が生じ、チップを強制的に持ち上げてカールさせ、扱いやすい破片に砕く。これは無人自動化製造において必須の機能である。
- 熱衝撃低減:過熱した切削領域を瞬時に急冷することで、HPCは特にフライス加工や断続旋削において熱亀裂(コームクラック)を引き起こす温度変動を防止します。
- 工具寿命の延長:安定した潤滑により摩擦が低減され、耐熱性超合金(HRSA)の加工時にはインサートの寿命が50~100%延長されることが多くあります。
2。 クイックチェンジシステム:ダウンタイムとの戦い

多品種少量生産環境において、機械のダウンタイムは利益率を蝕む静かな殺し屋である。従来の角シャンクホルダーでは、作業者はネジを緩め、ホルダーを取り外し、タレットを清掃し、新しいホルダーを取り付ける必要がある。そして最も時間を要するのが、新しい工具オフセットを測定するための「タッチオフ」作業である。
モジュラー式クイックチェンジシステム(ポリゴンテーパー/カプタ™スタイルやHSK-Tなど)は、この問題を直接解決します:
- プラグアンドプレイの再現性:これらのシステムは極めて精密な結合機構(通常2ミクロン以内)を備えています。作業者は鈍った切削ヘッドを新品と数秒で交換でき、先端位置が実質的に同一であることを確信できます。
- セットアップ時間の短縮:工具交換に数分ではなく数秒しかかかりません。年間では、これにより数百時間の「稼働可能」な機械時間を回復できます。
- 剛性:カップリングインターフェース(特にポリゴン形状)は、従来の楔締めシャンクよりも高いトルク伝達能力と曲げ剛性を提供する。
技術概要:アップグレードは価値があるか?
| 特徴 | 最適 | ROI要因 |
| 標準洪水冷却剤 | 一般鋼材、アルミニウム | 初期費用が低い |
| 貫通工具冷却剤 | ステンレススチール、チタン、ディープ グルーヴィング | 工具寿命と切りくず制御 |
| クイックチェンジ(Capto/HSK) | ジョブショップ(頻繁なセットアップ) | 機械稼働時間 |
究極の選択チェックリスト
「見積もりに追加」をクリックする前に、アプリケーションをこの4段階のエンジニアリングチェックリストで確認してください。この簡単なプロセスにより、部品形状と生産性目標の両方に適合する旋削工具ホルダーを選択できます。
✅ ステップ1までの範囲です。 加工工程の定義(荒加工 vs。 仕上げ加工)
- 重荒加工/高切削量?
- 選択:Pタイプ(レバーロック)またはDタイプ(ダブルクランプ)。
- なぜ: インサートの動きを防ぐには最大のクランプ力が必要です。これらのホルダーは通常、ネガティブインサートを使用しており、強固なエッジと妨げのない切りくずの流れ(切りくずを妨げるネジ頭がない)を提供します。
- 仕上げ加工 / 小径 / 内面加工?
- 選択:Sタイプ(ねじ込み式)。
- なぜ: あなたには必要です 陽性インサート より低い切削力と優れた精度を実現。スクリューロック設計はコンパクトで、小型部品に優れたクリアランスを提供します。
✅ ステップ2までの範囲です。 部品形状の分析(アプローチ角度)
- 90°の直角肩を機械加工する必要がありますか?
- 選択までの範囲です。 90° / 91° (スタイルF、G)。
- 注: ラジアル力に注意し、セットアップが剛体であることを確認してください。
- 1つの工具で旋削と面取りの両方が必要ですか?
- 選択:95°(スタイルL)または93°(スタイルJ/U)。
- 評決: CNC加工における80%の最も汎用性の高い選択肢。
- アンダーカットや複雑な形状の加工が必要ですか?
- 選択:107.5°(スタイルH)またはスタイルV。
- 注: 弱い工具チップに注意;送り速度を低下させる。
✅ ステップ3:剛性と機械インターフェースの評価
- 外径旋削加工:
- 常に、機械のタレットが収容可能な最大のシャンクサイズを選択してください(例:25×25mmは20×20mmよりも剛性が高い)。質量は振動を低減します。
- 内部ボーリング:
- L/D比(長さ対直径比)を確認してください。
- < 3xDまでの範囲です。 スチールシャンク。
- 3xD – 4xDまでの範囲です。 高速鋼(HSS)シャンク(ベストバリュー)。
- 4xD – 6xDまでの範囲です。 超硬合金シャンク。
✅ ステップ4:加工物の材質を考慮する
- 加工しやすい鋼材(例:1045、4140)?
- 標準的な外部フラッド冷却液ホルダーで十分です。
- 耐熱超合金(HRSA)、チタン、またはステンレス鋼?
- アップグレード先: 高圧貫通式クーラントホルダー。
- なぜ: 「油圧式くさび」効果は、粘り性のある切りくずを破砕し、加工硬化を防ぐために不可欠である。
結論
適切な旋削工具ホルダーの選定は、要求される用途、希望するインサート形状、剛性ニーズのバランスを取る体系的なプロセスである。ISOコードを体系的に順守し、クランプ方式と用途別タイプの機能的差異を理解することで、機械工は旋削加工の基盤となる要素を最大限に活用し、生産性と部品品質を最大化できる。