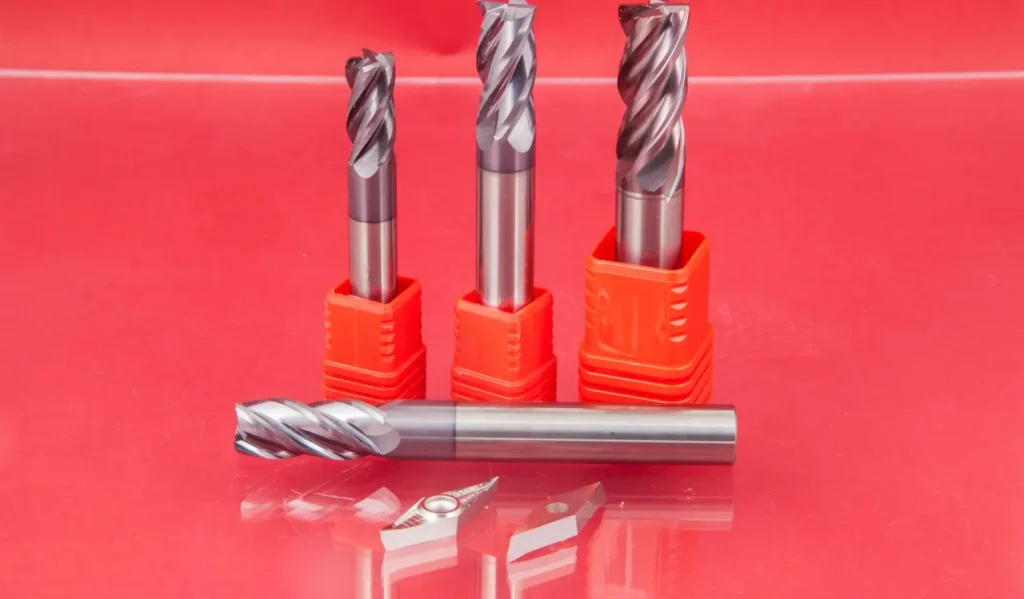
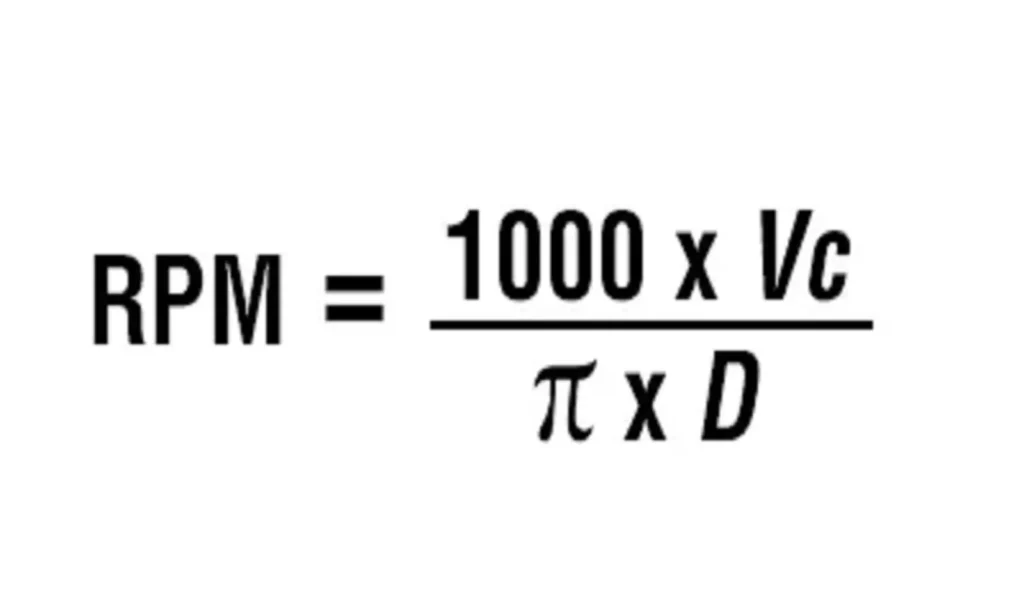Ein Wendeschneidplatte ist ein Fräser, das zur Metallbearbeitung auf einer Fräsmaschine verwendet wird. Er besteht in der Regel aus HSS, Hartmetall oder Keramik und ist in verschiedenen Formen erhältlich, um unterschiedlichen Bearbeitungsanforderungen gerecht zu werden. Ein Wendeschneidplatte besteht aus zwei Teilen: dem Werkzeughalter und dem Einsatz.
Was Sie über Wendeschneidplatten wissen sollten
- Die Form der Wendeschneidplatten
- Arten des Fräsens
- Material der Wendeschneidplatten
- Anwendungsszenarien von Fräseinsätzen
Wenn Sie mehr über die Auswahl von Fräseinsätzen erfahren möchten, lesen Sie bitte weiter unten.
Arten des Fräsens

Aufbohrfräsen

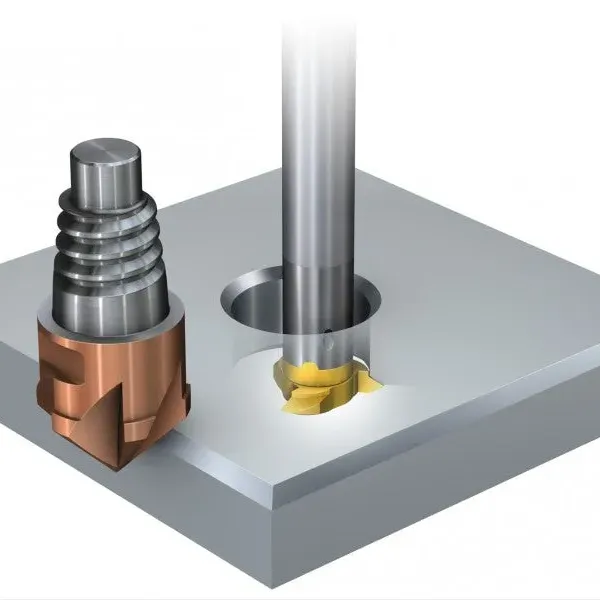
wendelförmiges Fräsen
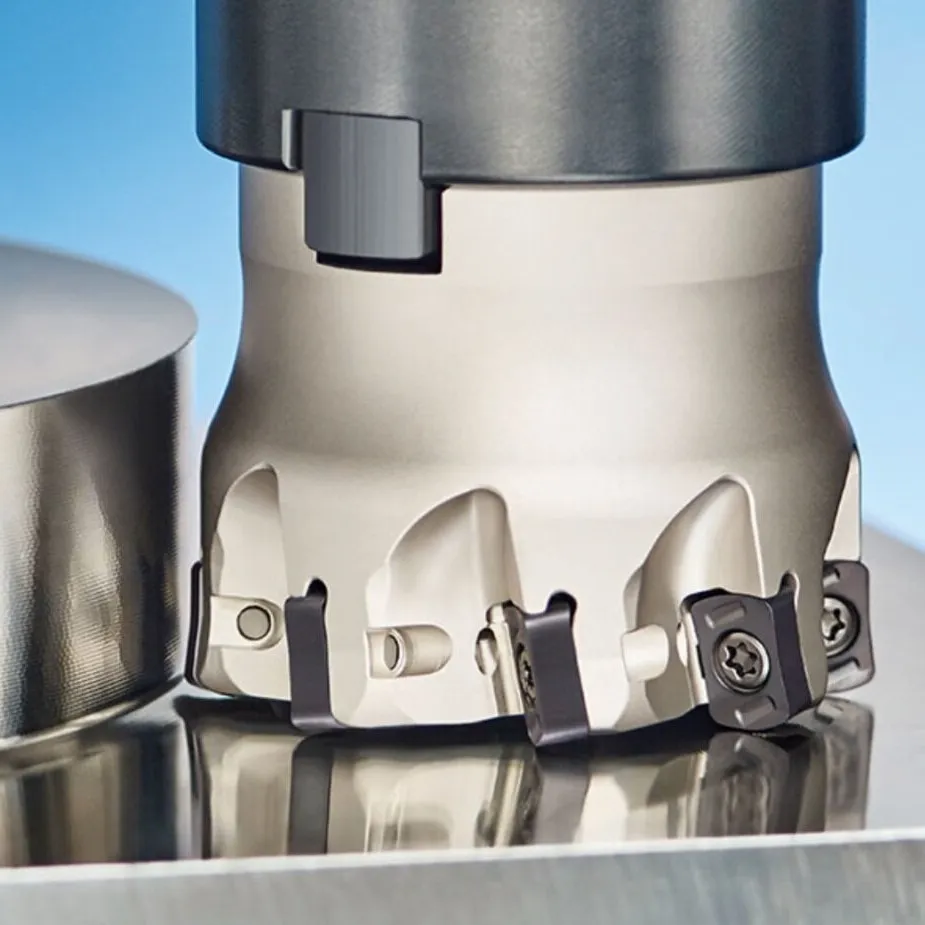
Fräsen mit hohem Vorschub


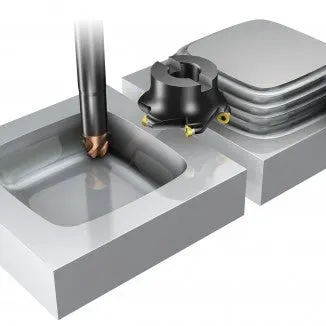
Was ist ein Wendeschneidplatte?
In diesem Abschnitt werden Sie zunächst erfahren, was Fräsen ist und dann, was Wendeschneidplatte.
Fräsen ist die Herstellung von Metallerzeugnissen mit Hilfe von Schneidplatten, um Material von einem Werkstück bis entfernen. Die Vielfalt der Formen und Größen bestimmt das Schneiden oder Abtragen dieser Werkstoffe vom Objekt. Deshalb ist die Sorte der Wendeplatten für die Maschine ebenso wichtig wie für das Werkstück.
Wendeschneidplatten bieten einen wesentlichen Vorteil gegenüber anderen Fräsern: Ist eine Schneide der Wendeschneidplatte abgenutzt, wird sie einfach bis einer unbenutzten Schneide gedreht – ein Nachschleifen ist nicht erforderlich. Dadurch wird sichergestellt, dass die laufende Produktion nur kurz unterbrochen wird und keine zeitaufwändige Einrichtung des Werkzeugs erforderlich ist.
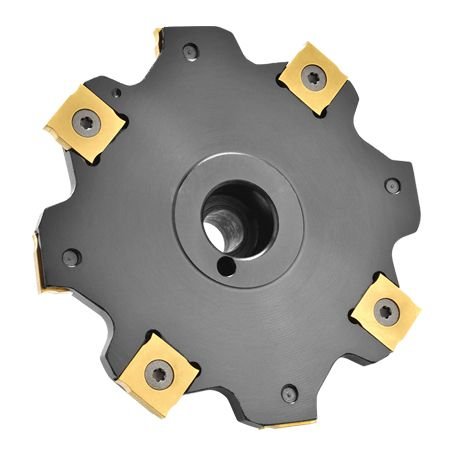
Wie ist der Wendeschneidplatte bis klassifizieren?
Es gibt viele Möglichkeiten, Wendeschneidplatten bis klassifizieren, und wir werden zwischen folgenden unterscheiden: Arten von Fräswerkzeugen in diesem Absatz nach ihrer Funktion. Wenn Sie mehr über andere Klassifizierungsmethoden erfahren möchten, können Sie sich natürlich gerne an uns wenden.
Wendeschneidplatten lassen sich auch nach verschiedenen Merkmalen wie Schneidverfahren, Werkzeugform, Werkzeugwerkstoff und Beschichtung klassifizieren.
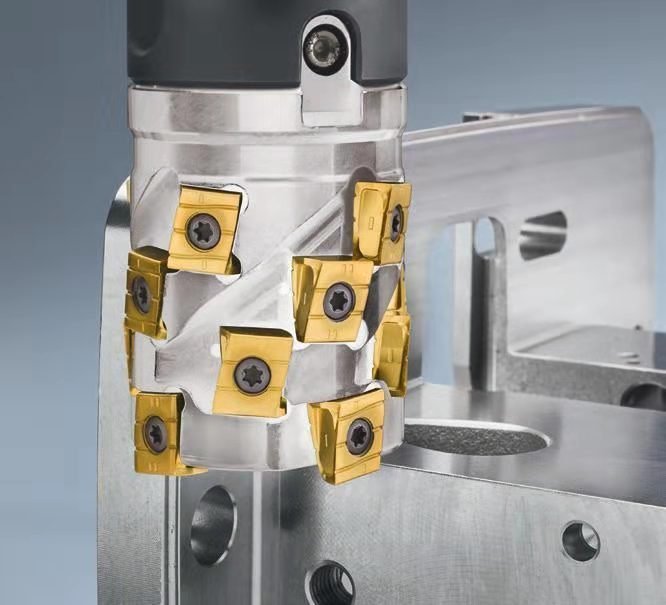
Hier sind einige Arten:
Schaftfräser
Ein Schaftfräser ist ein gängiges rotierendes Fräser, das normalerweise für Fräsarbeiten an Werkzeugmaschinen verwendet wird. Sein Hauptmerkmal ist eine drehbare Schneidklinge mit geradem Schaft, die sich leicht austauschen und die Klingenposition einstellen lässt. Er eignet sich im Allgemeinen für die Bearbeitung von ebenen Flächen, Fasen und Nuten.
Planfräser
Ein Planfräser ist ein rotierendes Werkzeug, das sich für die Bearbeitung großflächiger, ebener Oberflächen eignet. Seine Besonderheit ist, dass die plattenförmige Klinge rotieren kann und die Struktur des Maschinenkörpers stark ist und sich für eine Vielzahl von Anwendungen eignet.
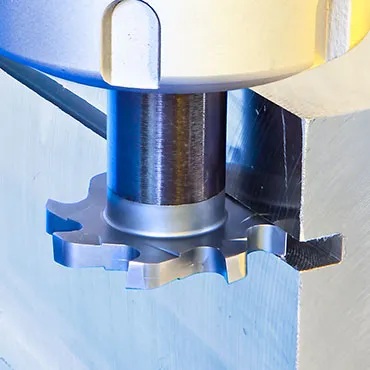
Zahnradfräser
Der Zahnradfräser wird für die Bearbeitung von geraden, schrägen oder evolventenförmigen Zähnen verwendet. Die Klinge ist kettenförmig, und es gibt zwei gängige Typen: zylindrisch und konisch.
Spiralfräser
Ein Spiralfräser ist ein spezielles Fräser für die Bearbeitung von Spirallinien, das bei Fräs-, Umform- und Schleifprozessen eingesetzt werden kann. Das Hauptmerkmal ist, dass sich die Klinge spiralförmig dreht, um das Schneiden bis beschleunigen und die Effizienz bis verbessern.
Kugelfräser
Die Form des Kugelfräsers ist kugelförmig und eignet sich vor allem für die Bearbeitung von dreidimensionalen Flächen und sphärischen Oberflächen, mit den Vorteilen einer hohen Bearbeitungsqualität und stabilen Schnittführung.
Hocheffizienter Fräser
Hocheffiziente Fräser haben einen Durchbruch bei der Materialauswahl, der Gestaltung der Werkzeugform, der Werkzeugbeschichtung usw. erzielt, wodurch eine Hochgeschwindigkeitsbearbeitung mit hoher Effizienz erreicht werden kann. Sie werden häufig in Bereichen wie der Automobilindustrie, der Elektronik und der Luft- und Raumfahrt eingesetzt, in denen hohe Bearbeitungsgeschwindigkeiten erforderlich sind.
Identifizierung von Fräseinsätzen
In diesem Abschnitt erfahren Sie genau, welche Arten von Drehfräseinsätzen der internationalen ISO-Norm entsprechen. In den Abbildungen finden Sie Angaben bis Größe, Form, Dicke, Winkel usw. der Wendeplatten.

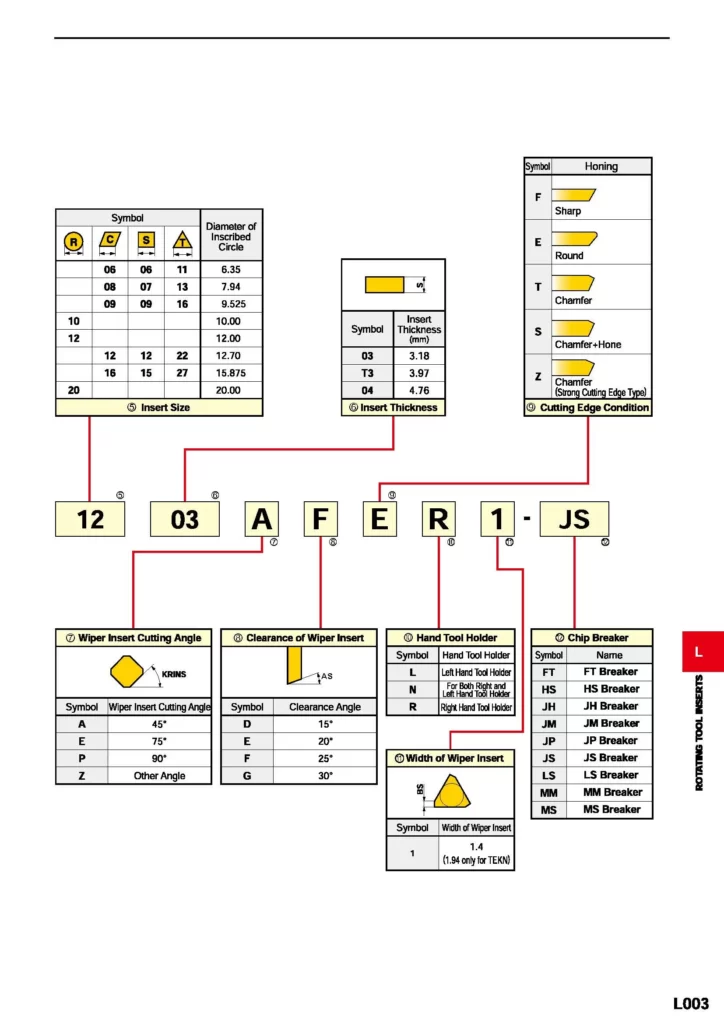
(Bild zitiert von Mitsubishi)
Material und Leistung von Fräseinsätzen
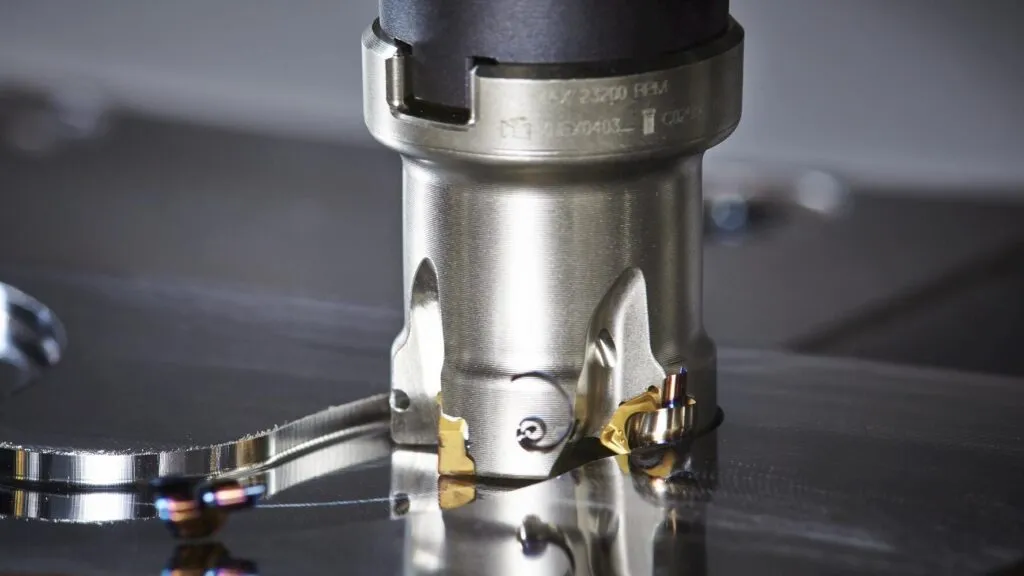
Verschiedene Wendeplattenwerkstoffe und Beschichtungen haben unterschiedliche Anwendungsbereiche und Schnittleistungen für verschiedene Fräsarbeiten.
- Wendeschneidplatten aus Schnellarbeitsstahl (HSS): Ein preisgünstiges Fräsplattenmaterial für die Bearbeitung weicherer Metalle wie Aluminium, Kupfer, Gusseisen und Baustahl.
- Hartmetall-Wendeschneidplatten (Hartmetall): Hartmetall-Wendeschneidplatten aus einer Wolfram-Kobalt-Legierung, die in der Regel für die Bearbeitung von Werkstoffe mit hoher Härte wie Bronze, Edelstahl und Legierungen verwendet werden.
- Keramik-Wendeschneidplatten (Ceramic): Dieser Fräsplattenwerkstoff wird aus imprägnierter Keramik hergestellt und hat daher eine hohe Härte und Verschleißfestigkeit. Keramik-Wendeschneidplatten haben eine hervorragende Schneidleistung für Werkstoffe mit hoher Härte, Hochgeschwindigkeitsbearbeitung und Schwingungsreduzierung, aber sie sind auch anfällig für Werkzeugbruch.
- PKD-Wendeschneidplatten: Sie bestehen aus synthetischem Diamantpulver mit hoher Härte und ausgezeichneter Verschleißfestigkeit. Er wird für die Bearbeitung von weichen und nichtmetallischen Werkstoffe wie Aluminium und Kupfer verwendet.
Wendeschneidplatten können auch beschichtet werden, um ihre Verschleißfestigkeit und Korrosionsbeständigkeit bis erhöhen, die Oberflächenhaftung bis verringern und die thermische Stabilität bis verbessern. Zu den üblichen Beschichtungen gehören PVD-Beschichtungen, CVD-Beschichtungen und Frontalbeschichtungen.
Die Auswirkung der Schnittparameter auf die Lebensdauer und Leistung von Fräseinsätzen
Ich würde sagen, dass die Schnittparameter am schwierigsten einzustellen sind. Aber sie haben einen sehr großen Einfluss auf die Bearbeitung, und das Gute ist, dass wir jetzt Berechnungsformeln für das Fräsen haben, mit denen man die benötigten Daten sehr leicht berechnen kann.
- Schnittgeschwindigkeit: eine bis hohe Schnittgeschwindigkeit führt bis übermäßiger Reibungswärme des Fräsers, was den Werkzeugverschleiß erhöht und sogar dazu führen kann, dass die Spitze die Oberfläche des Werkstücks zerkratzt, was die Genauigkeit und Oberflächenqualität des Werkstücks beeinträchtigt; eine bis niedrige Schnittgeschwindigkeit hingegen führt bis Frässchwierigkeiten, erhöhter Schnittkraft, schwierigem Spanabfluss und anderen Problemen.
- Vorschub: Ein bis großer Vorschub führt bis übermäßiger Werkzeugbelastung und erhöhtem Verschleiß, während ein bis geringer Vorschub bis unzureichender Fräskraft, langsamem Vorschub, geringer Schnittleistung und anderen Problemen führen kann.
- Schnitttiefe: Eine bis große Schnitttiefe führt bis einem Anstieg der Schnittkraft auf das Fräsblatt, das leicht verschleißt und sogar bricht, während eine bis geringe Schnitttiefe bis einer Verlängerung der Arbeitszeit und einer geringeren Produktivität führen kann.
- Schneidflüssigkeit: Die Verwendung einer geeigneten Schneidflüssigkeit kann die Fräserklinge wirksam schützen und das Risiko von Werkzeugverschleiß und -bruch verringern, während die Oberflächenqualität des Werkstücks ebenfalls besser geschützt ist.
Zusammenfassend lässt sich sagen, dass bei der Auswahl der Schnittparameter das Werkstückmaterial, das Material der Fräserklinge, die Fräsgenauigkeit, die Arbeitseffizienz und andere Faktoren berücksichtigt werden sollten.
Tipps für die Wahl des Wendeschneidplatte
Zum Schluss gebe ich Ihnen noch ein paar kleine Tipps für die Auswahl des richtigen Rotationsfräsereinsatzes(Das ist die Zusammenfassung unserer Experten nach vielen Jahren)
Auswahl der Wendeschneidplattengeometrie entsprechend dem bis bearbeitenden Werkstück
Zum Schruppen empfehlen wir eine Kombination aus großen Schnitttiefen und hohen Vorschüben. Schruppanwendungen stellen hohe Anforderungen an die Zuverlässigkeit der Schneidkante.
Für Schlichtanwendungen sind geringe Schnittkräfte erforderlich, da in der Regel geringe Schnitttiefen und niedrige Vorschübe benötigt werden.
Wählen Sie den größtmöglichen Spitzenwinkel
Vorteil des großen Spitzenwinkels: stabil, große Vorschub, hohe Effizienz.
Großer Spitzenwinkel Nachteil: hohe Schwingung
Vorteil des kleinen Spitzenwinkels: Verringerung der Oberflächengrate, geringere Schnittkraft
Kleiner Spitzenwinkel als Nachteil: Unzeitgemäße Spanabfuhr, geringere Schnittleistung
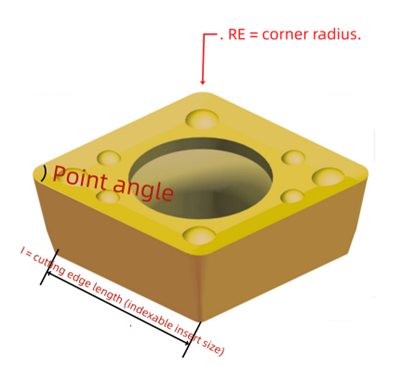
Wählen Sie die Größe der Wendeschneidplatte entsprechend der Schnitttiefe
Bestimmen Sie die maximale Schnitttiefe und stellen Sie dann die gewünschte Schnittlänge ein, wobei Sie den Montagewinkel des Werkzeughalters berücksichtigen. Sie können dann die richtige Schneidenlänge für die Wendeschneidplatte wählen.
Wählen Sie den richtigen Montagewinkel
a. 0-Grad-Montage: Die Wendeplatten werden entlang der Fräsmittellinie montiert und eignen sich am besten zum Fräsen ebener Flächen. Wenn andere Fräsarten erforderlich sind, muss der Montagewinkel eventuell geändert werden.
b. Leicht negativer Montagewinkel: Beim Fräsen von dünnwandigen Teilen hilft der negative Winkel, Schwingungen und Werkzeugrundlauf zu reduzieren. Negative Winkel können jedoch die Schnittkräfte und den Verschleiß erhöhen und bis einer minderwertigen gefrästen Oberfläche führen.
c. Leicht positiver Montagewinkel: Positive Winkel tragen zur Verbesserung der Steifigkeit und Stabilität des Werkzeugs bei, verringern die Werkzeugbelastung und verlängern so die Lebensdauer des Werkzeugs. Positive Winkel verschlechtern jedoch die Oberflächenrauhigkeit und erhöhen die Schnittkräfte.
d. Montage mit großem Winkel: Beim Fräsen härterer Werkstoffe führt ein großer Winkel bis einer geringeren Schnittkraft und einer höheren Oberflächenqualität, aber bis einer weniger effizienten Bearbeitung.
Wählen Sie den richtigen Schneidstoff und die richtige Beschichtung
Die Wahl des richtigen Werkstoffs und der richtigen Beschichtung für das Fräserblatt ist wichtig, denn die Wahl des Werkstoffs und der Beschichtung kann sich direkt auf die Schneidfähigkeit, die Standzeit und die Oberflächenqualität auswirken.
a. Materialauswahl: Die üblicherweise verwendeten Werkstoffe für Fräserklingen sind HSS, Hartmetall, Keramik, usw. Im Allgemeinen sind die Hauptnachteile von Hartmetallwerkzeugen die Fragmentierung und Sprödigkeit, während das Hauptproblem von Fräsern aus HSS der Verschleiß ist.
b.Auswahl der Beschichtung: Die beliebtesten Fräserbeschichtungen auf dem Markt sind Titannitrid, Wolframcarbid, Aluminiumnitrid, etc. Die Aufgabe der Beschichtung ist es, die Härte der Schneide bis verbessern, den Verschleißschutz bis erhöhen und den Reibungskoeffizienten bis verringern, wodurch die Standzeit verlängert wird. Je nach den Bearbeitungsbedingungen können unterschiedliche Beschichtungen gewählt werden. Beim Fräsen von schwer zerspanbaren Werkstoffen wie Hochtemperaturlegierungen lassen sich beispielsweise mit einer Aluminiumoxidbeschichtung bessere Ergebnisse erzielen; bei einer hohen Oberflächenqualität des Werkstücks kann mit einer Titanbeschichtung eine bessere Oberflächenqualität und Lebensdauer erzielt werden.
Die Wahl des richtigen Werkstoffs und der richtigen Beschichtung für Fräserklingen kann die Schnittleistung und die Bearbeitungseffizienz des Werkzeugs verbessern und gleichzeitig die Lebensdauer des Fräsers verlängern. Allerdings sind verschiedene Werkzeugmaterialien für unterschiedliche Bearbeitungsbedingungen und Werkstückmaterialien geeignet und müssen entsprechend der tatsächlichen Bearbeitungssituation ausgewählt werden.
FAQ:
Wie sieht es mit Vorschüben und Geschwindigkeiten aus?
A. Vorschübe und Geschwindigkeiten sind eine ganz andere Sache. Wenden Sie sich an Ihren Werkzeugvertreter, und wenn Sie mehrere Werkzeugvertreter haben, lassen Sie sich deren Kataloge zusenden, die Ihnen gute Anhaltspunkte für Vorschübe und Drehzahlen geben. Denken Sie immer an die ISO-Materialgruppe, die Sie fräsen, und berücksichtigen Sie die Beschichtung Ihres Schaftfräsers. Wenn Sie zum Beispiel Aluminium fräsen, sollten Sie es nicht mit einem Schaftfräser fräsen, der eine Aluminiumbeschichtung hat! Andernfalls könnte er sich mit Ihrem Fräser verschweißen.
Können Sie bitte näher erläutern, wie man einen Freiwinkel auswählt?
Die Markierungen an der Seite des Klingenhalters sind Bezugspunkte für den Freiwinkel. Dies ist der Winkel zwischen der Vorderseite des Blocks und der einen Seite des Fasen-Dreiecks, die dem Block zugewandt ist. Normalerweise sollte dieser Winkel zwischen 3-8 Grad liegen.