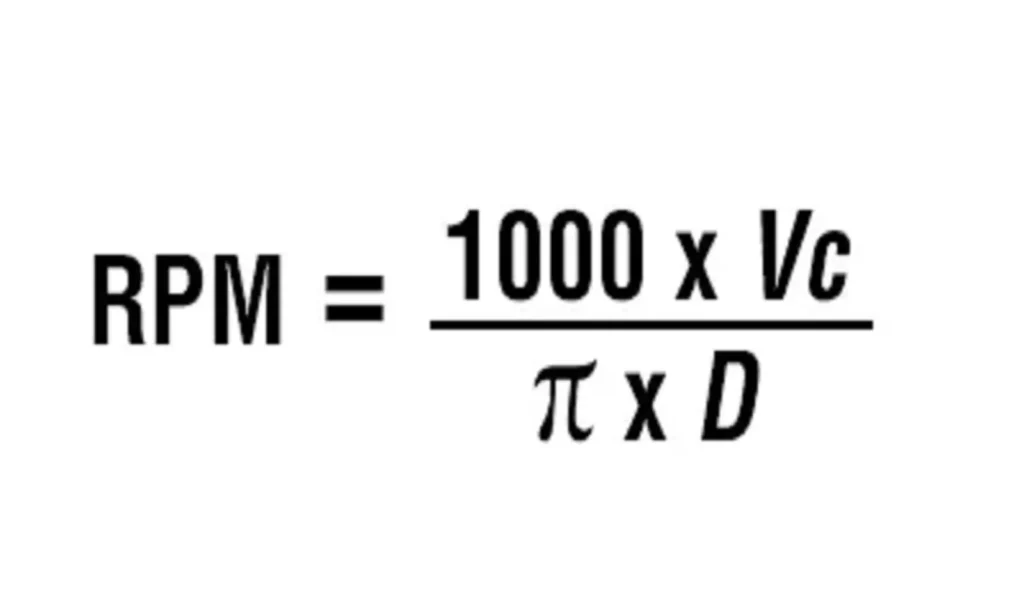Sertleştirilmiş 1045 Çelik için CBN Kesici Uçları: Yüzey Kalitesi, Takım Ömrü ve Kesme Parametreleri
AISI 1045 çeliğini şu yöntemlerle işleyebilir misiniz? CBN kesici uçlar?
Evet — ancak CBN’nin doğru seçim olup olmadığı, çok daha büyük ölçüde şuna bağlıdır: iş parçasının sertliği ve durumu malzemenin adından ziyade.
Tavlanmış, normalize edilmiş veya nispeten yumuşak 1045 çeliği için karbür genellikle daha ekonomik bir seçenektir. 1045 çeliği indüksiyonla sertleştirildikten, alevle sertleştirildikten veya başka bir şekilde ısıl işlemden geçirilerek sert tornalama aralığına getirildikten sonra, özellikle amaç istikrarlı boyutlar, ince yüzey kalitesi ve daha uzun takım ömrü ise, PCBN çok daha iyi bir seçenek haline gelebilir.
Unutulmaması gereken ilk kural şudur:
Sadece malzemenin 1045 çeliği olması nedeniyle CBN’yi tercih etmeyin. Önce sertliğini kontrol edin.
Bu makalede, atölyelerde yaygın olarak kullanılan terim olması nedeniyle “CBN kesici uç” ifadesini kullanıyoruz. Daha kesin bir ifadeyle, sert tornalamada kullanılan CBN kesici uçların çoğu PCBN — polikristal kübik bor nitrür kesici aletler.
AISI 1045 çeliğinde CBN kullanabilir misiniz?
AISI 1045, şaftlar, akslar, pimler, dişliler, manşonlar ve diğer makine bileşenleri için yaygın olarak kullanılan orta karbonlu bir çeliktir.
C45, S45C ve Çin 45 çeliği, endüstriyel uygulamalarda genellikle AISI 1045 ile eşdeğer kabul edilir; ancak her malzeme standardı kapsamında kimyasal olarak aynı kabul edilmemelidir.
Bununla birlikte, kesici takım seçiminde asıl önemli olan soru, genellikle parçanın AISI 1045, C45 veya 45 çeliği olarak adlandırılıp adlandırılmadığı değildir.
Şöyle ki:
Çeliğin şu anki durumu nedir?
Aynı nominal çelik kalitesi, nispeten yumuşak bir durumda ya da 50 HRC’nin oldukça üzerine çıkan sertlik değerine ulaştıktan sonra işlenebilir. Uygun kesme aleti, bu iki durumda tamamen farklı olabilir.
Pratik bir başlangıç noktası şudur:
| İş parçasının durumu | Tipik kalıplama yaklaşımı |
|---|---|
| Tavlanmış veya normalize edilmiş 1045 | Karbür genellikle ilk tercihtir |
| Orta derecede sertleştirilmiş 1045 | Karbür ve PCBN’yi sertlik, tolerans ve üretim hacmi açısından karşılaştırın |
| Yaklaşık 45 HRC ve üzeri | PCBN giderek daha cazip hale geliyor |
| 50–60+ HRC son işlem | PCBN genellikle en iyi tercihtir |
| Ciddi kesinti yaşanan kesme işlemi | PCBN kalitesi ve kenar hazırlığı özenle seçilmelidir |
Ticari PCBN türleri genellikle sertleştirilmiş çelikler için özel olarak tasarlanmıştır. Örneğin, Kennametal, 45 HRC üzerindeki sertleştirilmiş çeliklerin hassas son işleminde kullanılmak üzere düşük CBN içerikli KB1610 PCBN türünü piyasaya sunmakta ve bu türün yumuşak çeliklerde kullanılmamasını açıkça tavsiye etmektedir.
Sandvik, sert parça tornalamaya ilişkin daha ihtiyatlı ve geniş bir tanım kullanmakta ve bunu, sertleştirilmiş çeliklerin tornalanması olarak tanımlamaktadır. 55 HRC ve üzeri, genellikle son işlem veya yarı son işlem aşamalarında.
Bu nedenle kesin geçiş noktası uygulamaya bağlı olmakla birlikte, ilke açıktır:
1045 çeliğinin işlenmesi zorlaştıkça, PCBN’nin kullanılması daha da mantıklı hale geliyor.
PCBN, Sertleştirilmiş 1045 Çelikte Neden İyi Sonuç Verir?
Sert tornalama işlemi, kesici kenarı ciddi mekanik ve termal yüklere maruz bırakır.
PCBN, çok yüksek sertliği, güçlü aşınma direncini ve yüksek kesme sıcaklıklarında kesme performansını koruma özelliğini bir araya getirdiği için bu ortama uygundur.
Bu sayede PCBN, karbür aşınmasının hızla artabileceği durumlarda en son teknolojiye sahip geometrisini koruyabilir.
Üretim amaçlı işleme söz konusu olduğunda, bu şu anlama gelebilir:
- daha sabit boyutlar;
- daha tutarlı bir yüzey kalitesi;
- daha az ekle değişiklikler;
- daha az ofset düzeltmesi;
- ve uygun uygulamalarda, bitmiş parça başına daha düşük maliyet.
Ancak, tüm PCBN kaliteleri aynı değildir.
Bazı kaliteler öncelikle aşınma direnci ve yüksek hızlı sürekli son işlem için optimize edilmiştir. Diğerleri ise kesintili kesme işlemleri için daha yüksek kırılma direncine sahip olacak şekilde tasarlanmıştır.
Örneğin Sumitomo, sertleştirilmiş çelik CBN türlerini kullanım alanına göre sınıflandırmaktadır. BNC2105 türü yüksek hızlı son işlemlere, BNC2115 türü ise yüksek hassasiyetli işleme ve istikrarlı yüzey pürüzlülüğüne odaklanırken, BNC2135 türü kesintili tornalamada daha yüksek kırılma direnci sağlayacak şekilde tasarlanmıştır.
Dolayısıyla, bir CBN kesici uç seçmek, sadece “en sert kesici ucu” seçmekle ilgili bir mesele değildir.”
Bu, bir denge kurmak meselesidir aşınma direnci, tokluk, kenar hazırlığı ve kesim türü.
CBN, sertleştirilmiş 1045 çeliğinde ne tür bir yüzey kalitesi sağlayabilir?
Bu, sert tornalamada en sık sorulan sorulardan biridir.
Kararlı bir son işlem düzeninde, PCBN ile mikron altı Ra değerine ulaşılabilir.
Üretim sahasında pratik bir başvuru kaynağı olarak, Ra 0,4–0,8 μm Birçok optimize edilmiş sert tornalama uygulaması için makul bir hedef aralık olabilir. Bu, her makine ve her parça için garanti edilen bir değer değildir.
Gerçek yüzey kalitesi, sadece uç malzemesinden çok daha fazla faktöre bağlıdır.
Diğer sertleştirilmiş çelikler üzerinde yapılan PCBN sert tornalama araştırmaları, yüzey pürüzlülüğünün Ra 1 μm’nin oldukça altında olduğunu ortaya koymuştur; uygun koşullar altında yaklaşık Ra 0,25 μm’ye kadar düşen değerler de bildirilmiştir.
Dolayısıyla asıl önemli soru şu değildir:
“CBN, Ra 0,4 değerini sağlayabilir mi?”
Asıl sorulması gereken soru şudur:
“Tam donanımlı işleme sistemim, takım ömrü boyunca gerekli Ra değerini tutarlı bir şekilde sağlayabilir mi?”
Özellikle dört faktör büyük önem taşımaktadır.
1. İlerleme Hızı
Yüzey pürüzlülüğü çok yüksek olduğunda incelenmesi gereken ilk değişkenlerden biri beslemedir.
İlerleme miktarı arttıkça, tornalanmış yüzeydeki geometrik ilerleme izleri genellikle daha belirgin hale gelir. Sert tornalama üzerine yapılan birçok araştırma, ilerleme miktarını yüzey pürüzlülüğünü etkileyen önemli faktörlerden biri olarak belirlemiştir.
İşte bu nedenle, kalitesiz bir yüzey işleme karşısında CBN kalitesini değiştirmek her zaman doğru ilk çözüm olmayabilir.
Bazen asıl sorun, sadece uygun olmayan bir ilerleme hızından ibarettir.
2. Burun Yarıçapı ve Silecek Geometrisi
Takım geometrisi de oluşturulan yüzey üzerinde önemli bir etkiye sahiptir.
Uygun bir burun yarıçapı yüzey kalitesini artırabilir; buna karşılık, doğru şekilde uygulanan bir silecek geometrisi, verimli bir ilerleme hızında daha iyi bir yüzey kalitesi elde edilmesini sağlayabilir.
Sertleştirilmiş çelik üzerinde PCBN sıyırıcı uçlarla yapılan araştırmalar, test koşulları altında geleneksel geometriye kıyasla yüzey pürüzlülüğünde önemli ölçüde iyileşme olduğunu göstermiştir.
Ancak burun yarıçapının daha büyük olması her zaman daha iyi olduğu anlamına gelmez.
Etkili yarıçapın artırılması, radyal kesme kuvvetini artırabilir. İnce bir iş parçasında veya dengesiz bir makinede bu durum titreşime neden olabilir ve aslında yüzey kalitesini kötüleştirebilir.
3. Makine ve İş Parçası Sertliği
CBN, dengesiz bir kurulumun eksikliklerini telafi edemez.
Tipik sorunlar arasında şunlar yer alır:
- iş parçasının aşırı sarkması;
- yetersiz sıkıştırma;
- takım tutucunun yetersiz rijitliği;
- mil veya yatak durumu;
- aşırı salgı;
- ve dengesiz bir delme çubuğu düzeni.
Yüzey pürüzlülüğü gereksinimi Ra 0,4 μm veya altına yaklaştıkça, makine-iş parçası-takım sisteminin bütünlüğü o kadar daha önemli hale gelir.
4. Alet Aşınması
A PCBN uç Kabul edilebilir parçalar üretmeyi bırakmış olsa bile, fiziksel olarak kesim işlemi uzun süre devam edebilir.
Yan yüzey aşınması, çentik aşınması veya mikro yontulmalar, etkili kesme geometrisini değiştirebilir ve yüzey pürüzlülüğünü veya boyutsal sapmayı kademeli olarak artırabilir.
Sert tornalamada bu, takımın faydalı ömrünün genellikle şu şekilde tanımlanması gerektiği anlamına gelir:
Aletin artık gerekli boyutu veya yüzey kalitesini koruyamadığı nokta.
—sadece kesici kenarın nihayet kırıldığı nokta değil.
CBN, karbidden ne kadar daha uzun ömürlüdür?
Müşteriler sık sık CBN’nin karbürden 5 kat, 10 kat, hatta 20 kat daha uzun ömürlü olup olmadığını soruyorlar.
Evrensel bir çarpan yoktur.
Uygun sert tornalama uygulamalarında, PCBN, karbide kıyasla kullanılabilir takım ömründe çok büyük bir artış sağlayabilir. Başka bir uygulamada ise bu fark çok daha az olabilir.
Sonuç şunlara bağlıdır:
- iş parçasının sertliği;
- mikro yapı;
- kesme hızı;
- besleme;
- kesme derinliği;
- sürekli veya kesintili kesme;
- PCBN kalitesi;
- CBN içeriği;
- kenar hazırlığı;
- soğutma stratejisi;
- makinenin dengesi;
- ve takım ömrü kriteri.
PCBN, sertleştirilmiş çelik tornalamada yüksek takım ömrü performansı sergilemiştir; karşılaştırmalı araştırmalar, bazı sert tornalama koşullarında PCBN’nin test edilen kesici malzemeler arasında en uzun takım ömrüne sahip olduğunu ortaya koymuştur.
Ancak şu tür bir ifade:
“CBN, karbürden her zaman 10–20 kat daha uzun ömürlüdür”
İşleme koşulları da belirtilmedikçe bu tanım çok geneldir.
Yararlı bir karşılaştırma şöyle görünmelidir:
| Öğe | Karbür | PCBN |
|---|---|---|
| Kesici kenar başına parça sayısı | Gerçek ölçüm sonucu | Gerçek ölçüm sonucu |
| Kesme hızı | Kaydedildi | Kaydedildi |
| Döngü süresi | Kaydedildi | Kaydedildi |
| Ortalama yüzey kalitesi | Kaydedildi | Kaydedildi |
| Boyutsal düzeltmeler | Kaydedildi | Kaydedildi |
| Vardiya başına takım değişimi sayısı | Kaydedildi | Kaydedildi |
| Bitmiş parça başına takım maliyeti | Hesaplanan | Hesaplanan |
Karbür, benzer üretim koşullarında 30 adet kabul edilebilir parça üretirken PCBN 300 adet üretiyorsa, PCBN’nin yaklaşık 10 kat daha uzun bir faydalı takım ömrü sağladığını söylemek anlamlıdır.
Bu uygulama verileri olmadan, bu sadece bir pazarlama rakamından ibarettir.
Sertleştirilmiş Çeliklerin Sürekli CBN Torna İşlemi için Önerilen Başlangıç Parametreleri
Pratik uygulama deneyimlerimize dayanarak, aşağıdaki aralık faydalı bir başlangıç penceresi CBN/PCBN ile sertleştirilmiş çeliğin kesintisiz tornalanması için:
| Kesme parametresi | Önerilen başlangıç aralığı |
|---|---|
| Kesme hızı, Vc | 120–180 m/dk |
| Besleme, f | 0,10–0,12 mm/devir |
| Kesme derinliği, ap | 0,10–0,30 mm |
| Uygulama | Sertleştirilmiş çeliğin sürekli tornalanması |
Bu rakamlar şu şekilde değerlendirilmelidir: başlangıç parametreleri, evrensel sabit ayarlar değil.
Genel olarak şu tavsiyede bulunuruz:
Parametre aralığının alt sınırından başlayın. Öncelikle kesici kenarın kararlılığını, yüzey kalitesini ve boyutsal tutarlılığı kontrol edin. Her şey kararlıysa, kesme hızını kademeli olarak artırın.
Bu yaklaşım, özellikle müşteri PCBN’yi ilk kez denediğinde veya gerçek ısıl işlem koşulları ile işleme kararlılığı henüz tam olarak bilinmediğinde oldukça yararlıdır.
Uygun son hız, kullanılan CBN kalitesine de bağlıdır. Örneğin, Kennametal’in güncel uygulama verilerinde, hem PCBN kalitesine hem de malzeme sertliğine göre farklı hız aralıkları belirtilmiştir. 55–60 HRC aralığındaki sertleştirilmiş malzemeler için, iki kaliteye ilişkin yayınlanan aralıklar arasında önemli farklılıklar görülmektedir; bu da kaliteye özgü önerilerin her zaman dikkate alınması gerektiğini göstermektedir.
Gerçek Müşteri Örneği: HRC 58–60'da PCBN Torna İşlemi
İşte sahadan gelen gerçek bir müşteri işleme örneği:
| Öğe | Müşterinin durumu |
|---|---|
| İş parçasının sertliği | HRC 58–60 |
| Kesme hızı | 120 m/dk |
| Kesim derinliği | 0,08–0,10 mm |
| İş parçası çapı | 100 mm |
| İş parçası uzunluğu | 40 mm |
| Mil hızı | 380 dev/dak |
Bu, yüksek sertlikteki bir iş parçası üzerinde uygulanan ihtiyatlı bir son işlem yaklaşımına ilişkin faydalı bir örnektir.
Müşteri şu anda normal 120–180 m/dk kesme hızı aralığımızın alt sınırı ve nispeten az bir kesme derinliği kullanarak.
Aşağıdaki durumlarda bu genellikle mantıklı bir stratejidir:
- iş parçası 60 HRC’ye yakındır;
- yüzey kalitesi önemlidir;
- kenar kararlılığı, maksimum metal kaldırma hızından daha önemlidir;
- ya da uygulama hâlâ optimize ediliyor.
Ayrıca, gerçek kesme derinliğinin, 0,08–0,10 mm, genel başlangıç önerimiz olan 0,10–0,30 mm’den biraz daha incedir.
Bu bir çelişki değildir.
Önerilen aralıklar, başlangıç noktasıdır. Gerçek sert tornalama koşulları, parça, sertlik, pay, istenen yüzey kalitesi ve makinenin durumuna göre ayarlanmalıdır.
Bu müşteri işine ait ilerleme hızı mevcut işlem kaydında yer almadığından, burada bir tahmin yapmıyor veya değer eklemiyoruz.
Bu, işleme vakalarını bildirirken önemlidir: gerçek veriler, gerçek veriler olarak kalmalıdır.
Sürekli ve Kesintili Kesim Farklı Uygulamalardır
Dış çapında pürüzsüz bir son kesim ile kama yuvası bulunan bir şaft, aynı sertliğe sahip olabilir; ancak kesici kenar, birbirinden çok farklı iki koşulla karşı karşıya kalır.
Sürekli Torna İşlemi
İstikrarlı ve kesintisiz bir kesim için öncelikler genellikle şunlardır:
- aşınma direnci;
- boyutsal kararlılık;
- yüzey kalitesi;
- ve öngörülebilir yan aşınma.
Bu nedenle, aşınmaya karşı yüksek direnç gösteren bir PCBN kalitesi mükemmel bir seçim olabilir.
Kesintiye Uğrayan Dönüş
Kesici kenar, iş parçasına tekrar tekrar girip çıktığında — örneğin:
- anahtar yuvaları;
- çapraz delikler;
- splinler;
- yağ kanalları;
- ya da diğer pürüzlü yüzeyler—
ek parça tekrarlanan darbelere maruz kalmaktadır.
Kırılma direnci çok daha önemli hale gelir.
İşte bu nedenle PCBN üreticileri, özellikle kesintili sertleştirilmiş çelik işleme için daha dayanıklı kaliteler sunmaktadır. Örneğin, Sumitomo’nun mevcut kalite seçim sistemi, yüksek hızlı son işlem kalitelerini, kesintili tornalama için tasarlanmış daha yüksek kırılma direncine sahip kalitelerden ayırmaktadır.
Buradan çıkarılacak ders basit:
Sırf her iki iş parçası da aynı HRC değerine sahip diye, ağır kesintili kesimlerde son işlem amaçlı bir CBN kalitesini kullanmayın.
Yüksek CBN içerikli mi, yoksa düşük CBN içerikli mi kesici uçları kullanmalısınız?
CBN içeriği, müşterilerin bazen fazla basitleştirdiği bir başka faktördür.
Daha fazla CBN, her sertleştirilmiş çelik uygulamasında otomatik olarak daha iyi performans anlamına gelmez.
Sertleştirilmiş çeliklerin ince ve kesintisiz son işleminde, aşınma direnci ile yüzey kalitesi arasında etkili bir denge sağladıkları için seramik bağlayıcılı, düşük CBN içerikli PCBN kaliteleri yaygın olarak kullanılmaktadır.
Daha fazla kesme gücü veya dayanıklılık gerektiren uygulamalar için, farklı bir PCBN bileşimi ve kesici kenar hazırlığı gerekebilir.
Doğru seçim yapılırken aşağıdakiler dikkate alınmalıdır:
- iş parçasının sertliği;
- sürekli veya kesintili kesim;
- yüzey kalitesi gerekliliği;
- işleme payı;
- kesme hızı;
- gerekli kenar mukavemeti;
- ve kabul edilebilir arıza türü.
Başka bir deyişle, CBN yüzdesi, sınıf seçiminin yalnızca bir parçasıdır.
Kenar Hazırlığı, Birçok Kullanıcının Beklediğinden Daha Önemlidir
Bir PCBN kesici kenarı, nadiren sadece alt tabaka sınıfına göre seçilir.
Pah ve honlama geometrisi, kenar mukavemetini büyük ölçüde etkileyebilir.
Daha keskin bir kenar, kesme kuvvetlerini azaltabilir ve ince son işlemlerde yardımcı olabilir, ancak aynı zamanda kenarın kırılma riskini de artırabilir.
Daha keskin bir pahlı veya honlanmış kenar, daha yüksek yük veya kesinti koşullarında güvenliği artırır; ancak kesme kuvvetlerini de artırabilir.
Bu özellikle şu durumlarda önemlidir:
- anahtar yuvaları;
- delikler;
- düzensiz stok;
- sertleşmiş kireç tabakası;
- veya kesme derinliğinin değiştirilmesi.
Bir CBN kesici uç erken aşınmaya uğruyorsa, alt tabakayı değiştirmek her zaman ilk çözüm olmayabilir.
İlk sorular şunları içermelidir:
Kenar hazırlığı kesime uygun mu?
ve:
Kesici kenar, giriş sırasında aşırı yükleniyor mu?
CBN, kuru mu yoksa soğutma sıvısı ile mi işlenmelidir?
PCBN’nin her zaman kuru çalışması gerektiğine dair evrensel bir kural yoktur.
Kuru sert tornalama, CBN’nin yüksek kesme sıcaklıklarına dayanabilmesi ve soğutma sıvısının kullanılmamasının işlemi basitleştirebilmesi nedeniyle oldukça yaygındır.
Sandvik, sert parça tornalamanın avantajlarından biri olarak soğutma sıvısının kullanılmamasını saymaktadır.
Bununla birlikte, doğru soğutma stratejisi hâlâ şu faktörlere bağlıdır:
- PCBN kalitesi;
- sürekli kesme ile kesintili kesme;
- parça boyut gereklilikleri;
- kesme parametreleri;
- ve soğutma sıvısının kesme bölgesine ne kadar düzenli bir şekilde ulaştığı.
Aralıklı sert tornalamada en önemli sorun, termal döngüdür. Tekrarlanan ısınma ve soğuma işlemleri, kesme kenarında termal şoku artırabilir.
Bu nedenle, tutarsız bir soğutma koşulu, kasıtlı olarak kuru bir işlemden daha zararlı olabilir.
Uygulamada geçerli olan kural şudur:
Kontrollü bir işleme stratejisi seçin ve bunu doğrulayın. Kesme kenarında soğutma sıvısı akışının aralıklı veya öngörülemez hale gelmesine izin vermeyin.
CBN Sert Tornalama, Taşlamanın Yerini Alabilir mi?
Bazı uygulamalarda, evet.
Üreticilerin PCBN sert tornalama yöntemini kullanmalarının başlıca nedenlerinden biri, sertleştirilmiş bir parçanın bazen doğrudan nihai veya nihaiye yakın boyut ve yüzey gereksinimlerine göre işlenebilmesidir.
Sert tornalama şu avantajları sunabilir:
- daha kısa işlem yolları;
- daha az kurulum;
- daha fazla esneklik;
- karmaşık geometrilerin daha kolay işlenmesi;
- ve öğütmeye olan bağımlılığı azalttı.
Sandvik, sert parça tornalamayı tercih etme nedenleri arasında üretim süresinin kısalmasını, esnekliği ve yüksek parça kalitesini saymaktadır.
Akademik çalışmalarda da taşlamaya alternatif olarak sert tornalama yöntemi incelenmiş ve uygun PCBN işleme koşulları altında yüzey pürüzlülüğünün çok düşük olduğu ortaya konmuştur.
Ancak, CBN tornalamanın her uygulamada taşlamanın yerini alabileceğini iddia etmemek önemlidir.
Zımparalama izlerinin giderilip giderilemeyeceği, sadece Ra değerine bağlı değildir.
Ayrıca şunlara da dikkat etmelisiniz:
- yuvarlaklık;
- silindirlik;
- boyutsal tolerans;
- yüzey bütünlüğü;
- kalıntı gerilme;
- yeraltı termal etkileri;
- ve bileşenin işlevsel gereksinimi.
Bu nedenle, teknik açıdan doğru ifade şudur:
Uygun uygulamalarda PCBN sert tornalama, taşlama işleminin yerine geçebilir veya bu işlemi azaltabilir.
Pahalı bir CBN kesici uç neden yine de parça başına maliyeti düşürebilir?
PCBN kesici uçların kesici kenar başına maliyeti genellikle karbürden çok daha yüksektir.
Bu da sıkça yapılan bir satın alma hatasına yol açar:
karşılaştırma fiyat ekle işleme maliyeti yerine.
İki araç düşünün:
- A Takımı, her bir uç başına maliyeti daha düşük olmakla birlikte sık sık indeksleme gerektirir.
- B aracı daha pahalıdır ancak çok daha uzun süre dayanır ve boyutunu daha tutarlı bir şekilde korur.
Daha ucuz olan ara parça, daha pahalı olan bileşeni üretebilir.
Daha yararlı bir hesaplama şudur:
Parça başına takım maliyeti = kullanılabilir kesici kenar maliyeti ÷ kenar başına üretilen kabul edilebilir parça sayısı
Ancak bu bile toplam maliyetin tamamı değildir.
Gerçek bir üretim karşılaştırması ayrıca şunları da içermelidir:
- alet değiştirme süresindeki duruş süresi;
- operatör müdahalesi;
- ofset ayarı;
- boyutsal kontrol;
- reddedilen bileşenler;
- döngü süresi;
- makine kullanım oranı;
- ve azaltılabilecek veya ortadan kaldırılabilecek her türlü taşlama işlemi.
İşte bu nedenle CBN, şu açıdan değerlendirilmelidir: işlem düzeyi, sadece ek fiyat düzeyinde değil.
Yüksek hacimli, sertleştirilmiş mil uygulamalarında, vardiya başına birkaç takım değişiminden tasarruf etmek, iki kesici uç arasındaki fiyat farkından daha değerli olabilir.
PCBN’nin 1045 Çeliği İçin En İyi Seçim OLMADIĞI Durumlar
CBN, mükemmel bir takım malzemesidir, ancak her zaman en uygun takım değildir.
1. 1045 Çeliği Hâlâ Yumuşaktır
İş parçası tavlanmış, normalize edilmiş veya başka bir şekilde nispeten yumuşaksa, karbür genellikle ilk tercihtir.
PCBN’yi sırf birinci sınıf bir kesici alet malzemesi olduğu için kullanmak, genellikle ekonomik açıdan mantıklı değildir.
Bu durum, ticari PCBN kullanım kılavuzlarıyla uyumludur. Örneğin Kennametal, sertleştirilmiş çelikten üretilen KB1610 PCBN kalitesinin yumuşak çeliğe uygulanmaması gerektiğini açıkça belirtmektedir.
2. Kurulum Kararsız
Makine veya iş parçası titriyorsa, öncelikle rijitlik sorununu çözün.
Daha pahalı bir uç, aşağıdakilerden kaynaklanan titreşimi ortadan kaldırmayacaktır:
- aşırı çıkıntı;
- yetersiz iş parçası sabitlemesi;
- gevşek parçalar;
- ya da makinenin yeterince sağlam olmaması.
3. Kesinti Ciddi Şekilde Kesintiye Uğradı
PCBN yine de uygun olabilir, ancak kırılma direnci açısından sınıf ve kenar hazırlığı özel olarak seçilmelidir.
Hassas son işlem amaçlı bir PCBN kalitesi, yanlış kesintili uygulamalarda hızla ufalanabilir.
4. İşleme payı aşırı yüksek veya büyük ölçüde değişken
Son işlem amaçlı bir CBN kesici kenarı, beklenmedik derecede büyük işlenecek malzeme miktarı değişikliklerini telafi etmek zorunda bırakılmamalıdır.
Mümkünse, son sert tornalama geçişinden önce payı sabitleyin.
5. Üretim Hacmi Çok Düşük
Tek seferlik bir parça veya çok düşük hacimli bir iş söz konusu olduğunda, PCBN teknik olarak daha iyi performans gösterse bile karbür veya başka bir takım malzemesi daha ekonomik bir seçenek olarak kalabilir.
Doğru seçim, üretim gereksinimi açısından en düşük pratik maliyete sahip olan seçenektir; bu, mutlaka en uzun teorik takım ömrü anlamına gelmez.
Sertleştirilmiş 1045 Çeliğinin PCBN Torna İşlemesinde Karşılaşılan Sorunların Giderilmesi
Bir CBN uygulaması beklendiği gibi sonuç vermediğinde, CBN sınıfını hemen değiştirmek genellikle yanlış bir ilk adımdır.
Sorun: İlk parçadan itibaren yüzey kalitesi yetersiz
Kontrol edin:
- ilerleme hızı;
- burun yarıçapı;
- silecek geometrisi;
- savurma;
- makine rijitliği;
- iş parçasının sıkıştırılması;
- ve titreşim.
Sorun: Başlangıçta Kaplama Kalitesi İyi, Ancak Zamanla Bozuluyor
Kontrol edin:
- yan kısım aşınması;
- çentik aşınması;
- alet değiştirme kriteri;
- boyutsal sapma;
- ve ek parçanın çok uzun süre kullanılıp kullanılmadığı.
Sorun: Edge yongaları aniden
Kontrol edin:
- kesintiye uğramış bölümler;
- işleme payı değişimi;
- kenar pahı veya honlama;
- besleme ve kesme derinliği;
- giriş koşulları;
- iş parçası ölçeği;
- ve soğutma sıvısı beslemesi.
Sorun: Takım ömrü beklenenden çok daha kısa
Öncelikle şunu doğrulayın:
- iş parçasının gerçek sertliği;
- gerçek kesme hızı;
- PCBN kalitesi;
- sürekli kesme ile kesintili kesme;
- makine rijitliği;
- ve seçilen kesici uçun bu tür sert tornalama işleri için uygun olup olmadığı.
Her kısa takım ömrü sorununun “düşük kaliteli CBN”den kaynaklandığını varsaymayın.”
Çoğu zaman asıl neden, eklenti ile uygulama arasındaki uyumsuzluktur.
Yeni Bir CBN Sert Tornalama İşinin Ayarlanmasına Yönelik Pratik Bir Süreç
Yeni bir sertleştirilmiş çelik uygulaması için aşağıdaki yaklaşımı öneriyoruz:
- Gerçek sertliği doğrulayın. Ek parçayı yalnızca “1045 çeliği” kriterine göre seçmeyin.”
- Kesiklerin kesintisiz mi yoksa kesintili mi olduğunu belirleyin.
- İşleme payını ve malzeme kalitesini kontrol edin.
- Gerçek kesme koşullarına uygun bir PCBN kalitesi ve kenar hazırlığı seçin.
- İhtiyatlı parametrelerle başlayın.
- Sürekli sertleştirilmiş çelik tornalama işlemi için, aşağı ucunun civarından başlayın Vc 120–180 m/dk, f 0,10–0,12 mm/dev ve ap 0,10–0,30 mm uygun olduğu durumlarda.
- İlk deneme kesimlerinden sonra kenarı inceleyin.
- Yüzey kalitesini ve boyutsal kararlılığı kontrol edin.
- Eğer süreç istikrarlıysa, kesme hızını kademeli olarak artırın.
- Son durumu şu şekilde değerlendirin: kabul edilebilir parça başına maliyet, sadece kesme hızı değil.
Bu yöntem, genellikle agresif parametrelerle başlayıp daha sonra kenar hatalarını gidermeye çalışmaktan daha güvenilirdir.
Sıkça Sorulan Sorular
CBN, AISI 1045 çeliğini işleyebilir mi?
Evet, özellikle de AISI 1045 sertleştirilmişse. Yumuşak veya normalize edilmiş 1045 çeliği için karbür genellikle daha ekonomik bir ilk tercihtir.
Hangi sertlik seviyesinde PCBN’yi tercih etmeliyim?
Tek bir zorunlu geçiş noktası bulunmamaktadır. Ticari PCBN kaliteleri genellikle yaklaşık 45 HRC’nin üzerindeki sertleştirilmiş çelikler için mevcuttur; oysa birçok geleneksel sert parça tornalama uygulaması 50–60+ HRC aralığındadır.
CBN, HRC 58–60 sertliğindeki 1045 çeliğini tornalayabilir mi?
Evet. Sertleştirilmiş çelik bir iş parçasını işleyen bir müşteri uygulamamız var, bu işlem HRC 58–60, ile Vc 120 m/dk ve ap 0,08–0,10 mm.
Mevcut müşteri proses kaydında iş parçasının spesifik kalitesi belirtilmediğinden, bu örnek AISI 1045’e özgü bir sonucun kanıtı olarak değil, sertlik ve kesme koşulları açısından gerçek bir referans olarak değerlendirilmelidir.
Başlangıçta hangi kesme hızını kullanmalıyım?
Sertleştirilmiş çeliğin sürekli CBN tornalanması için pratik başlangıç aralığımız şöyledir:
Vc: 120–180 m/dk
En düşük hızdan başlamanızı ve kesme kenarının kararlılığını ve yüzey kalitesini kontrol ettikten sonra hızı artırmanızı öneririz.
Hangi yemi önerirsiniz?
Sürekli sertleştirilmiş çelik tornalama için pratik bir başlangıç aralığı şöyledir:
f: 0,10–0,12 mm/devir
Yüzey kalitesi gereksinimi, kesici uç geometrisi, sertlik ve CBN kalitesine göre ayarlayın.
Hangi kesme derinliğini kullanmalıyım?
Genellikle başlangıçta şu öneride bulunuyoruz:
ap: 0,10–0,30 mm
Zorlu son işlem koşulları veya çok yüksek sertlik durumlarında, daha az derinlik uygun olabilir. HRC 58–60 aralığındaki bir müşteri uygulaması, yaklaşık olarak 0,08–0,10 mm.
CBN hangi yüzey kalitesini sağlayabilir?
Kararlı bir PCBN sert tornalama işlemiyle mikron altı Ra değerleri elde edilebilir.
Yaklaşık olarak Ra 0,4–0,8 μm Uygun işleme koşullarında bu sonuç elde edilebilir, ancak sonuç büyük ölçüde besleme hızına, uç geometrisine, makinenin rijitliğine, takım aşınmasına ve iş parçasının kendisine bağlıdır.
İşleme testi yapılmadan bu değer kesin bir değer olarak kabul edilmemelidir.
CBN, karbürden 10 kat daha uzun ömürlü müdür?
Bazı uygulamalarda bu mümkün olabilir, ancak evrensel bir 10× kuralı yoktur.
Takım ömrü, aynı sertlik, kesme koşulu, üretim gereksinimi ve arıza kriteri koşullarında karşılaştırılmalıdır.
En yararlı ölçüm şudur: kenar başına kabul edilebilir parça sayısı ve bitmiş parça başına maliyet.
CBN kuru olarak mı kullanılmalıdır?
Kuru sert tornalama yaygın bir uygulamadır, ancak bu mutlak bir kural değildir.
Doğru seçim, PCBN kalitesine, kesme koşullarına, kesintili veya kesintisiz işleme türüne ve soğutma sıvısının kararlılığına bağlıdır.
CBN sert tornalama, taşlamanın yerini alabilir mi?
Uygun uygulamalarda, evet.
Bununla birlikte, bu kararda yalnızca yüzey pürüzlülüğü değil, boyutsal tolerans, geometri, yüzey bütünlüğü ve işlevsel gereklilikler de dikkate alınmalıdır.
Sonuç
Sertleştirilmiş AISI 1045 çeliğinin işlenmesinde en önemli soru şudur:
“CBN, 1045 çeliğini kesebilir mi?”
Olabilir.
Asıl sorulması gereken soru şudur:
“Bu sertlikte, bu işleme koşullarında ve bu üretim gereksiniminde PCBN en istikrarlı ve ekonomik seçenek midir?”
Nispeten yumuşak 1045 çeliği için karbür genellikle en mantıklı çözümdür.
Sertlik arttıkça zor tornalanma Bu ürün yelpazesinde, PCBN, aşınma direnci, boyutsal kararlılığı ve ince bir yüzey kalitesini koruma özelliği sayesinde giderek daha cazip hale gelmektedir.
Sürekli sertleştirilmiş çelik tornalama için pratik başlangıç aralığımız şöyledir:
Kesme hızı: 120–180 m/dk
İlerleme: 0,10–0,12 mm/devir
Kesme derinliği: 0,10–0,30 mm
Ancak bunlar başlangıç değerleridir; sabit kurallar değildir.
İhtiyatlı bir şekilde başlayın. Kesici kenarı kontrol edin. Yüzey kalitesini kontrol edin. Boyutsal kararlılığı doğrulayın. Ardından kesme hızını kademeli olarak artırın.
PCBN ile karbidi karşılaştırırken, sadece kesici uçların fiyatını karşılaştırmayın.
Karşılaştırın:
alet ömrü, makine duruş süresi, yüzey homojenliği, operatör müdahalesi ve kabul edilebilir parça başına maliyet.
İşte tam da bu noktada PCBN sert tornalamanın gerçek değeri ortaya çıkıyor.
Uygulamanız için CBN parametrelerini seçerken yardıma mı ihtiyacınız var?
Sertleştirilmiş 1045, C45, S45C, rulman çeliği, takım çeliği veya başka bir sertleştirilmiş demirli malzemeyi işliyorsanız, vermeniz gereken en yararlı bilgiler şunlardır:
malzeme kalitesi, sertlik, kesintisiz veya kesintili kesim, iş parçası çapı, işleme payı, istenen yüzey kalitesi ve mevcut kesme parametreleri.
Bu ayrıntılar sayesinde, CBN kalitesi ve başlangıç parametreleri, yalnızca malzeme adına göre seçilmesinden çok daha doğru bir şekilde belirlenebilir.