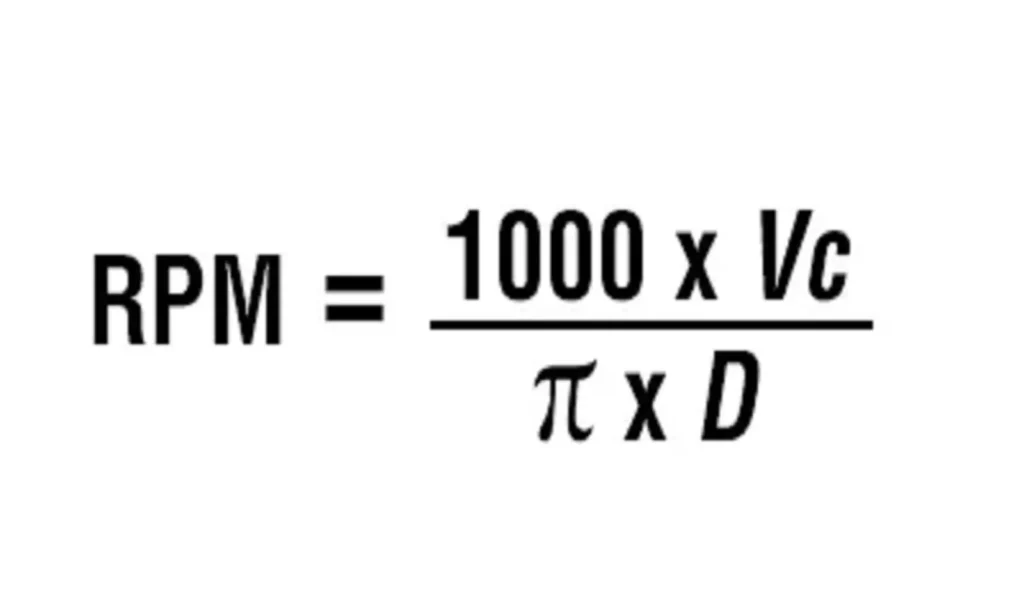Inserti CBN per acciaio 1045 temprato: finitura superficiale, durata dell'utensile e parametri di taglio
È possibile lavorare l'acciaio AISI 1045 con Inserti in CBN?
Sì, ma il fatto che CBN sia la scelta giusta dipende molto di più dal durezza e stato del pezzo piuttosto che sul nome del materiale stesso.
Per l’acciaio 1045 ricotto, normalizzato o relativamente morbido, il carburo rappresenta solitamente la scelta più economica. Una volta che l'acciaio 1045 è stato indurito a induzione, a fiamma o sottoposto ad altro trattamento termico che lo porti nel range di tornitura a freddo, il PCBN può rivelarsi un'opzione di gran lunga migliore, specialmente quando l'obiettivo è ottenere dimensioni stabili, una finitura superficiale fine e una maggiore durata dell'utensile.
Questa è la prima regola da tenere a mente:
Non scegliere il CBN solo perché il materiale è acciaio 1045. Verifica prima la durezza.
In questo articolo utilizziamo il termine “inserto in CBN” poiché si tratta del termine comunemente usato in officina. Più precisamente, la maggior parte degli inserti in CBN utilizzati per la tornitura di materiali duri sono PCBN — nitruro di boro cubico policristallino utensili da taglio.
È possibile utilizzare il CBN sull'acciaio AISI 1045?
L'AISI 1045 è un acciaio a medio tenore di carbonio ampiamente utilizzato per alberi, assi, perni, ingranaggi, manicotti e altri componenti meccanici.
Nella pratica industriale, gli acciai C45, S45C e 45 cinese vengono spesso associati all’AISI 1045, sebbene non debbano essere automaticamente considerati chimicamente identici in base a tutte le norme sui materiali.
Per quanto riguarda la scelta degli utensili da taglio, tuttavia, la questione più importante spesso non è se il pezzo sia denominato acciaio AISI 1045, C45 o 45.
È:
In che condizioni si trova attualmente l'acciaio?
Lo stesso tipo di acciaio, a parità di denominazione, può essere lavorato in uno stato relativamente tenero oppure dopo l’indurimento fino a valori ben superiori a 50 HRC. L’utensile da taglio più adatto può essere completamente diverso.
Un punto di partenza pratico è:
| Condizioni del pezzo | Approccio tipico alla progettazione degli utensili |
|---|---|
| 1045 ricotto o normalizzato | Il carburo è solitamente la prima scelta |
| 1045 moderatamente temprato | Confronta il carburo e il PCBN in base alla durezza, alla tolleranza e al volume di produzione |
| Circa 45 HRC e oltre | Il PCBN sta diventando sempre più interessante |
| Finitura HRC 50–60+ | Il PCBN è spesso una scelta ottimale |
| Taglio grave e interrotto | È necessario scegliere con attenzione il tipo di PCBN e la preparazione del tagliente |
Le qualità commerciali di PCBN sono generalmente progettate specificamente per gli acciai temprati. Ad esempio, Kennametal propone la sua qualità di PCBN KB1610 a basso contenuto di CBN per la finitura di precisione di acciai temprati con durezza superiore a 45 HRC e sconsiglia espressamente l’uso di tale qualità su acciaio tenero.
Sandvik adotta una definizione più ampia e conservativa di “tornitura di pezzi duri”, descrivendola come la tornitura di acciai temprati 55 HRC e oltre, solitamente nelle operazioni di finitura o di semifinitura.
Il punto esatto di transizione dipende quindi dall'applicazione, ma il principio è chiaro:
Man mano che il 1045 diventa più difficile da lavorare, le ragioni a favore del PCBN si fanno sempre più convincenti.
Perché il PCBN funziona bene sull’acciaio 1045 temprato
La tornitura dura sottopone il tagliente a forti sollecitazioni meccaniche e termiche.
Il PCBN è adatto a questo ambiente perché combina una durezza molto elevata con un'elevata resistenza all'usura e la capacità di mantenere le prestazioni di taglio anche a temperature di taglio elevate.
Ciò consente al PCBN di mantenere la sua geometria all’avanguardia in situazioni in cui l’usura del carburo potrebbe accelerare rapidamente.
Per la lavorazione in serie, ciò può significare:
- dimensioni più stabili;
- finitura superficiale più uniforme;
- meno inserire modifiche;
- senza correzione dell'offset;
- e, nelle applicazioni idonee, un costo inferiore per pezzo finito.
Tuttavia, non tutte le qualità di PCBN sono uguali.
Alcuni tipi di acciaio sono ottimizzati principalmente per la resistenza all'usura e la finitura continua ad alta velocità. Altri sono progettati per garantire una maggiore resistenza alla frattura nella lavorazione a intermittenza.
Sumitomo, ad esempio, classifica le proprie qualità di CBN in acciaio temprato in base all’applicazione. La qualità BNC2105 è pensata per la finitura ad alta velocità, la BNC2115 per la lavorazione di alta precisione e una rugosità superficiale stabile, mentre la BNC2135 è progettata per garantire una maggiore resistenza alla frattura nella tornitura a passate interrotte.
Quindi, la scelta di un inserto in CBN non consiste semplicemente nello scegliere “l’inserto più duro”.”
Si tratta di trovare un equilibrio resistenza all'usura, tenacità, preparazione del bordo e tipo di taglio.
Quale finitura superficiale è possibile ottenere con il CBN sull’acciaio 1045 temprato?
Questa è una delle domande più ricorrenti nel campo della tornitura dura.
Con una configurazione di finitura stabile, Con il PCBN è possibile ottenere un Ra sub-micronico.
Come riferimento pratico per l'officina, Ra 0,4–0,8 μm può rappresentare un intervallo di valori ragionevole per molte applicazioni ottimizzate di tornitura a duro. Non si tratta di un valore garantito per ogni macchina e ogni pezzo.
La finitura effettiva della superficie dipende da molti altri fattori oltre al materiale dell'inserto.
La ricerca sulla tornitura a duro con PCBN su altri acciai temprati ha dimostrato una rugosità superficiale ben al di sotto di Ra 1 μm, con risultati riportati che raggiungono valori minimi di circa Ra 0,25 μm in condizioni adeguate.
La domanda importante, quindi, non è:
“La CBN è in grado di produrre Ra 0,4?”
Una domanda più appropriata sarebbe:
“Il mio sistema di lavorazione completo è in grado di mantenere costantemente il valore Ra richiesto per tutta la durata dell’utensile?”
Quattro fattori rivestono particolare importanza.
1. Velocità di avanzamento
L'avanzamento è una delle prime variabili da esaminare quando la rugosità superficiale è troppo elevata.
Con l'aumentare dell'avanzamento, i segni geometrici lasciati dall'avanzamento sulla superficie tornita diventano normalmente più evidenti. Numerosi studi sulla tornitura a duro identificano l'avanzamento come uno dei fattori più importanti che influenzano la rugosità superficiale.
Ecco perché modificare il grado del CBN non è sempre la prima soluzione più indicata in caso di finitura insoddisfacente.
A volte il vero problema è semplicemente una velocità di avanzamento inadeguata.
2. Raggio del naso e geometria del tergicristallo
Anche la geometria dell'utensile ha un'influenza determinante sulla superficie risultante.
Un raggio di punta adeguato può migliorare la finitura, mentre una geometria della lama correttamente applicata può consentire una migliore finitura superficiale a una velocità di avanzamento produttiva.
Una ricerca condotta sugli inserti da smerigliatura in PCBN su acciaio temprato ha evidenziato un miglioramento significativo della rugosità superficiale rispetto alla geometria convenzionale nelle condizioni di prova.
Ma un raggio del naso maggiore non è automaticamente migliore.
Aumentando il raggio effettivo si può aumentare la forza di taglio radiale. Su un pezzo di forma affusolata o su una macchina instabile, ciò potrebbe causare vibrazioni e, di fatto, peggiorare la finitura.
3. Rigidità della macchina e del pezzo
Il CBN non è in grado di compensare una configurazione instabile.
Tra i problemi più comuni figurano:
- sporgenza eccessiva del pezzo;
- serraggio insufficiente;
- scarsa rigidità del portautensili;
- stato del mandrino o del cuscinetto;
- eccessivo scarto radiale;
- e una configurazione instabile della barra di foratura.
Man mano che i requisiti di finitura superficiale si avvicinano a un valore Ra pari a 0,4 μm o inferiore, il sistema completo macchina-pezzo-utensile assume un’importanza sempre maggiore.
4. Usura degli utensili
A Inserto in PCBN potrebbe continuare a effettuare tagli fisici anche molto tempo dopo aver smesso di produrre pezzi conformi.
L'usura dei fianchi, l'usura delle tacche o la formazione di micro scheggiature possono alterare la geometria effettiva di taglio e aumentare gradualmente la rugosità superficiale o la deriva dimensionale.
Nella tornitura dura di finitura, ciò significa che la durata utile dell’utensile dovrebbe spesso essere definita come:
Il punto in cui l'utensile non è più in grado di mantenere la dimensione o la finitura superficiale richieste.
—non semplicemente il punto in cui il filo si spezza definitivamente.
Di quanto dura di più il CBN rispetto al carburo?
I clienti ci chiedono spesso se il CBN duri 5, 10 o addirittura 20 volte di più rispetto al carburo.
Non esiste un moltiplicatore universale.
In determinate applicazioni di tornitura pesante, il PCBN può garantire un aumento molto significativo della durata utile dell'utensile rispetto al carburo. In altre applicazioni, invece, la differenza può essere molto minore.
Il risultato dipende da:
- durezza del pezzo;
- microstruttura;
- velocità di taglio;
- feed;
- profondità di taglio;
- taglio continuo o intermittente;
- Grado PCBN;
- Contenuti CBN;
- preparazione del bordo;
- strategia di raffreddamento;
- stabilità della macchina;
- e il criterio della durata degli utensili.
Il PCBN ha dimostrato un'eccellente durata degli utensili nella tornitura dell'acciaio temprato e, da ricerche comparative, è emerso che, in alcune condizioni di tornitura di materiali duri, il PCBN garantisce la durata maggiore tra i materiali da taglio testati.
Ma un'affermazione del tipo:
“Il CBN dura sempre da 10 a 20 volte più a lungo del carburo”
è troppo generico, a meno che non vengano specificate anche le condizioni di lavorazione.
Un confronto utile dovrebbe presentarsi così:
| Articolo | Carburo | PCBN |
|---|---|---|
| Pezzi per tagliente | Risultato effettivo misurato | Risultato effettivo misurato |
| Velocità di taglio | Registrato | Registrato |
| Tempo di ciclo | Registrato | Registrato |
| Finitura superficiale media | Registrato | Registrato |
| Correzioni dimensionali | Registrato | Registrato |
| Cambi di utensili per turno | Registrato | Registrato |
| Costo degli utensili per pezzo finito | Calcolato | Calcolato |
Se, in condizioni di produzione comparabili, il carburo produce 30 pezzi conformi e il PCBN ne produce 300, allora affermare che il PCBN ha garantito una durata utile dell’utensile circa 10 volte superiore è significativo.
Senza quei dati relativi all'applicazione, si tratta solo di un dato di marketing.
Parametri iniziali consigliati per la tornitura continua con CBN dell'acciaio temprato
Sulla base della nostra esperienza pratica nell'applicazione, il seguente intervallo risulta utile finestra iniziale per la tornitura in continuo di acciaio temprato con CBN/PCBN:
| Parametri di taglio | Intervallo iniziale consigliato |
|---|---|
| Velocità di taglio, Vc | 120–180 m/min |
| Feed, f | 0,10–0,12 mm/giro |
| Profondità di taglio, ap | 0,10–0,30 mm |
| Applicazione | Tornitura in continuo di acciaio temprato |
Questi numeri dovrebbero essere considerati come parametri iniziali, non impostazioni fisse universali.
Di norma, il nostro consiglio è il seguente:
Iniziare dall'estremità inferiore dell'intervallo dei parametri. Verificare innanzitutto la stabilità del tagliente, la finitura superficiale e l'uniformità dimensionale. Se tutto risulta stabile, aumentare gradualmente la velocità di taglio.
Questo approccio risulta particolarmente utile quando il cliente utilizza il PCBN per la prima volta o quando le condizioni effettive del trattamento termico e la stabilità di lavorazione non sono ancora del tutto note.
La velocità finale adeguata dipende anche dalla specifica qualità del CBN. I dati applicativi attuali di Kennametal, ad esempio, indicano diversi intervalli di velocità in base sia alla qualità del PCBN che alla durezza del materiale. Per i materiali temprati nell’intervallo 55–60 HRC, gli intervalli pubblicati per le due qualità differiscono in modo significativo, a dimostrazione del motivo per cui occorre sempre tenere conto delle raccomandazioni specifiche per ciascuna qualità.
Esempio reale di cliente: tornitura con PCBN a HRC 58–60
Ecco un esempio concreto di condizioni di lavorazione riscontrate sul campo presso un cliente:
| Articolo | Condizioni del cliente |
|---|---|
| Durezza del pezzo | HRC 58–60 |
| Velocità di taglio | 120 m/min |
| Profondità di taglio | 0,08–0,10 mm |
| Diametro del pezzo | 100 mm |
| Lunghezza del pezzo | 40 mm |
| Velocità del mandrino | 380 giri al minuto |
Questo è un esempio utile di un approccio di finitura conservativo su un pezzo ad elevata durezza.
Il cliente sta utilizzando il limite inferiore del nostro intervallo normale di velocità di taglio compreso tra 120 e 180 m/min e utilizzando una profondità di taglio relativamente ridotta.
Spesso si tratta di una strategia sensata quando:
- il pezzo ha una durezza di circa 60 HRC;
- la finitura superficiale è importante;
- la stabilità del tagliente è più importante della velocità massima di asportazione del metallo;
- oppure l'applicazione è ancora in fase di ottimizzazione.
Si noti inoltre che la profondità effettiva di taglio, 0,08–0,10 mm, è leggermente inferiore rispetto al nostro valore di riferimento generale, compreso tra 0,10 e 0,30 mm.
Non è una contraddizione.
Gli intervalli consigliati costituiscono un punto di partenza. Le condizioni effettive di tornitura di materiali duri devono essere adattate in base al pezzo, alla durezza, al margine di lavorazione, alla finitura richiesta e alle condizioni della macchina.
La velocità di avanzamento relativa a questo lavoro del cliente non era indicata nella scheda di processo disponibile, pertanto non la stimiamo né la inseriamo in questa sede.
Questo è importante quando si segnalano casi di lavorazione: i dati effettivi devono rimanere tali.
Il taglio continuo e quello intermittente sono applicazioni diverse
Una finitura liscia del diametro esterno e un albero con scanalatura di chiavetta possono avere la stessa durezza, ma il tagliente si trova ad affrontare due condizioni molto diverse.
Tornitura in continuo
Per ottenere un taglio continuo e stabile, le priorità sono solitamente le seguenti:
- resistenza all'usura;
- stabilità dimensionale;
- finitura superficiale;
- e un'usura prevedibile dei fianchi.
Una qualità di PCBN ad elevata resistenza all’usura può quindi rappresentare una scelta eccellente.
Svolta interrotta
Quando il tagliente entra ed esce ripetutamente dal pezzo in lavorazione — ad esempio in:
- scanalature;
- fori trasversali;
- spline;
- scanalature per l'olio;
- o altre superfici discontinue—
l'inserto è sottoposto a urti ripetuti.
La resistenza alle fratture assume un’importanza molto maggiore.
Ecco perché i produttori di PCBN offrono qualità più resistenti specificamente pensate per la lavorazione con taglio interrotto dell’acciaio temprato. L’attuale sistema di selezione delle qualità di Sumitomo, ad esempio, distingue le qualità per la finitura ad alta velocità da quelle con maggiore resistenza alla frattura, destinate alla tornitura con taglio interrotto.
La lezione è semplice:
Non utilizzare una qualità CBN destinata alla finitura per un taglio interrotto molto gravoso solo perché entrambi i pezzi hanno lo stesso valore HRC.
È meglio utilizzare inserti ad alto contenuto di CBN o a basso contenuto di CBN?
I contenuti CBN sono un altro fattore che i clienti a volte tendono a semplificare eccessivamente.
Una maggiore quantità di CBN non garantisce automaticamente prestazioni migliori in tutte le applicazioni che prevedono l'uso di acciaio temprato.
Per la finitura continua di precisione degli acciai temprati, vengono ampiamente utilizzate qualità di PCBN a basso tenore di CBN con legante ceramico, poiché offrono un efficace connubio tra resistenza all’usura e capacità di finitura superficiale.
Per applicazioni che richiedono una maggiore resistenza alle rotture o una maggiore tenacità, potrebbero essere necessarie una composizione del PCBN e una preparazione del tagliente diverse.
Per effettuare una scelta corretta occorre tenere conto dei seguenti aspetti:
- durezza del pezzo;
- taglio continuo o intermittente;
- requisiti relativi alla finitura superficiale;
- tolleranza di lavorazione;
- velocità di taglio;
- resistenza richiesta dei bordi;
- e una modalità di guasto accettabile.
In altre parole, La percentuale CBN è solo uno dei fattori che determinano la scelta del grado.
La preparazione dei bordi è più importante di quanto molti utenti credano
Raramente la scelta di un tagliente in PCBN dipende esclusivamente dal tipo di substrato.
La geometria dello smusso e della levigatura può influire notevolmente sulla resistenza del bordo.
Un tagliente più affilato può ridurre le forze di taglio e facilitare la finitura di precisione, ma può anche essere più soggetto a scheggiature.
Un bordo smussato o levigato più marcato migliora la sicurezza in caso di carichi elevati o interruzioni, ma può aumentare le forze di taglio.
Ciò è particolarmente importante nei seguenti casi:
- scanalature;
- fori;
- scorte irregolari;
- incrostazione indurita;
- o per variare la profondità di taglio.
Se un inserto CBN si scheggia prematuramente, cambiare il substrato non è sempre la prima soluzione.
Le prime domande dovrebbero includere:
La preparazione del bordo è adeguata al taglio?
e:
L'affilatura è sovraccaricata in entrata?
La CBN va utilizzata a secco o con liquido di raffreddamento?
Non esiste una regola universale secondo cui il PCBN debba sempre funzionare a secco.
La tornitura a secco con utensili duri è molto diffusa poiché il CBN è in grado di resistere a temperature di taglio elevate e l’eliminazione del refrigerante può semplificare il processo.
Sandvik indica la possibilità di eliminare il refrigerante come uno dei vantaggi della tornitura di pezzi duri.
Tuttavia, la strategia di raffreddamento corretta dipende ancora da:
- il tipo di PCBN;
- taglio continuo contro taglio intermittente;
- requisiti relativi alle dimensioni dei componenti;
- parametri di taglio;
- e con quale regolarità il liquido di raffreddamento raggiunge la zona di taglio.
Il problema principale nella tornitura pesante a intermittenza è il ciclo termico. Il ripetuto riscaldamento e raffreddamento può aumentare lo shock termico sul tagliente.
Pertanto, una condizione di raffreddamento non uniforme può rivelarsi peggiore di un processo deliberatamente a secco.
La regola pratica è la seguente:
Scegliere una strategia di lavorazione controllata e verificarne l'efficacia. Evitare che l'erogazione del refrigerante diventi intermittente o imprevedibile sul tagliente.
La tornitura dura CBN può sostituire la rettifica?
In alcune applicazioni, sì.
Uno dei motivi principali per cui i produttori ricorrono alla tornitura dura con PCBN è che un componente temprato può talvolta essere lavorato direttamente fino a raggiungere i requisiti dimensionali e superficiali definitivi o quasi definitivi.
La tornitura dura può offrire:
- percorsi di processo più brevi;
- meno configurazioni;
- maggiore flessibilità;
- lavorazione più agevole di geometrie complesse;
- e una minore dipendenza dalla macinazione.
Sandvik indica la riduzione dei tempi di produzione, la flessibilità e l'elevata qualità dei componenti tra i motivi per cui ricorre alla tornitura di pezzi duri.
Anche studi accademici hanno esaminato la tornitura dura come alternativa alla rettifica, dimostrando che, in condizioni di lavorazione appropriate con PCBN, è possibile ottenere una rugosità superficiale molto bassa.
È tuttavia importante non affermare che la tornitura CBN possa sostituire la rettifica in ogni applicazione.
La possibilità di eliminare le rigature dipende da fattori che vanno oltre il valore Ra.
È inoltre necessario tenere presente quanto segue:
- rotondità;
- cilindricità;
- tolleranza dimensionale;
- integrità della superficie;
- tensione residua;
- effetti termici nel sottosuolo;
- e i requisiti funzionali del componente.
Pertanto, l'affermazione tecnicamente corretta è:
La tornitura dura con PCBN può sostituire o ridurre la rettifica in applicazioni adeguate.
Perché un inserto CBN costoso può comunque ridurre il costo per pezzo
Gli inserti in PCBN hanno solitamente un costo per tagliente molto più elevato rispetto a quelli in carburo.
Questo porta a un errore comune nell'acquisto:
confrontando inserire il prezzo anziché il costo di lavorazione.
Immaginate due strumenti:
- L'utensile A ha un costo unitario inferiore per inserto, ma richiede un'indicizzazione frequente.
- L'utensile B costa di più, ma dura molto più a lungo e mantiene le dimensioni in modo più costante.
L'inserto più economico potrebbe consentire di produrre il componente più costoso.
Un calcolo più utile è il seguente:
Costo dell'utensile per pezzo = costo del tagliente utilizzabile ÷ numero di pezzi accettabili prodotti per tagliente
Ma nemmeno questo rappresenta il costo totale.
Un vero e proprio confronto tra le produzioni dovrebbe includere anche:
- tempo di inattività dovuto al cambio utensile;
- intervento dell'operatore;
- regolazione dell'offset;
- controllo dimensionale;
- componenti scartati;
- tempo di ciclo;
- utilizzo delle macchine;
- e qualsiasi operazione di molatura che possa essere ridotta o eliminata.
Ecco perché il CBN dovrebbe essere valutato in base al livello di processo, non solo a livello di prezzo di inserzione.
In un'applicazione con alberi temprati ad alto volume, risparmiare diversi cambi utensile per turno può rivelarsi più vantaggioso della differenza di prezzo tra due inserti.
Quando il PCBN NON è la scelta migliore per l'acciaio 1045
Il CBN è un eccellente materiale per utensili, ma non è sempre l'utensile giusto.
1. L'acciaio 1045 è ancora tenero
Se il pezzo è ricotto, normalizzato o comunque relativamente morbido, carburo è solitamente la prima scelta.
Utilizzare il PCBN semplicemente perché è un materiale di alta qualità per utensili da taglio, di solito non è economicamente conveniente.
Ciò è in linea con le linee guida sull'applicazione commerciale del PCBN. Kennametal, ad esempio, specifica espressamente di non utilizzare la propria qualità di PCBN KB1610 in acciaio temprato su acciaio dolce.
2. La configurazione è instabile
Se la macchina o il pezzo in lavorazione vibrano, risolvere innanzitutto il problema della rigidità.
Un inserto più costoso non eliminerà le vibrazioni causate da:
- sporgenza eccessiva;
- mancato serraggio adeguato del pezzo;
- componenti sciolti;
- oppure una rigidità insufficiente della macchina.
3. Il taglio è gravemente interrotto
Il PCBN potrebbe comunque essere adatto, ma la qualità del materiale e la preparazione del tagliente devono essere scelte specificatamente in funzione della resistenza alla frattura.
Una qualità di PCBN per finitura di precisione può scheggiarsi rapidamente se utilizzata in modo errato in lavorazioni a passate interrotte.
4. Il margine di lavorazione è eccessivo o molto variabile
Un tagliente in CBN destinato alla finitura non dovrebbe essere costretto ad assorbire variazioni di asportazione inaspettatamente elevate.
Ove possibile, stabilizzare l'asportazione prima della passata finale di tornitura a macchina dura.
5. Il volume di produzione è molto basso
Nel caso di un pezzo unico o di una produzione in serie molto limitata, il carburo o un altro materiale per utensili potrebbe risultare più economico, anche se il PCBN potrebbe tecnicamente offrire prestazioni migliori.
La scelta corretta è quella che comporta il costo pratico più basso per le esigenze di produzione, non necessariamente quella con la durata teorica dell'utensile più lunga.
Risoluzione dei problemi nella tornitura con PCBN dell’acciaio 1045 temprato
Quando un'applicazione CBN non funziona come previsto, cambiare immediatamente il grado del CBN è spesso la prima mossa sbagliata.
Problema: la finitura superficiale è scadente fin dal primo pezzo
Verifica:
- velocità di avanzamento;
- raggio del naso;
- geometria dei tergicristalli;
- eccentricità;
- rigidità della macchina;
- serraggio del pezzo;
- e le vibrazioni.
Problema: inizialmente la finitura è buona, ma si deteriora gradualmente
Verifica:
- usura laterale;
- usura delle tacche;
- criterio di cambio utensile;
- deriva dimensionale;
- e se l'inserto viene utilizzato da troppo tempo.
Problema: i chip Edge si sono improvvisamente...
Verifica:
- sezioni interrotte;
- variazione del margine di lavorazione;
- smussatura o levigatura dei bordi;
- avanzamento e profondità di taglio;
- condizioni di ammissione;
- scala del pezzo;
- e l'erogazione del liquido di raffreddamento.
Problema: la durata degli utensili è molto inferiore al previsto
Per prima cosa, verifica quanto segue:
- durezza effettiva del pezzo;
- velocità effettiva di taglio;
- Grado PCBN;
- taglio continuo contro taglio intermittente;
- rigidità della macchina;
- e se l'inserto selezionato sia adatto a quel tipo di tornitura a materiale duro.
Non date per scontato che ogni problema legato alla breve durata degli utensili sia causato da una “scarsa qualità del CBN”.”
Spesso la causa effettiva è un’incompatibilità tra l’inserto e l’applicazione.
Una procedura pratica per l'impostazione di una nuova lavorazione di tornitura dura con CBN
Per una nuova applicazione in acciaio temprato, consigliamo il seguente approccio:
- Verificare la durezza effettiva. Non scegliere l'inserto basandosi esclusivamente sulla dicitura “acciaio 1045”.”
- Stabilire se il taglio è continuo o interrotto.
- Verificare il margine di lavorazione e l'uniformità del materiale grezzo.
- Scegliere una qualità di PCBN e una preparazione del tagliente adeguate alle condizioni di taglio effettive.
- Inizia con parametri prudenti.
- Per la tornitura in continuo dell'acciaio temprato, iniziare dalla parte inferiore di Vc 120–180 m/min, f 0,10–0,12 mm/giro e ap 0,10–0,30 mm ove opportuno.
- Controllare il bordo dopo i primi tagli di prova.
- Verificare la finitura superficiale e la stabilità dimensionale.
- Se il processo è stabile, aumentare gradualmente la velocità di taglio.
- Valutare lo stato finale in base a costo per pezzo conforme, non solo la velocità di taglio.
Questo metodo è solitamente più affidabile rispetto a partire con parametri aggressivi e cercare poi di risolvere i problemi di bordo.
Domande frequenti
La macchina CBN è in grado di lavorare l'acciaio AISI 1045?
Sì, soprattutto quando l’AISI 1045 è stato temprato. Per l’acciaio 1045 morbido o normalizzato, il carburo rappresenta solitamente la prima scelta più economica.
A partire da quale durezza dovrei prendere in considerazione il PCBN?
Non esiste un unico valore di transizione obbligatorio. Le qualità commerciali di PCBN sono comunemente disponibili per acciai temprati con durezza superiore a circa 45 HRC, mentre molte applicazioni convenzionali di tornitura di pezzi duri rientrano nell’intervallo 50–60+ HRC.
La CBN è in grado di lavorare l'acciaio 1045 con una durezza HRC compresa tra 58 e 60?
Sì. Abbiamo un'applicazione cliente che lavora un pezzo in acciaio temprato a HRC 58–60, con Velocità 120 m/min e ap 0,08–0,10 mm.
La specifica qualità del pezzo non è indicata nella documentazione di processo del cliente disponibile; pertanto, questo esempio va considerato come un riferimento concreto per la durezza e le condizioni di taglio, piuttosto che come prova di un risultato specifico per l'AISI 1045.
Con quale velocità di taglio dovrei iniziare?
Per la tornitura continua con CBN dell'acciaio temprato, la nostra gamma iniziale di riferimento è la seguente:
Velocità di taglio: 120–180 m/min
Si consiglia di iniziare alla velocità minima e di aumentarla dopo aver verificato la stabilità del tagliente e la qualità della superficie.
Quale mangime mi consigliate?
Per la tornitura in continuo dell'acciaio temprato, un intervallo di valori iniziale pratico è:
f: 0,10–0,12 mm/giro
Regolare in base ai requisiti di finitura superficiale, alla geometria dell'inserto, alla rigidità e alla qualità del CBN.
Quale profondità di taglio dovrei impostare?
Di norma, il nostro consiglio iniziale è il seguente:
ap: 0,10–0,30 mm
In caso di condizioni di finitura impegnative o di durezza molto elevata, potrebbe essere opportuno utilizzare una profondità di taglio minore. Un’applicazione di un cliente con durezza HRC 58–60 viene eseguita a circa 0,08–0,10 mm.
Quale finitura superficiale è possibile ottenere con il CBN?
È possibile ottenere un Ra sub-micronico grazie a un processo stabile di tornitura dura con PCBN.
Un obiettivo pratico pari a circa Ra 0,4–0,8 μm potrebbe essere ottenibile in condizioni di finitura adeguate, ma il risultato dipende in larga misura dall'avanzamento, dalla geometria della punta, dalla rigidità della macchina, dall'usura dell'utensile e dal pezzo stesso.
Non dovrebbe essere considerato un valore garantito senza una prova di lavorazione.
Il CBN dura 10 volte di più del carburo?
In alcune applicazioni è possibile, ma non esiste una regola universale del 10×.
La durata degli utensili deve essere confrontata tenendo conto degli stessi parametri di durezza, condizioni di taglio, requisiti di produzione e criteri di rottura.
La misura più utile è numero accettabile di pezzi per linea di produzione e costo per pezzo finito.
Il CBN va usato a secco?
La tornitura a secco con utensili duri è una pratica comune, ma non è una regola assoluta.
La scelta corretta dipende dalla qualità del PCBN, dalle condizioni di taglio, dal tipo di lavorazione (continua o intermittente) e dalla stabilità del refrigerante.
La tornitura dura CBN può sostituire la rettifica?
In determinate applicazioni, sì.
Tuttavia, la decisione dovrebbe tenere conto delle tolleranze dimensionali, della geometria, dell'integrità della superficie e dei requisiti funzionali, e non solo della rugosità superficiale.
Conclusione
La questione più importante nella lavorazione dell'acciaio temprato AISI 1045 non è:
“La CBN è in grado di tagliare l’acciaio 1045?”
È possibile.
La domanda giusta da porsi è:
“Con questa durezza, queste condizioni di lavorazione e questi requisiti di produzione, il PCBN rappresenta la scelta più stabile ed economica?”
Per l'acciaio 1045, relativamente tenero, il carburo rappresenta solitamente la soluzione più logica.
Man mano che la durezza aumenta fino a raggiungere il tornitura pesante In questo ambito, il PCBN risulta sempre più interessante grazie alla sua resistenza all’usura, alla stabilità dimensionale e alla capacità di garantire una finitura superficiale fine.
Per la tornitura in continuo di acciaio temprato, la nostra gamma iniziale di riferimento è la seguente:
Velocità di taglio: 120–180 m/min
Avanzamento: 0,10–0,12 mm/giro
Profondità di taglio: 0,10–0,30 mm
Ma questi sono valori iniziali, non regole fisse.
Iniziare con cautela. Controllare il tagliente. Verificare la finitura superficiale. Accertarsi della stabilità dimensionale. Quindi aumentare gradualmente la velocità di taglio.
E quando si confronta il PCBN con il carburo, non bisogna limitarsi a confrontare solo il prezzo degli inserti.
Confronta:
durata degli utensili, tempi di fermo macchina, uniformità della superficie, intervento dell'operatore e costo per pezzo conforme.
È proprio qui che emerge il vero valore della tornitura dura con PCBN.
Hai bisogno di aiuto per scegliere i parametri CBN adatti alla tua applicazione?
Se state lavorando acciai temprati come il 1045, il C45, l’S45C, l’acciaio per cuscinetti, l’acciaio per utensili o un altro materiale ferroso temprato, le informazioni più utili da fornire sono:
tipo di materiale, durezza, taglio continuo o intermittente, diametro del pezzo, margine di lavorazione, finitura superficiale richiesta e parametri di taglio attuali.
Grazie a questi dettagli, è possibile selezionare il grado CBN e i parametri di avvio in modo molto più preciso rispetto a quanto si possa fare basandosi esclusivamente sul nome del materiale.