Le choix d'une plaquette de filetage par tourbillonnage pour une vis à os ne se résume pas simplement à faire correspondre le pas du filetage.
Le profil final du filet est déterminé par plusieurs facteurs interdépendants, notamment les diamètres majeur et mineur, les angles de flanc, les rayons de crête et de fond, le sens du filet, l'angle d'hélice, le diamètre de la fraise, la position de la plaquette et la configuration de la tête tournante.
Cela revêt une importance particulière lors de l'usinage de vis à os en alliages de titane. Les filets des vis à os sont souvent plus profonds et plus asymétriques que ceux des vis mécaniques classiques. Ils peuvent également présenter des formes de crête, des transitions de pied ou des caractéristiques d'autotaraudage spécifiques au client.
Le choix d'une plaquette adaptée doit donc se fonder sur le plan complet de la vis à os, et non pas uniquement sur la valeur du pas ou la désignation de base du filetage.
Ce guide présente les principaux critères à prendre en compte lors du choix de plaquettes de filetage par tourbillonnage pour l'usinage de vis osseuses en titane.
Pourquoi utilise-t-on le filetage par tourbillonnage pour l'usinage des vis à os ?
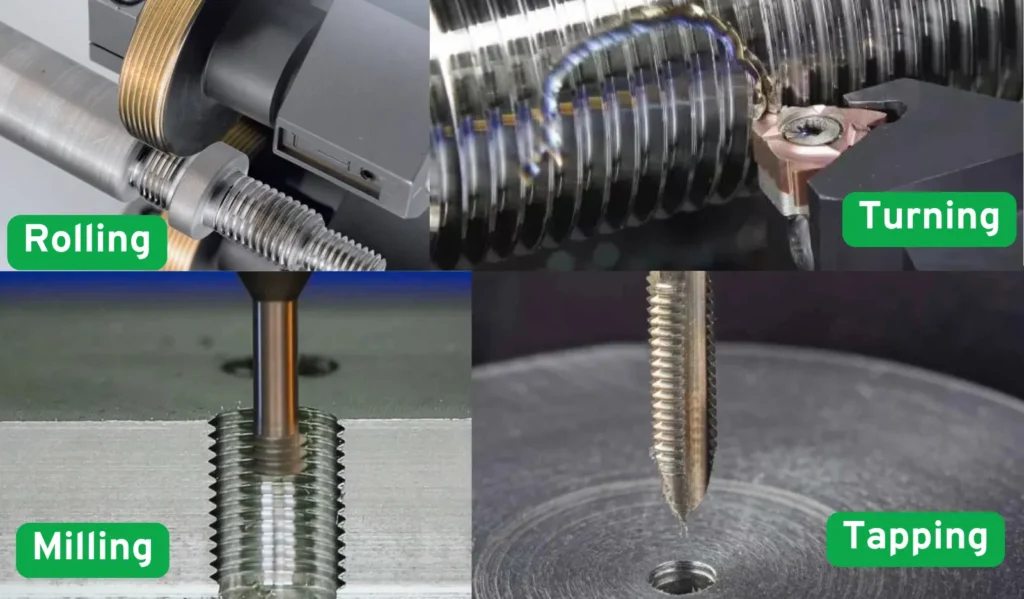
Tourbillon de fils est largement utilisé pour fabriquer des vis longues et fines présentant des profils de filetage profonds ou particuliers.
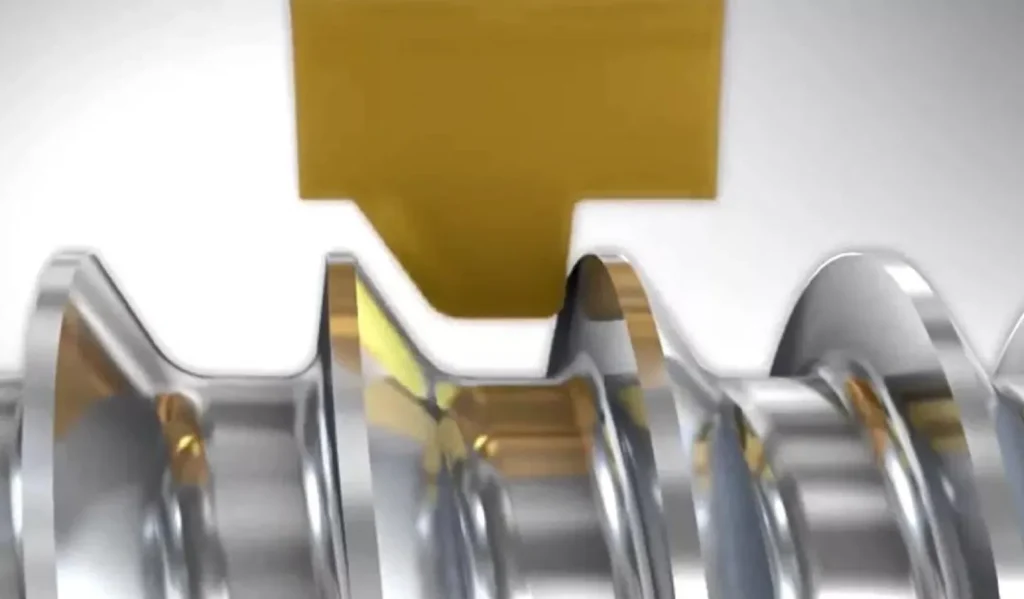
Au cours de l'opération, la fraise à tourbillonner tourne à grande vitesse autour de la pièce. Celle-ci tourne relativement lentement, tandis que l'avance de la machine est synchronisée avec le pas ou le pas hélicoïdal requis. La tête de tourbillonnage est généralement inclinée en fonction de l'angle d'hélice du filetage.
Cette configuration permet de réaliser des profils de filetage complexes en un seul passage et peut réduire la charge de coupe exercée sur une pièce élancée. Des systèmes d'outillage disponibles dans le commerce sont spécialement conçus pour les vis à os, les vis vertébrales, les implants dentaires et d'autres composants médicaux de grande longueur.
Cependant, les avantages du tournage par tourbillonnement dépendent fortement du profil de la plaquette et de la configuration du corps de l'outil. Une plaquette inadaptée peut entraîner :
- Géométrie des flancs incorrecte
- Diamètres de filetage trop grands ou trop petits
- Formation excessive de bavures
- Définition insuffisante de la crête ou de la racine
- Marques de frottement ou facettes
- Ébréchage prématuré de la plaquette
- Finition de surface irrégulière
- Durée de vie des outils courte et imprévisible
C'est pourquoi le choix de la plaquette doit partir de la vis à os finie, et non du catalogue de plaquettes.
1. Commencez par le schéma complet de la vis à os
Le plan complet de la vis est le document le plus important pour choisir ou concevoir une plaquette de filetage par tourbillonnage pour vis à os.
Le plan doit au minimum indiquer :
- Diamètre principal
- Petit diamètre
- Tonalité
- Plomb
- Nombre de démarrages de threads
- Filetage à droite ou à gauche
- Longueur du filetage
- Angles de flanc
- Dimensions de la crête
- Dimensions de la racine
- Rayons de crête et de racine
- Tolérances dimensionnelles
- Exigences relatives à la finition de surface
- Exigences en matière de contrôle des bavures
Le cas échéant, le fabricant doit également indiquer la norme relative à la vis à os ou la désignation du filetage propre au client.
La norme ASTM F543 définit les exigences relatives aux vis osseuses médicales métalliques et distingue les types de vis HA, HB, HC et HD. Les vis HA et HB présentent un filetage asymétrique, tandis que les vis HC et HD présentent un filetage symétrique. La norme ISO 5835 spécifie les dimensions et les tolérances des vis osseuses métalliques à filetage asymétrique et établit une distinction entre les modèles à filetage peu profond et ceux à filetage profond.
Une vis sur mesure ne doit pas être automatiquement classée comme correspondant à un profil ISO ou ASTM simplement parce qu'elle ressemble à une vis à os standard. Il convient de vérifier l'ensemble de ses dimensions.
2. Pourquoi le pas du filetage ne suffit pas à lui seul
Deux vis à os peuvent avoir le même pas tout en nécessitant des plaquettes de tournage totalement différentes.
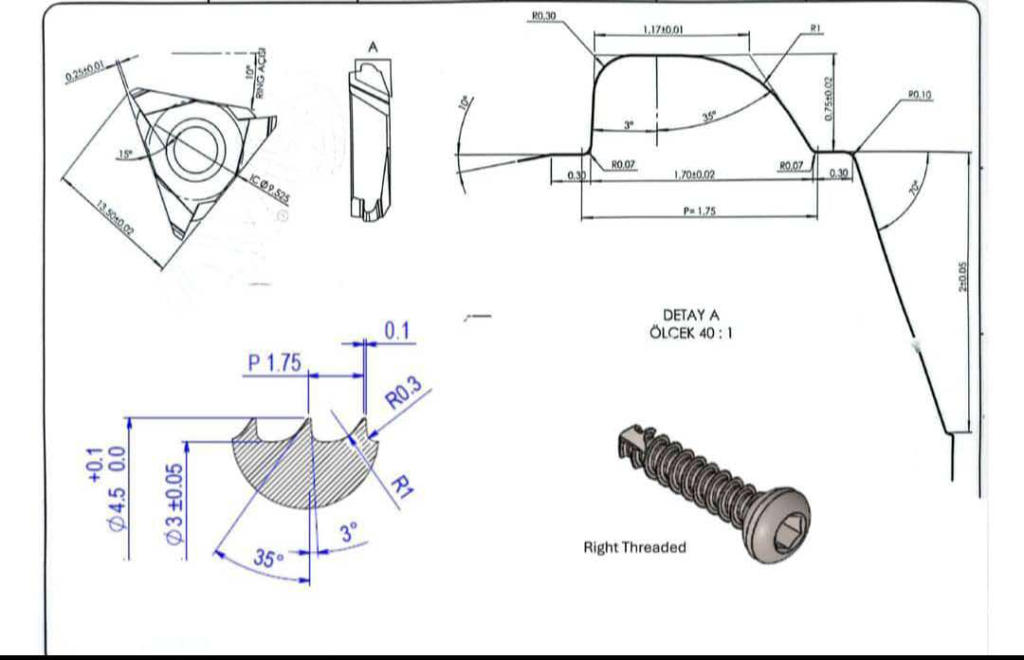
Les deux schémas ci-dessous l'illustrent clairement.
Exemple de profil A
Le premier schéma représente un filetage à droite présentant les cotes principales suivantes :
| Paramètres | Exemple A |
|---|---|
| Pas de filetage | 1,75 mm |
| Diamètre principal | Environ Ø 4,5 mm |
| Petit diamètre | Environ Ø 3,0 mm |
| Angle de flanc principal | 35° |
| Angle du flanc opposé | 3° |
| Rayons de profil sélectionnés | R0,3 et R1 |
| Type de filetage | Asymétrique, côté droit |
Exemple de profil B
Le deuxième dessin précise également qu'il s'agit d'un filetage à droite d'un pas de 1,75 mm, mais le reste de sa géométrie est sensiblement différent :
| Paramètres | Exemple B |
|---|---|
| Pas de filetage | 1,75 mm |
| Diamètre principal | Environ Ø 4,0 mm |
| Petit diamètre | Environ Ø 1,9 mm |
| Angle de flanc principal | 25° |
| Angle du flanc opposé | 5° |
| Rayons de profil sélectionnés | R0.1, R0.3 et R0.8 |
| Type de filetage | Asymétrique, côté droit |
Fin que ces deux vis aient un pas nominal de 1,75 mm, leur profondeur de filetage, leurs angles de flanc, la forme de leurs crêtes et leurs rayons de transition sont différents.
La profondeur radiale approximative du filetage peut être comparée à l'aide de :
Profondeur du filetage radial = (diamètre majeur − diamètre mineur) ÷ 2
Exemple A :
(4,5 − 3,0) ÷ 2 = environ 0,75 mm
Exemple B :
(4,0 − 1,9) ÷ 2 = environ 1,05 mm
L'exemple B nécessite donc un profil de coupe nettement plus profond, même si le pas est identique.
Les deux plaquettes ne sont pas interchangeables.
Comparaison des deux profils P1.75
| Facteur de sélection | Exemple A | Exemple B | Incidence sur la conception de la plaquette |
|---|---|---|---|
| Tonalité | 1,75 mm | 1,75 mm | Espacement axial similaire entre les dents |
| Diamètre principal | Ø 4,5 mm | Ø 4,0 mm | Modifie l'enveloppe extérieure finie |
| Petit diamètre | Ø 3,0 mm | Ø 1,9 mm | Permet d'obtenir une profondeur de coupe différente |
| Profondeur du filetage radial | Environ 0,75 mm | Environ 1,05 mm | Modifie la charge de coupe et la hauteur du profilé |
| Angle du flanc principal | 35° | 25° | Nécessite un flanc de plaquette différent |
| Angle opposé | 3° | 5° | Modifications de l'asymétrie et de la compensation du profil |
| Rayons | R0,3/R1 | R0,1/R0,3/R0,8 | Nécessite différentes transitions de niveau |
| Plaquette interchangeable | Non | Non | Des conceptions de profilés distinctes sont nécessaires |
Cette comparaison illustre l'une des règles les plus importantes concernant les outils pour vis à os :
Ne choisissez jamais une plaquette de fraisage pour vis à os à profil complet en vous basant uniquement sur le pas.
3. Distinguer le profil de la vis finie du profil de la plaquette
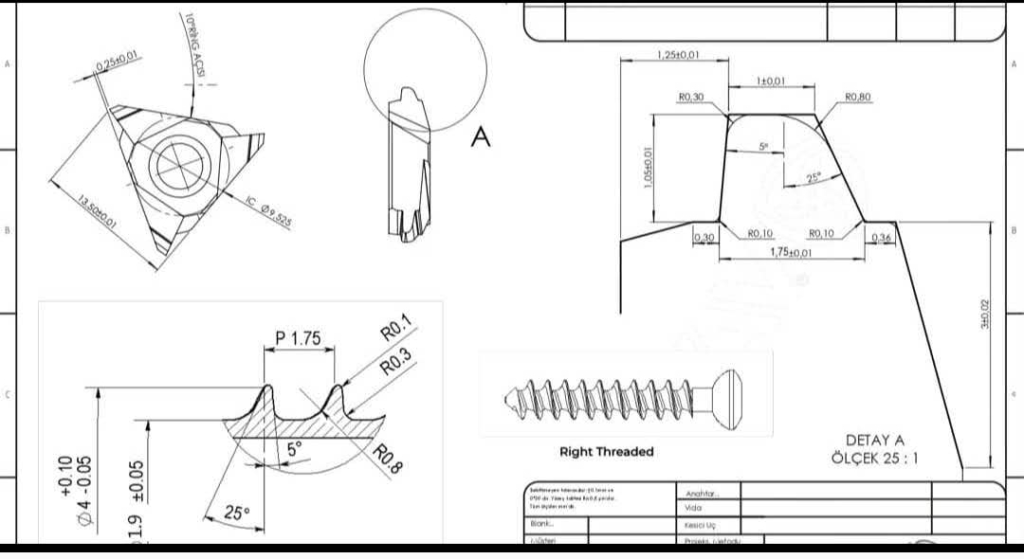
On part souvent du principe que le tranchant de la plaquette doit être une copie bidimensionnelle exacte du profil de la vis à os finie.
Ce n'est pas toujours vrai.
Dans le tournage par tourbillonnement, la plaquette se déplace autour de la pièce tandis que l'outil est incliné par rapport à l'axe de la pièce. L'enveloppe de coupe réelle dépend des facteurs suivants :
- Angle d'hélice du filetage
- Diamètre de l'anneau tournoyant
- Insérer la position de découpe
- Excentricité de la fraise
- Diamètre de la pièce à usiner
- Inclinaison de la plaquette
- Cinématique des machines
- Nombre et emplacement des plaquettes
Par conséquent, le profil de la plaquette peut nécessiter une compensation géométrique afin d'obtenir le profil spécifié sur la vis.
Les fabricants spécialisés dans l'outillage décrivent ce phénomène comme une compensation de la déformation du profil provoquée par le processus de tournage par tourbillonnage. Ce problème revêt une importance particulière pour les filetages à plusieurs filets et les grandes angles d'hélice, des crêtes très marquées et des tolérances de profil très strictes.
Le dessin de la vis finie doit donc servir de référence pour la conception, tandis que le profil final de la plaquette doit être calculé en fonction de la configuration complète du tourbillonnage.
4. Vérifier la nuance de l'alliage de titane
Dans les exemples présentés dans cet article, le matériau de la pièce à usiner est simplement désigné comme un alliage de titane.
Cela suffit pour une première discussion, mais pas pour la validation définitive de l'outil de coupe.
“Le terme ” alliage de titane » peut désigner des matériaux présentant différentes :
- Compositions chimiques
- Niveaux de force
- Valeurs de dureté
- Conditions de traitement thermique
- Comportement à l'usinage
- Tendances à l'adhérence
- Caractéristiques thermiques
Avant de choisir définitivement les plaquettes, le client doit indiquer la référence exacte du matériau, ses caractéristiques techniques et l'état des barres.
Le fournisseur de plaquettes devrait demander des informations telles que :
- Nuance exacte de titane
- Norme ASTM, ISO ou norme spécifique au client applicable aux matériaux
- Dureté du matériau
- Diamètre de la barre
- État recuit ou traité thermiquement
- État après travail à froid ou à chaud
- État de surface de la barre
En l'absence de ces informations, les données d'usinage et les estimations de durée de vie des outils doivent être considérées comme provisoires.
5. Choisir une géométrie adaptée à l'alliage de titane
L'usinage des vis osseuses en titane bénéficie généralement d'une géométrie de plaquette qui limite les forces de coupe et contrôle l'adhérence au niveau du bord de coupe.
Parmi les éléments importants à prendre en compte lors de la conception, on peut citer :
Une netteté d'avant-garde
Un tranchant fin affûté permet de réduire les efforts de coupe et d'améliorer la netteté de la crête et des flancs du filetage.
Toutefois, l'arête ne doit pas être rendue trop fragile au point de devenir sensible à la formation de micro-fissures. La préparation correcte de l'arête dépend de la charge de coupe, du substrat en carbure, du faux-rond de l'outil et de la stabilité de l'ensemble du processus.
Géométrie de coupe
La surface de coupe doit favoriser l'évacuation des copeaux hors de la zone de coupe. Une géométrie de coupe appropriée, qu'elle soit positive ou spécifique à l'application, peut contribuer à réduire la résistance à la coupe.
Géométrie de dégagement
Un jeu suffisant est nécessaire pour éviter tout frottement entre le flanc de la plaquette et la pièce à usiner. Ce jeu doit être évalué en tenant compte de l'angle d'hélice et de l'inclinaison de la fraise.
Transitions entre les crêtes et les racines
Les petits rayons, tels que R0,1 ou R0,3, nécessitent un meulage précis des plaquettes et une préparation homogène des arêtes. Les rayons de transition plus importants, tels que R0,8 ou R1, ont une incidence à la fois sur l'enveloppe de coupe et sur la quantité de matière enlevée.
Espace pour les copeaux
Un profil de filetage plus profond permet d'enlever davantage de matière. La plaquette et le corps de l'outil doivent offrir un espace suffisant pour les copeaux afin d'éviter leur recoupe ou leur accumulation.
Les systèmes commerciaux de filetage par tourbillonnage misent également sur des arêtes de coupe tranchantes et des plaquettes à revêtement PVD pour les profils complexes de vis à os.
6. Évaluation du revêtement TiAlSiN dans le cadre du système complet de plaquettes
Les plaquettes de ces exemples utilisent un Revêtement en TiAlSiN.
Le TiAlSiN est un revêtement dur obtenu par dépôt physique en phase vapeur (PVD) utilisé sur les outils de coupe destinés à des applications d'usinage exigeantes. Des travaux de recherche ont porté sur la structure fine de ce revêtement, sa dureté, sa résistance à l'usure et ses performances lors de l'usinage de matériaux difficiles à usiner, notamment les alliages de titane.
Cependant, le nom du revêtement ne suffit pas à lui seul à définir les performances de la plaquette.
Le résultat final dépend également des éléments suivants :
- Substrat en carbure
- Granulométrie
- Teneur en cobalt
- Composition de revêtement
- Épaisseur du revêtement
- Procédé de dépôt
- Adhérence du revêtement
- Préparation des bords avant le revêtement
- Traitement des bords après revêtement
- Vitesse de coupe
- Alimentation en liquide de refroidissement
- Faux-rond de la fraise
Pour la fabrication d'une vis osseuse de précision, l'épaisseur du revêtement doit également être contrôlée, car un revêtement trop épais ou irrégulier autour d'un petit rayon peut altérer la géométrie finale du tranchant.
Le TiAlSiN doit donc être considéré comme un élément du système d'outillage, et non comme une solution universelle applicable à tous les alliages de titane.
Une description technique adaptée à cette application est la suivante :
Le revêtement TiAlSiN est choisi pour garantir la résistance à l'usure et la stabilité des arêtes de coupe lors de l'usinage des alliages de titane. Les performances finales doivent être validées en tenant compte du substrat en carbure, de la géométrie de coupe, de la stratégie de refroidissement et de la nuance de titane utilisée.
7. Vérifiez la compatibilité entre la plaquette et le corps de la fraise
Un profil de filetage correctement rectifié ne suffit pas. La plaquette doit également être adaptée au corps de la fraise à tourbillonner.
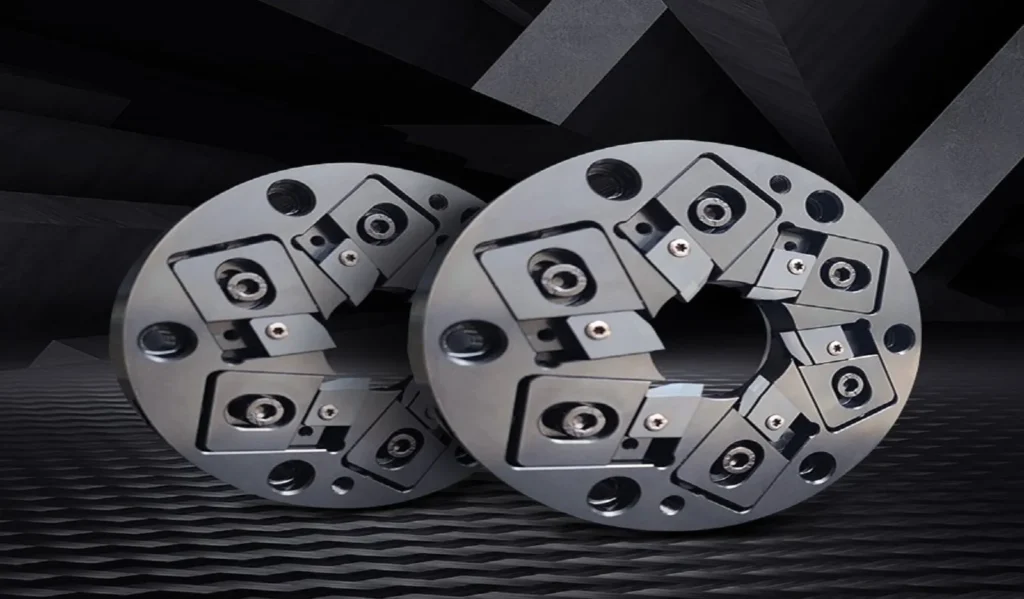
Les plans du corps de fraise fournis présentent une disposition circulaire à six plaquettes. Ils indiquent les logements de plaquettes, les vis de serrage, les repères de positionnement, les diamètres de la fraise, les cotes axiales et les exigences en matière de faux-rond. L'un des plans montre un diamètre de corps d'environ Ø45 mm, ainsi que six plaquettes remplaçables disposées autour du cercle de coupe interne.
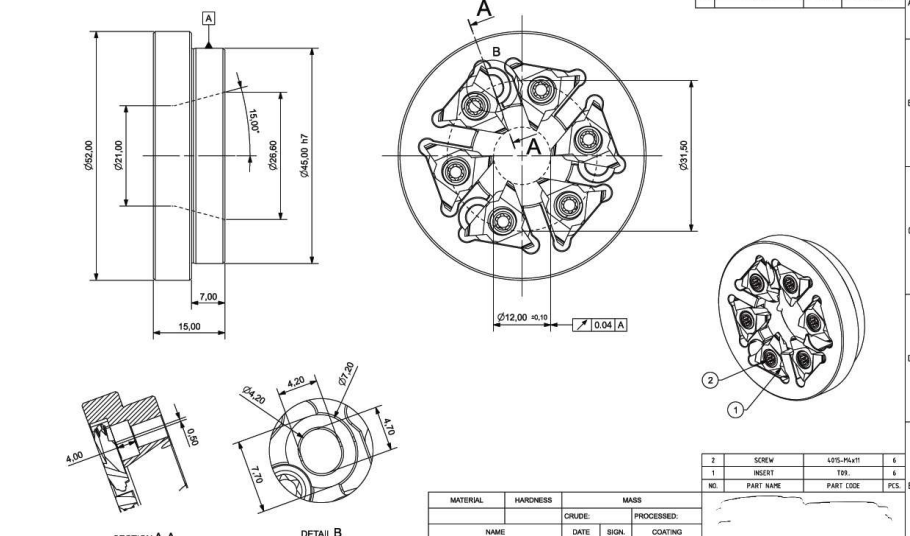
Avant de fabriquer ou de fournir des plaquettes de rechange, il convient de vérifier les points suivants :
- Plan du corps de la fraise
- Nombre de poches de plaquettes
- Indiquez les dimensions du siège
- Épaisseur de la plaquette
- Dimensions du cercle inscrit ou de la plaquette dans son ensemble
- Dimensions du trou central
- Caractéristiques techniques des vis de serrage
- Surfaces de repérage
- Orientation de la plaquette
- Angle de poche
- Diamètre du cercle de coupe
- Largeur du corps de la fraise
- Faux-rond maximal autorisé
- Cotes de montage côté machine
Même lorsque deux plaquettes présentent une forme triangulaire similaire, des différences au niveau de la surface de positionnement, de la position des trous, de l'épaisseur ou de la hauteur de l'arête de coupe peuvent les rendre incompatibles.
Pourquoi le faux-rond est-il important ?
Dans une fraise à six plaquettes, chaque arête de coupe doit participer de manière homogène à la coupe.
Si une plaquette est positionnée plus à l'intérieur que les autres, elle risque de ne pas effectuer de coupe, ou très peu. Si une plaquette dépasse davantage vers l'extérieur, elle risque de supporter une part excessive de la charge.
Voici quelques résultats possibles :
- Usure inégale des plaquettes
- Ébréchure sur un bord de coupe
- Marques de surface périodiques
- Diamètre de filetage irrégulier
- Diminution de la durée de vie des outils
- Augmentation des vibrations
La propreté de la plaquette et de son logement, l'état des vis et un serrage contrôlé font donc partie intégrante des performances de la plaquette.
8. Vérifier le sens du filetage et l'angle d'hélice
Les deux vis présentées en exemple sont marquées comme ayant un filetage à droite.
Effets de la prise en main du fil :
- Rotation de la plaquette
- Rotation de la pièce à usiner
- Sens d'alimentation
- Orientation de la plaquette
- Une position à la pointe de l'innovation
- Configuration à tête rotative
L'angle d'hélice du filetage doit également être pris en compte lors du réglage de la fraise.
Dans le filetage par tourbillonnage, la tête de coupe est inclinée selon un angle d'hélice défini, tandis que la fraise tourne à grande vitesse et que la barre tourne à une vitesse inférieure.
L'angle d'hélice n'est pas déterminé uniquement par le pas. Il dépend également de l'avance et du diamètre effectif du filetage. Lorsque le diamètre du filetage varie, le réglage requis de la bague de tourbillonnage peut également changer.
Pour un fil à un seul début :
Plomb = pas
Pour un thread à démarrages multiples :
Pas = pas × nombre de spires
C'est pourquoi le client doit indiquer à la fois le pas et le nombre de filets, plutôt que de se contenter de décrire le filetage par la mention “ P1,75 ”.”
9. Tenez compte du nombre de plaquettes
La fraise présentée dans cet exemple utilise six plaquettes.
Le nombre approprié de plaquettes dépend :
- Diamètre de la plaquette
- Espace disponible dans les poches
- Taux de production requis
- Avance par dent
- Puissance de la machine
- Stabilité de la pièce à usiner
- Profondeur du filetage
- Volume des copeaux
- Cible de finition de surface
- Coût de plaquette
- Rigidité du corps de la fraise
Le fait d'ajouter davantage de plaquettes ne garantit pas automatiquement un meilleur résultat.
L'augmentation du nombre d'arêtes de coupe peut améliorer la productivité potentielle, mais elle réduit également l'espace disponible pour l'évacuation des copeaux et rend d'autant plus cruciales la précision de la poche et le faux-rond de la plaquette.
Dans le cas d'un filetage en titane relativement profond, l'évacuation des copeaux et la répartition équilibrée de la charge sur les dents peuvent s'avérer plus importantes que la simple maximisation du nombre de plaquettes.
10. Évaluer l'alimentation en liquide de refroidissement et l'évacuation des copeaux
Le tourbillonnage des filets en alliage de titane nécessite un contrôle minutieux de la chaleur et des copeaux.
Le liquide de refroidissement doit atteindre les arêtes de coupe actives plutôt que de se contenter de recouvrir l'extérieur du corps de la fraise. Ce procédé doit également empêcher les copeaux de rester coincés entre les plaquettes adjacentes.
Des systèmes de refroidissement internes ont été mis au point pour le filetage par tourbillonnage afin de diriger le liquide de refroidissement vers les arêtes de coupe. Les fabricants d'outils associent cette approche à une réduction des bourrages de copeaux, à une meilleure qualité de surface et à une durée de vie prolongée des outils.
Lors du choix d'une outil, il convient de répondre aux questions suivantes :
- Le liquide de refroidissement est-il acheminé par circuit externe ou interne ?
- Le liquide de refroidissement parvient-il jusqu'à chaque plaquette ?
- Le liquide de refroidissement est-il filtré ?
- La pression du liquide de refroidissement est-elle stable ?
- Y a-t-il suffisamment d'espace pour que les copeaux puissent sortir de la fraise ?
- Est-ce que les copeaux sont réusinées ?
- Y a-t-il une accumulation de matière sur la face de coupe ?
- Le corps de la fraise comporte-t-il des canaux de refroidissement ?
- Le liquide de refroidissement est-il compatible avec le processus de fabrication médicale validé ?
Le type de liquide de refroidissement et les paramètres d'usinage doivent être validés par des essais en production plutôt que d'être repris tels quels d'une machine différente.
11. Définir la qualité requise pour les vis
Le client et le fournisseur de plaquettes doivent convenir des critères de contrôle avant l'essai de découpe.
Contrôle du profil du filetage
Le plan d'inspection peut inclure :
- Diamètre principal
- Petit diamètre
- Pitch ou lead
- Profondeur du filetage
- Angles de flanc
- Largeur de la crête
- Rayon de crête
- Rayon de la racine
- Écart par rapport au profil du filetage
- Précision des prospects
- Longueur du filetage
Inspection de surface
Le fabricant peut également évaluer :
- Rugosité de surface
- Hauteur de la fraise
- Déchirure
- Tachage
- Traces de frottement
- Facettes
- Marques de bords surélevés
- Rayures causées par des copeaux coincés
Contrôle de la production et des performances
Les performances de l'outillage doivent être évaluées à l'aide des éléments suivants :
- Pièces par arête de coupe
- Uniformité de l'usure
- Fréquence des éclats
- Durée du cycle
- Temps de changement de plaquette
- Temps de réglage de la première pièce
- Taux de rebut
- Répétabilité d'un lot à l'autre
- Coût d'outillage par pièce acceptée
La norme ASTM F543 définit également des exigences dimensionnelles et plusieurs méthodes d'essais mécaniques applicables aux vis osseuses métalliques à usage médical. La validation des outils de coupe ne constitue qu'une partie du processus complet de fabrication et de vérification des dispositifs médicaux.
Le fabricant de plaquettes ne doit pas affirmer que l'utilisation d'une plaquette ou d'un revêtement particulier rend automatiquement la vis finie conforme à une norme médicale.
12. Plaquette de tournage à filets standard ou sur mesure ?
Une plaquette standard peut convenir dans les cas suivants :
- La vis à os présente un profil standard entièrement défini.
- Les dimensions s'inscrivent dans la gamme standard d'outillage
- Le corps de la fraise est compatible
- Les tolérances requises peuvent être respectées sans compensation particulière
- Les essais de production confirment des résultats satisfaisants
Une plaquette sur mesure est généralement nécessaire dans les cas suivants :
- La vis présente un profil exclusif
- Les angles des flancs diffèrent de ceux des profils standard
- Des rayons de crête ou de racine spécifiques sont indiqués
- Le fil est exceptionnellement profond
- La vis comporte plusieurs filets
- Le filetage doit être usiné près de la tête
- Le corps de la fraise est doté d'une poche de plaquette adaptée aux besoins du client
- La compensation de la distorsion du profil est nécessaire
- Une plaquette spécial déjà en place doit être remplacé
Les deux profilés P1,75 examinés dans cet article doivent être considérés comme des modèles sur mesure distincts, car leurs diamètres, profondeurs, angles et rayons sont différents.
Un processus de sélection pratique
Un processus de sélection fiable peut se décomposer en sept étapes.
Étape 1 : Consultez le schéma complet de la vis à os
Vérifiez toutes les cotes et tolérances du profil du filetage.
Étape 2 : Identifier le profil standard ou propriétaire
Ne partez pas du principe que la vis est conforme à la norme ISO 5835 ou ASTM F543 sans l'avoir vérifié au préalable.
Étape 3 : Vérifier la nuance exacte de titane
Notez les caractéristiques du matériau, sa dureté et l'état des barres.
Étape 4 : Vérifier la configuration de la machine et du corps de coupe
Vérifiez la machine, l'unité de tournage, le corps de coupe, le logement de plaquette et le système de refroidissement.
Étape 5 : Calculer le profil de plaquette requis
Tenez compte du pas du filet, de l'angle d'hélice, du diamètre de la fraise et de la cinématique de tournage.
Étape 6 : Choisissez le carbure, la géométrie et le revêtement
Évaluer le substrat, la préparation de l'arête de coupe et le revêtement TiAlSiN comme un tout.
Étape 7 : Réaliser un essai de coupe contrôlé
Vérifiez le profil de la vis, la présence éventuelle de bavures, l'état de surface, l'usure de la plaquette et la répétabilité du processus.
Informations nécessaires pour obtenir un devis pour un encart personnalisé
Pour obtenir un devis ou faire concevoir une plaquette de tourbillonnage sur mesure pour vis à os, le client doit fournir :
- Plan détaillé d'une vis à os
- Dessin agrandi du profil de filetage
- Diamètre principal
- Petit diamètre
- Tonalité
- Plomb
- Nombre de départs
- Filetage à droite ou à gauche
- Angle d'hélice, le cas échéant
- Tous les angles de flanc
- Rayons de crête et de racine
- Désignation exacte de l'alliage de titane
- Dureté et état du matériau
- Diamètre de la barre
- Marque et modèle de la machine
- Marque et modèle de l'unité de centrifugation
- Plan du corps de la fraise
- Dimensions de la poche de plaquette
- Dessin actuel de la plaquette ou échantillon physique
- Nombre de plaquettes dans le corps de fraise
- Type de liquide de refroidissement et méthode de distribution
- Paramètres de découpe actuels
- Finition de surface requise
- Exigence relative aux bavures
- Problème actuel lié à l'outillage
- Quantité de production prévue
- Durée de vie cible de l'outil
- Rapport d'inspection ou mesure du profil, le cas échéant
Erreurs courantes lors du choix des plaquettes de tournage pour vis à os
Sélectionner la plaquette uniquement en fonction du pas
Les deux exemples P1.75 montrent pourquoi cette approche n'est pas fiable.
Omission d'indiquer le diamètre mineur
Le diamètre mineur détermine la profondeur du filetage et a une influence majeure sur la charge de coupe.
Ne pas tenir compte des petits rayons
Les transitions R0.1, R0.3, R0.8 et R1 ne peuvent pas être considérées comme équivalentes.
Copier le profil finalisé directement sur la plaquette
Une compensation du phénomène de tourbillonnement peut s'avérer nécessaire.
Décrire le matériau en le qualifiant simplement de « titane »
Il convient de vérifier la nuance exacte du titane avant de finaliser les paramètres de découpe.
Choisir le revêtement de manière indépendante
Le revêtement TiAlSiN, la nuance de carbure, la préparation des arêtes et la géométrie doivent être évalués conjointement.
Ne pas tenir compte de la compatibilité entre la fraise et le corps de fraise
Des plaquettes triangulaires d'apparence similaire peuvent présenter des cotes de positionnement et de montage différentes.
Ignorer le faux-rond de la plaquette
Une répartition inégale de la charge sur les dents peut entraîner une usure prématurée et une mauvaise qualité du filetage.
En comparant uniquement le prix de la plaquette
Il convient de comparer les outillages en se basant sur le coût par vis acceptée, et non uniquement sur le prix d'achat par plaquette.
Questions fréquemment posées
La même machine permet-elle de monter les deux vis à os P1,75 présentées dans les exemples ?
Non. Fin que le pas soit identique, le diamètre majeur, le diamètre mineur, la profondeur de filetage, les angles de flanc et les rayons sont différents. Des plaquettes à profil complet distinctes sont nécessaires.
Le TiAlSiN est-il adapté à l'usinage des vis osseuses en titane ?
Le TiAlSiN est utilisé comme revêtement résistant à l'usure pour les outils de coupe destinés à l'usinage de matériaux exigeants, notamment les alliages de titane. Il convient toutefois de vérifier son adéquation en fonction de la nuance exacte de titane, du substrat en carbure, de la géométrie, du système de refroidissement et des paramètres de coupe.
La nuance de titane est-elle indispensable pour la fabrication du profilé de plaquette ?
Le profil géométrique final peut être conçu à partir des plans de la vis et de la fraise. Toutefois, la nuance de titane joue un rôle important dans le choix du substrat en carbure, la préparation des arêtes, la stratégie de revêtement et les paramètres de coupe.
Le profil de la vis à os finie peut-il être reproduit directement sur la plaquette ?
Pas toujours. L'angle de rotation, le diamètre de la fraise et le mouvement de coupe peuvent fausser le profil obtenu ; une compensation peut donc s'avérer nécessaire.
Pourquoi les informations relatives au corps de la fraise sont-elles importantes ?
La plaquette doit s'adapter à la poche, aux surfaces de positionnement et au système de serrage. Le diamètre de la fraise et la position de la plaquette influent également sur la géométrie du filetage obtenu.
Une fraise à six plaquettes est-elle toujours le meilleur choix ?
Non. Six plaquettes peuvent offrir un équilibre adéquat pour un corps de fraise donné, mais le nombre optimal de dents dépend de la profondeur de filetage, du volume de copeaux, de la puissance de la machine, des exigences en matière de finition de surface et de l'objectif de production.
Quels paramètres faut-il mesurer lors du premier essai de coupe ?
Il convient au minimum de mesurer les diamètres majeur et mineur, les angles de profil, la géométrie de la crête et du fond, le pas, l'état de surface et la présence de bavures. Il convient également de vérifier l'usure de la plaquette et la répartition de la charge d'une dent à l'autre.
Conclusion
Pour choisir une plaquette de filetage pour vis à os, il ne suffit pas de connaître uniquement le pas du filetage.
Les deux vis de référence présentées dans ce guide ont toutes deux un pas de 1,75 mm, mais elles nécessitent des plaquettes différents car leur profondeur de filetage, leur angle de flanc, leur diamètre et leur rayon ne sont pas identiques.
Pour choisir une plaquette fiable, il convient de tenir compte des éléments suivants :
- Le profil complet de la vis finie
- La référence exacte de l'alliage de titane
- Pas de filetage et angle d'hélice
- Compatibilité entre le corps de la fraise et la poche de la plaquette
- Compensation de profil
- Substrat en carbure
- Une géométrie de pointe
- Revêtement en TiAlSiN
- Alimentation en liquide de refroidissement
- Exigences en matière d'inspection et de production
Pour les vis à os sur mesure, la méthode la plus fiable consiste à concevoir la plaquette à partir des plans complets de la vis et du corps de la fraise, puis à le valider au moyen d'un essai de fraisage contrôlé.
Vous avez besoin d'une plaquette de filetage par tourbillonnage sur mesure pour une vis osseuse en titane ?
Veuillez nous envoyer le plan de la vis à os, celui du corps de la fraise, la nuance de titane utilisée ainsi que les informations relatives à l'usinage actuel. Notre équipe d'ingénieurs évaluera le profil et vous proposera une solution de plaquette sur mesure adaptée.