Insertos para fresado frontal
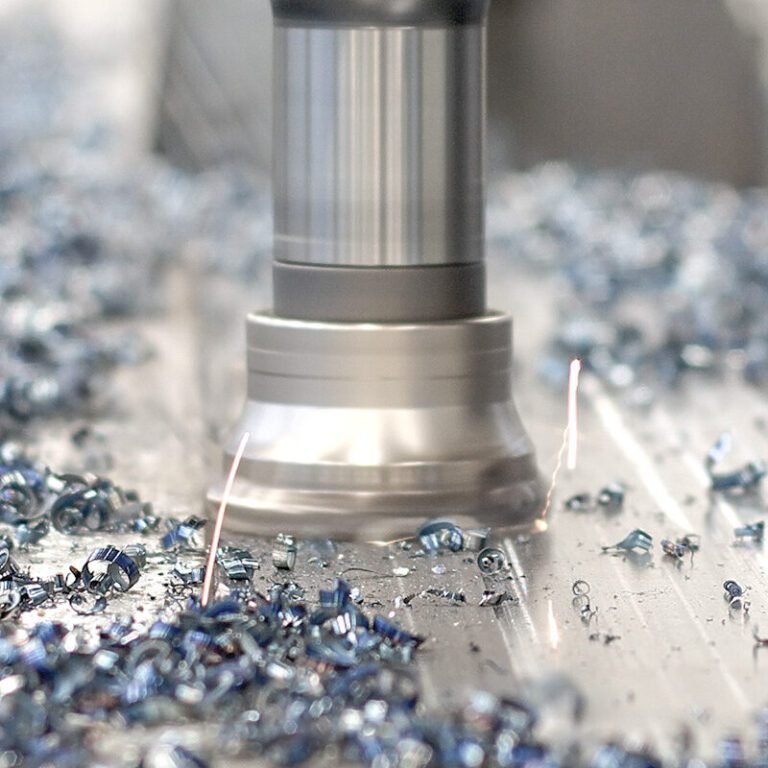
Insertos de carburo intercambiables para el fresado frontal con CNC, desde el desbaste y el semiacabado hasta el acabado superficial de alta calidad. Elige el inserto adecuado para tu fresa frontal, el material de la pieza de trabajo y las condiciones de corte.
Familias de insertos para fresado frontal
Selecciona la familia de insertos que ya utilizas o compara las plataformas de fresado frontal disponibles antes de abrir la página detallada del producto.
Insertos hexagonales
2 familiasInsertos cuadrados
6 familiasInsertos pentagonales
1 familiaInsertos Trigon
1 familiaElija según los requisitos de fresado frontal
Utiliza los requisitos de mecanizado como punto de partida rápido antes de reducir la selección de la familia de insertos y la geometría.
Fresado frontal general
Mecanizado de superficies planas para la producción general, en la que la prioridad es lograr un corte estable y un acabado superficial uniforme.
Desbaste
Prioriza la resistencia del filo, la estabilidad de corte y la eliminación productiva de material cuando el margen de material sea mayor.
Acabado de superficies
Cuando la prioridad sea el acabado superficial del fresado frontal, toma en cuenta la excentricidad de la fresa, la geometría de la plaquita, el diseño del limpiador y la estabilidad de corte.
Fresado frontal a casi 90°
Resulta útil cuando el espacio libre respecto a la pared o la geometría de la pieza requieren un enfoque más rectilíneo que el de una configuración convencional de fresado frontal.
Verificar la compatibilidad del cortador de cheques
Un código completo de inserto o un modelo de fresa es la forma más rápida de confirmar la compatibilidad del cavidad, la geometría y la dirección del grado.
Inserte el código
Envía la designación completa del inserto, incluyendo el tamaño, el sufijo geométrico y el grado, siempre que esté disponible.
Cuerpo de la cortadora
Indique el modelo de la fresa de cara, el diámetro de la fresa, el ángulo de avance, el sistema de cavidades o una muestra de plaquita existente.
Material de la pieza
Indica el tipo de material, la dureza y si el corte es continuo o interrumpido.
Condiciones de mecanizado
Confirma si se trata de desbaste o acabado, la profundidad de corte, los requisitos de avance y cualquier problema relacionado con la estabilidad o el acabado.
Elija el tipo de grano según el material de la pieza de trabajo
Utiliza el material de la pieza de trabajo para delimitar la dirección de la inclinación y, a continuación, confirma la inclinación exacta disponible para el modelo completo de la plaquita.
Acero
Para el fresado frontal de acero y acero aleado, elige una geometría y un grado de plaquita que combinen estabilidad de corte, resistencia al desgaste y productividad.
Acero inoxidable
Para el mecanizado de aceros inoxidables, elija una plaquita de fresado frontal y un grado diseñados para ofrecer un rendimiento estable del filo, resistencia al calor y un control confiable de las virutas.
Hierro fundido
Para el mecanizado de hierro fundido, elige un grado de plaquita de fresado frontal que ofrezca la resistencia al desgaste y la estabilidad del filo adecuadas para las condiciones de corte.
Aplicaciones generales / mixtas
Para familias de insertos seleccionadas que cubren una amplia gama de condiciones de fresado en aplicaciones de acero, acero inoxidable y hierro fundido.
La disponibilidad de los grados varía según la familia de insertos, la designación completa y la geometría. Confirma el grado exacto en la página del producto o durante la revisión de la solicitud de cotización.
¿Necesitas ayuda para elegir una plaquita de fresado frontal?
Envíe su código de inserto, el modelo de la fresa de cara, el material de la pieza de trabajo y la cantidad requerida para que se verifique la compatibilidad y el grado.