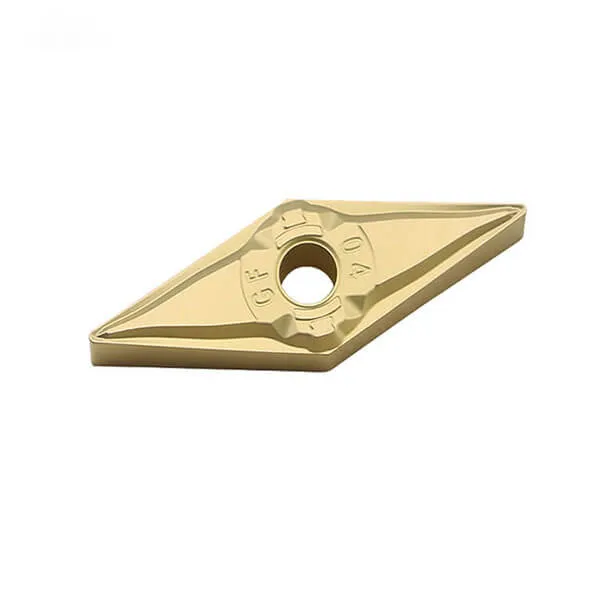
Die VBGT-Wendeschneidplatte wurde speziell für die Bearbeitung von Aluminiumlegierungen auf Drehmaschinen entwickelt und verfügt über einen speziellen Spanbrecher, der nicht nur das Problem der Spanverschleppung beseitigt, das bei der Endbearbeitung von Aluminiumlegierungen auftritt, sondern auch eine hervorragende Oberflächenqualität gewährleistet.
Hauptmerkmale der VBGT-Einsätze
80° Rhombische Form: Bietet vier Schneiden und Stärke für allgemeine Drehbearbeitungen.
Positiver Neigungswinkel: Dies kann im Vergleich zu Wendeschneidplatten mit negativem Spanwinkel zu einem etwas glatteren Schnitt und geringeren Schnittkräften führen.
Spanbrecher-Optionen: VBGT-Einsätze verfügen über verschiedene Spanbrecherausführungen zur Beeinflussung des Spanflusses bei bestimmten Operationen.
Beschichtungen: Häufig mit TiN, TiCN, AlTiN usw. beschichtet, um die Verschleißfestigkeit zu verbessern.
VBGT-Einsatz Spezifikation
Hier finden Sie eine Aufschlüsselung der Spezifikationen der VBGT-Wendeschneidplatten, einschließlich der Bedeutung des Codes und der wichtigsten Merkmale:
VBGT-Bezeichnung
V: 80° rhombische Form. Dies bietet Stabilität und Festigkeit für vielfältige Drehbearbeitungen.
B: 5° Freiwinkel (Freiwinkel).
G: Spanbrecher-Typ und Lochdesign (variiert je nach Hersteller).
T: Gibt eine Toleranzklasse für die Genauigkeit des eingeschriebenen Kreises und der Dicke an.
Gemeinsame VBGT-Abmessungen
VBGT-Einsätze haben, wie viele andere auch, Nummern, die ihre Größe bestimmen:
VBGT 110X0X:
Beschrifteter Kreis (IC): 0.125″ (1/8″)
Dicke: 0,094″ (3/32″)
X steht für den Radius der Nase (z. B. 1 = 1/64″, 0 = schärfere Ecke)
VBGT 160X0X:
Beschrifteter Kreis (IC): 0.625″ (5/8″)
Dicke: 0,125″ (1/8″)
X steht für den Radius der Nase
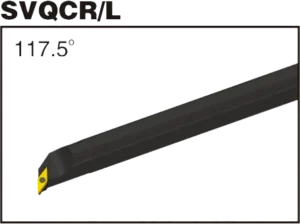
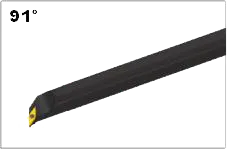
VBGT-Einsatzhalter
SVQBR/L
SVUBR/L
Hartmetall VBGT-Wendeplattenabmessungen (ISO und ANSI)
Die Wissenschaft hinter Hartmetall-Wendeschneidplatten: Wie sie hergestellt werden und warum sie so stark sind
Hartmetall-Wendeschneidplatten gehören zu den vielseitigsten und haltbarsten Fräsern auf dem Markt. Aber wie werden sie hergestellt? Und was macht sie so stark? In diesem Video erforschen wir die Wissenschaft hinter Hartmetall-Wendeschneidplatten, von den Eigenschaften von Wolframcarbid bis hin zum Herstellungsprozess.
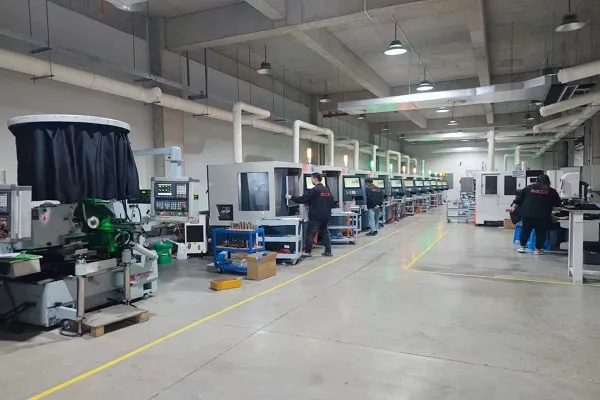
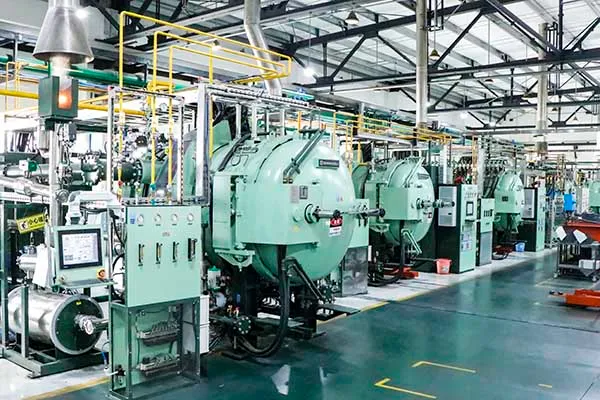
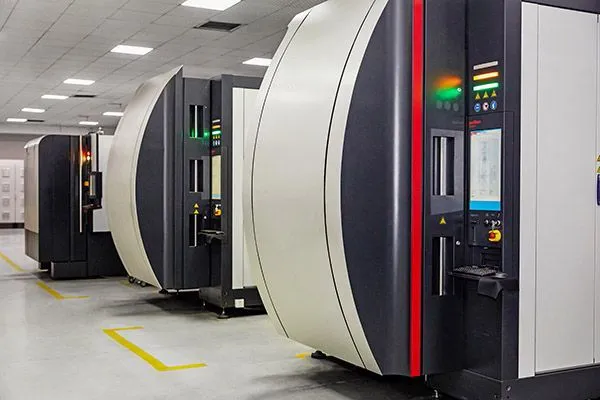
Unsere Produktionskapazitäten
Finden Sie den perfekten VBGT-Einsatz für Ihre Anwendung - Holen Sie sich die Hilfe von Experten!
Was Sie brauchen, ist ein echter Veteran in der CNC-Werkzeugindustrie. Lassen Sie sich von ONMY-Werkzeugen dabei helfen, die Nr. 1 in diesem Bereich zu werden.