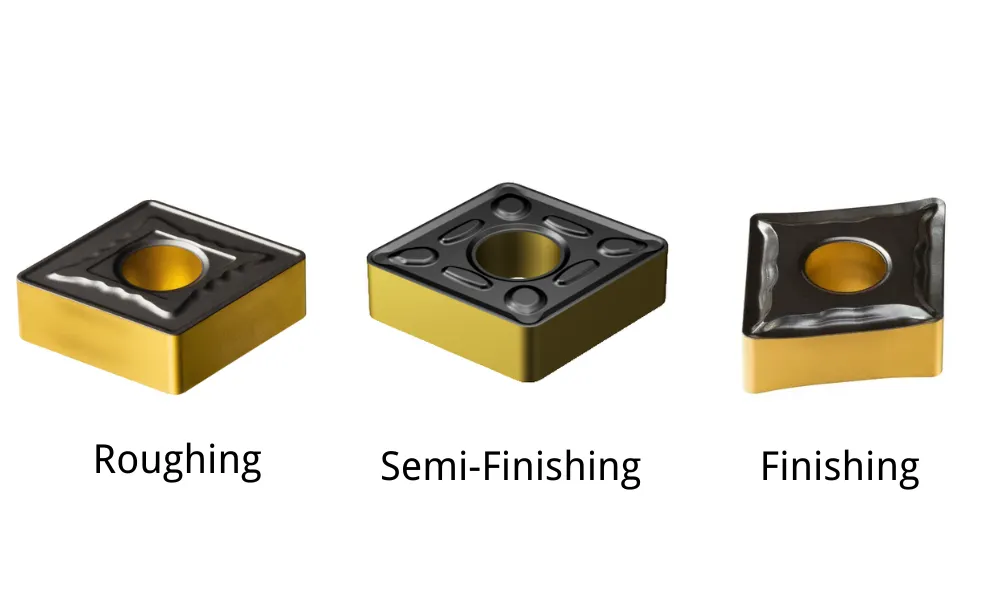
チップブレーカーは、長い金属の切りくずを短い断片に砕くための溝であるとよく説明されます。その説明は正しいですが、不完全です。
実際のインサート選定においては、チップブレーカーは次のように理解するのが適切である。 最先端の幾何学を網羅。 。通常、切削刃周辺の上面溝、すくい角、ランドまたは面取り、エッジホーニングなどの特徴が組み合わされています。
これらの機能は連携して、次の3つの要素を制御します:
- チップの成形そして搬出;
- 切削力と発熱;
- 最先端の強度と欠けに対する耐性。
したがって、最良のチップブレーカーとは、必ずしも可能な限り短い切りくずを生成する形状とは限りません。それは、許容可能な切削力、表面仕上げ、そして工具寿命を維持しつつ、処理しやすい切りくずを生成する形状のことです。
簡単な答え: 切削加工、被削材、送り速度、切込み深さに合わせてチップブレーカーを選択してください。その後、その刃先形状とインサートのグレードが、安定した切削を行うのに十分な強度を備えていることを確認してください。
このガイドでは、主に以下の点に焦点を当てています。 インデックス可能 ターニングインサート。 。これらの基本原則は、溝切り、切断、そして ミリングインサート, 、ただし、切断条件やメーカーの選定表は異なります。
インサートチップブレーカーとは何ですか?
最も狭い意味において、チップブレーカーとは、切削インサートの前端面に形成された溝、段差、または突起のことです。その目的は、切りくずが破断するか、あるいは切削領域から安全に離れるまで、切りくずの流れを転換させ、カールさせることにあります。
しかし、現代の インサートメーカー 通常、チップブレーカーは、完全な形状パッケージの一部として設計されます。
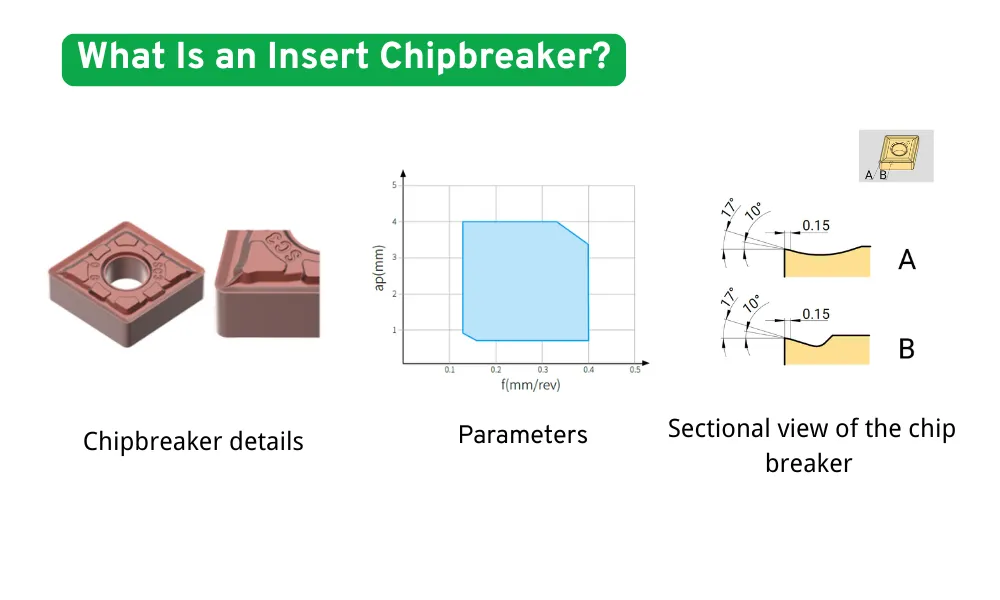
チップブレーカーの形状における主な要素
| 幾何要素 | 機能 |
|---|---|
| ブレーカーの溝幅 | チップが反り返らざるを得なくなるまでの移動距離に影響を与える |
| 溝の深さまたは壁の高さ | チップがどの程度リダイレクトされるかを制御します |
| レーキ角度 | チップの流れ、切削力、そして発熱に影響を与える |
| 最先端の土地 | 刃先のすぐ後ろを支える |
| ランドアングルまたはTランド | 重量物の切断や断続的な切断において、刃先を強化します |
| エッジホーニング | エッジを丸め、補強することで、微細な欠けを低減します |
| 局所的な突起やくぼみ | 特定の切削ゾーンにおいて、チップを直進、分割、またはカールさせる |
| 研磨されたレーキの刃面 | アルミニウムやその他の非鉄金属における付着性を低減します |
これらの特徴は、個別に検討することはできません。例えば、切削角を大きくすると切削力は低減されるかもしれませんが、通常、切削刃を支える材料の量が少なくなります。ランドを広くしたり、刃先ホーニングを強めたりすると刃先の強度は高まりますが、同時に切削圧力も増加する可能性があります。
したがって、チップブレーカーの選定は、以下の要素のバランスを取る作業となります:
- チップ制御;
- 耐切断性;
- エッジ強度;
- 表面仕上げ;
- プロセスの安定性。
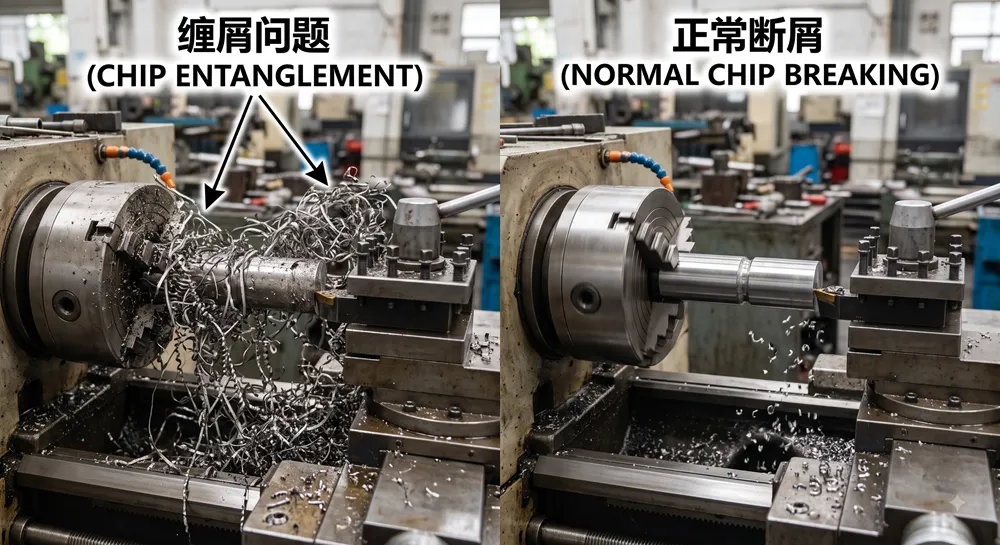
チップ制御が重要な理由
チップの処理が不十分だと、機械の筐体が乱雑になるだけでなく、それ以上の問題を引き起こす可能性があります。
長くて連続した切りくずは、次のような特徴があります:
- ワークピース、インサート、またはツールホルダーを包み込むように;
- 仕上げ済みの表面に傷をつける;
- 冷却液の流れを遮断する;
- チップコンベヤを詰まらせる;
- 自動工具交換の妨げとなる;
- ホース、プローブ、またはその付近の工具を損傷させること;
- オペレーターに機械の停止を強制する;
- 鋭く、危険なハンドリング状態を引き起こす。
自動旋盤加工、無人加工、そして大量生産において、チップ制御の不具合が1つ生じただけで、それまでは安定していた工程が停止してしまうことがあります。
適切なチップブレーカーは、切りくずをカールさせて、工具や被削物に干渉することなく切削領域から排出できる形状へと整える役割を果たします。サンドビックは、旋削における切りくず制御に影響を与える主な要因として、チップブレーカーの形状、送り、切込み深さ、そして先端半径を挙げています。
チップブレーカーには主に3つの役割がある
1。 チップを制御する
この形状により、チップが曲がり、渦を巻き、所定の方向へと導かれることで、チップが安全に破砕または排出されるようになっています。
2。 切削力の制御
レーキ面とエッジの形状によって、被削材がインサート上をどれだけスムーズに流れるかが決まります。より鋭く、正の形状のものは通常、より少ない切削力で切削できますが、より強固な形状のものは一般的に、より大きな切削力が必要となります。
3。 刃先を保護する
ランド、面取り、エッジホーニングは、機械的な支持力を提供します。これらの特徴は、荒加工、断続切削、スケール除去、そして不安定な加工において特に重要です。
したがって、チップブレーカーの選定にあたっては、決して次のような質問だけで判断してはなりません:
“「この形状によってチップが破損することはありますか?」”
むしろこう問うべきでしょう:
“「十分なエッジ強度、工具寿命、そして表面品質を維持しつつ、チップを制御できるでしょうか?」”
チップブレーカーはどのようにして切りくずを砕くのか?
切りくずの形成は、切削刃が被削材をせん断して切り離すことから始まります。新しく形成された切りくずは、インサートの前 face を横切って移動します。
チップブレーカーは、4つの基本的な段階を経て、切りくずの方向と曲率を変化させます。
1。 チップの形成
材料がワークピースから切り取られ、切削面を横切って流れ始めます。
2。 チップカーリング
溝、壁、または突起状の形状により、切りくずはより小さな半径で曲がることを余儀なくされる。
3。 ひずみの蓄積
チップが反ると、その厚み方向に曲げひずみが生じます。
4。 チップの分離
応力が十分に高くなったり、カールしたチップが別の表面に接触したりすると、チップは破断します。
一般的な切りくずの発生様式
チップは、いくつかの方法で破損することがあります。
自己破断
チップは、それ自体の曲率と曲げひずみによって破損する。
インサートにぶつかる
カールしたチップがチップブレーカーの壁やインサートの他の部分に接触し、破断する。
ワークピースに衝突する
切りくずはワークピースの表面に向かって反り返り、接触後に折れ落ちる。
最適な加工モードは、加工内容によって異なります。一部の荒加工では、チップが被加工物に接触しても許容される場合がありますが、仕上げ加工では表面を傷つける恐れがあります。
「良いチップ」とはどのようなものか?
最も短いチップが、必ずしも最良のチップとは限らない。
優れたチップとは、通常次のようなものです:
- 工具や部品に巻き付かないほど短い;
- 鋭く高温の破片にならないほど十分に長い時間;
- クーラントやチップコンベアによる除去が容易で;
- 加工面から離れる方向に向けられ;
- カット全体を通して一貫している。
一般的に許容される形状には、次のようなものがあります:
- コンパクトなC字型のチップ;
- 短いらせん状の切りくず;
- 自然に折れる数回転のらせん状の切りくず。
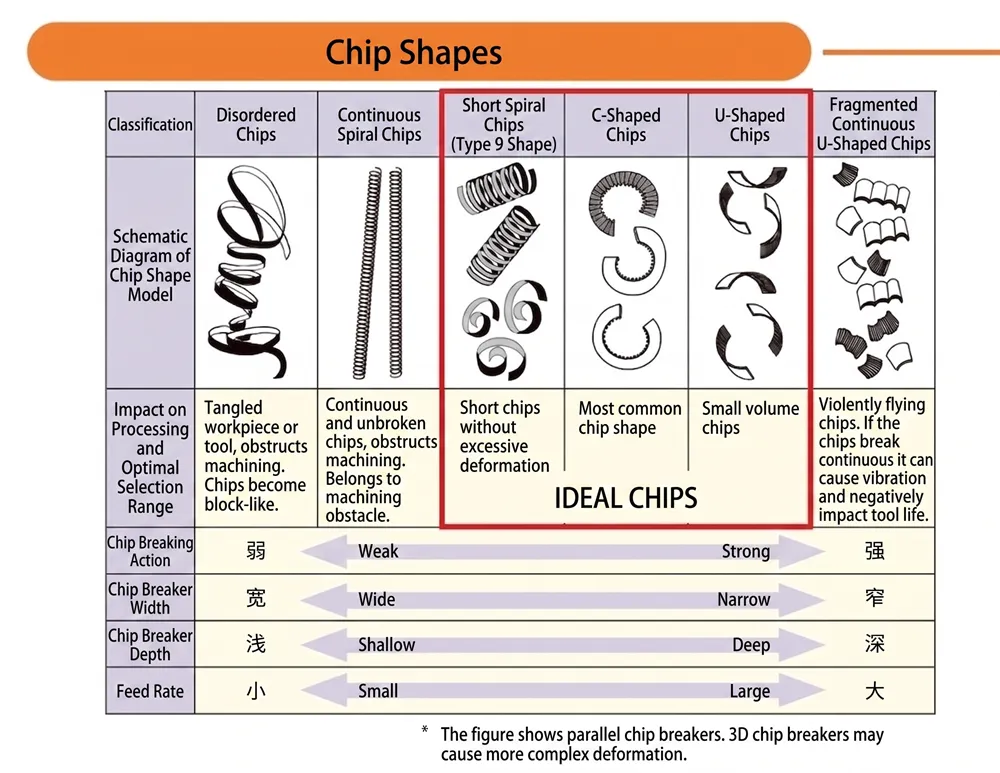
診断ツールとしての切りくずの外観
| 切りくずの外観 | 最も妥当な解釈 |
| 長い連続した文字列 | チップが薄すぎる、ブレーカーが作動していない、または形状の開きが大きすぎる |
| 大きくてゆるやかならせん | チップの制御性能は低いものの、排気性能が確実であれば許容範囲内である可能性がある |
| コンパクトなC字型のチップ | 通常、切りくずの発生と排出のバランスが良好である |
| 短いらせん状の切りくず | カットゾーンから一貫して離れる場合は、通常は許容されます |
| ごく小さな硬い破片 | チップの拘束力や切削負荷が過大である可能性があります |
| 青色または著しく酸化したチップ | チップ温度が高い。必ずしも問題とは限らないが、切削条件を確認すべきである |
| 互いに溶接されたチップ | 切削刃の堆積、切りくずの排出不良、または不適切な切削速度が考えられます |
| 不規則なチップの長さ | 切削深さの変動、断続的な切り込み、不安定なセットアップ、または材料のばらつき |
極めて微細な切りくずが、必ずしも切りくず制御がうまくいっている証拠とは限りません。これは切削刃から過度な負荷を示している可能性があり、切りくずの発生、クレーター摩耗、あるいは表面損傷のリスクを高める恐れがあります。
具体的な目標は以下の通りです:
長すぎず、不必要に短くもなく、切削領域から安全に排出されるチップ。
チップブレーカーのコードはメーカーごとに異なります
購入に関する最も重要なルールの一つは、チップブレーカーの接尾辞は一般的に メーカーによって一律ではない.
次のようなコード:
- PF;
- PM;
- PR;
- MP;
- MF;
- MR;
- SM;
- GM;
- LF;
仕上げ、中仕上げ、荒仕上げ、あるいは特定の材料群を示唆している場合がありますが、その正確な意味や適用範囲はメーカーによって異なります。
A CNMGインサート 2社のサプライヤーから供給される製品は、ISO形状そしてサイズ表記が同じであっても、チップブレーカーの形状、刃先処理、そして推奨切削範囲がまったく異なる場合があります。
2つのインサート表現について、両方の接尾辞に同じ文字が含まれているからといって、それらが同等であると決めつけないでください。 M, F または R.
必ず比較してください:
- インサートの完全な名称;
- 製造元;
- 被加工材の推奨;
- 給餌範囲;
- 切削深さの範囲;
- 歯縁形成;
- 学年を入力してください;
- ホルダーと進入角。
[内部リンク: ターニングインサートのコードの見方]
チップブレーカーとインサートのグレード
チップブレーカーとインサートの材質は、それぞれ異なるが互いに補完し合う役割を果たしています。
チップブレーカーは、インサートの切削方法を決定する
対象となるのは:
- チップフロー;
- 切削力;
- エッジの鮮明さ;
- チップ制御範囲;
- 最先端の強度;
- 仕上げ加工または荒加工から適性。
その等級によって、インサートの耐久性が決まります
超硬基板そして被膜は、以下の点に影響を与えます:
- 耐摩耗性;
- タフさ;
- 耐熱性;
- 塑性変形に対する抵抗性;
- 熱亀裂に対する耐性;
- 被加工材との化学的安定性。
過度に脆い材質に、強力な荒削り用チップブレーカーを取り付けた場合でも、断続切削中に破損する可能性があります。また、非常に靭性の高い材質であっても、設計上の許容範囲を大幅に超える送り速度や切削深さに対しては、鋭利な仕上げ用形状を完全に保護することはできません。
そのため、メーカーはチップブレーカーと切削刃の材質を、システムとして機能するように設計しています。例えば、Haas社は、チップブレーカーは加工内容に応じて、切削刃の材質は被削材と切削安定性に応じて選択するよう推奨しており、これら2つの選択が互いに補完し合うことを指摘しています。
インサート用チップブレーカーの選び方
形状の外観や名前だけで選択するのではなく、以下の選択手順に従ってください。
ステップ1:加工工程を特定する
まず、その操作が以下のいずれに該当するかを確認してください:
- 仕上げ;
- 軽い切断;
- 中程度の、あるいは一般的な旋削;
- 荒加工;
- 粗加工;
- 連続;
- 少し中断して;
- 頻繁に中断された。
この加工により、切れ味と刃先の強度との間に必要なバランスが確保されます。
ステップ2:被加工物の材質を特定する
まず、ISOの被削材グループを基準としてください:
- ISO P: 鋼;
- ISO M: ステンレス鋼;
- ISO K: 鋳鉄;
- ISO N: 非鉄材料;
- ISO S: 耐熱超合金そしてチタン;
- ISO H: 硬化材。
マテリアルグループだけでは不十分です。以下の点も確認してください:
- 正確な合金;
- 硬度;
- 熱処理条件;
- 鍛造、圧延、または鋳造された表面;
- 加工硬化を起こしやすい傾向;
- 研磨性;
- 集積縁を形成する傾向。
ステップ3:送り量と切削深さを確認する
どのチップブレーカーにも、有効範囲があります。
メーカー選定表には通常、以下の項目が記載されています:
- 1回転あたりの送り量、,
fn, 一方の軸上で; - 切削深さ、,
アプ, 、もう一方の軸上。
切削条件は、推奨される切りくず制御範囲内に収まるようにしてください。
中程度の旋削用に設計されたチップブレーカーは、送り速度が非常に低い場合、切りくずが薄すぎてブレーカーに正しく接触しないため、切りくずを破断できないことがあります。また、送り速度や切込み深さが推奨範囲を大幅に上回る場合、同じ形状のチップブレーカーでも刃先に過大な負荷がかかる可能性があります。
ステップ4:切削安定性の評価
その操作に以下が含まれているか確認してください:
- 断続的な表面;
- キー溝または横穴;
- 鋳造または鍛造された外皮;
- ワークの保持が不安定;
- 工具のオーバーハングが長い;
- ほっそりとした部品;
- 機械の出力が不十分;
- 振動;
- 切削深さの変更。
不安定な状況では、一般的に以下のことが求められます:
- より入念なエッジの整備;
- より安全なインサートの形状;
- より高硬度の超硬合金グレード;
- 調整済みの切削データ。
ステップ5:ノーズ半径と進入角を確認する
ノーズ半径と工具の切り込み角度が変化します:
- 変形前のチップの厚さ;
- チップの幅;
- チップの流れ方向;
- 半径方向そして軸方向の切削力;
- 振動の傾向。
あるホルダー角度では良好な性能を発揮するチップブレーカーでも、同じインサートを別のホルダーに取り付けた場合、その挙動が異なることがあります。
チップブレーカーを、工具アセンブリ全体とは切り離して評価しないでください。
手順 6:冷却液の状態を確認する
確認:
- 乾式または湿式加工;
- 冷却液の溢れ;
- 冷却液の流れ方向;
- 工具内冷却液;
- 高圧クーラント;
- 冷却水の供給が断続的になる。
高圧の切削液は、特にステンレス鋼、チタン、耐熱合金において、切りくずの剥離と排出を促進することができます。ただし、適切な圧力、ノズルの向き、そして工具システムは、用途によって異なります。
ステップ7:管理されたテストを実行する
試切りの際、以下の事項を記録してください:
- チップの形状;
- 切断音;
- スピンドル荷重;
- 表面仕上げ;
- 工具の摩耗;
- 温度や変色などを入力してください;
- チップの方向;
- チップが部品に接触しているかどうか;
- インサートが摩耗するにつれて、性能に変化が生じるかどうか。
主要な変数は一度に一つずつ変更してください。そうしないと、どの調整がプロセスの改善につながったのか、あるいは悪影響を与えたのかを判断しにくくなります。
仕上げ用、中切削用、荒削り用チップブレーカー
ほとんどの旋削形状は、大きく分けて3つの用途グループに分類することができます。
| 特徴 | 形状の仕上げ | 中程度の形状 | 荒加工の形状 |
| 代表的な飼料 | 低い | 中粒 | 高い |
| 一般的な切削深さ | 小さい | 中程度かつ広範囲にわたる | 大きい |
| レーキの傾向 | より前向きに | やや肯定的、あるいは中立的 | 中立からやや前向き |
| 最先端 | シャープ | バランスが取れている | 強化された |
| エッジホーニング | 小さい | 中粒 | より大きい、あるいはより保護力が高い |
| 切削力 | より低い | 中程度 | より高い |
| 表面仕上げの可能性 | 高い | グッド | 二次的な優先順位 |
| 中断カット機能 | 数量限定 | 中程度 | より高い |
| 最適な用途 | 軽加工そして薄肉部品 | 汎用生産 | 大幅な材料除去 |
サンドビック社は、仕上げ用ジオメトリを「低送り・浅切り込み向けの鋭角な形状」、中仕上げ用ジオメトリを「汎用性の高い選択肢」、荒加工用ジオメトリを「高送り・重切削向けに設計された高耐久性の製品」と説明しています。
仕上げ用チップブレーカー
仕上げ用チップブレーカーは、薄い切りくずに対応するように設計されています。
代表的な特徴としては、次のようなものがあります:
- 切削刃付近の微細なチップ制御機能;
- 正のレーキ角;
- 鋭い刃先;
- 小型エッジホーニングストーン;
- 切削抵抗が小さい。
一般的に、以下の用途に選ばれています:
- 切削深さが小さい;
- 低飼料;
- 薄肉部品;
- 剛性の低い構成;
- 精密仕上げ;
- 良好な表面品質が求められる用途。
仕上げ用形状は、通常、重切削や過酷な断続切削には使用すべきではありません。その鋭いエッジは、設計上の耐荷重を超える負荷がかかると、欠けたり破損したりする恐れがあります。
中型のチップブレーカー
中型のチップブレーカーは、汎用範囲が最も広い。
次のような場合、まず最初にテストすべき幾何学は、多くの場合、以下の通りです:
- 動作は安定しています;
- 送り量と切削深さは中程度である;
- チップの制御とエッジの強度の両方が重要であり、;
- その部品には、複数の切削深さが含まれています;
- 1つのインサートで、半仕上げと一般的な旋削加工を行わなければならない。
中程度の形状が、あらゆる加工において自動的に最適な選択となるわけではありません。最小送り量や最小切削深さ以下で使用した場合、依然として長い切りくずが発生する可能性があります。
荒加工用チップブレーカー
荒加工用チップブレーカーは、以下の用途向けに設計されています:
- 大きな切削深さ;
- より高い送り速度;
- 大幅な材料除去;
- 鍛造または鋳造された表面;
- 切断の中断;
- 極めて高い先端負荷。
通常、チップスペースを大きくすると同時に、エッジを強化したり、ランドを広くしたり、研ぎをきつくしたりすることが行われます。
極めて軽い仕上げ切削に荒加工用の形状を使用すると、次のような問題が生じる可能性があります:
- きれいにせん断するのではなく、こすり合わせる;
- 切削力の増加;
- 表面仕上げが粗い;
- 過度の暑さ;
- 切りくずが薄すぎて溝に食い込まないため、切りくずの制御が不十分である。
フラットトップや弱チップブレーカーの方が適している場合
必ずしも強力なチップブレーカーが必要とは限りません。
天然のショートチップ材
ねずみ鋳鉄や一部の快削銅合金は、その性質上、短い切りくずを生成します。こうした用途では、切りくずの破砕は、以下の点に比べて重要度が低い場合があります:
- エッジ強度;
- 耐摩耗性;
- 使用可能な切削刃の数;
- コーナーあたりのコスト。
したがって、フラットトップ型またはわずかに成形されたインサートが適していると考えられます。
重切削(断続加工)
深い溝、横穴、鱗状の凹凸、そして不連続な表面は、刃先に衝撃を与える。
複雑で深く形成された溝は、切削刃を支える材料の量を減らす可能性があります。より強固なフラットトップ形状や補強された形状を採用することで、刃先破断のリスクを低減できる可能性があります。
切削抵抗が極めて低い用途
加工の際は:
- 薄い壁;
- 小径部品;
- 繊細な顔立ち;
- 不安定な設定;
- 非鉄材料;
部品のたわみや振動を最小限に抑えるためには、比較的チップの拘束力が弱い、シャープで開放的な形状が好ましい場合がある。
表面仕上げが重要な工程
ワークピースに向かって激しくカールする切りくずは、加工直後の表面に傷をつける恐れがあります。
切削形状の制限を緩和したり、切りくずの排出方向を改善したり、クーラントの流れを調整したりすることで、たとえ切りくずがわずかに長くなっても、よりきれいな仕上げが得られる場合があります。
強力なチップブレーカーが搭載されていないからといって、必ずしも設計上の弱点とは限りません。特定の加工工程においては、それが正しい技術的選択である場合もあります。
[内部リンク: ポジティブレーキインサートとネガティブレーキインサート]
切削条件がチップブレーカーの性能に与える影響
チップブレーカーは、切削データと切り離して評価することはできません。
フィード・レート
送り量は、チップの厚さに最も大きな影響を与える要因の一つです。
給餌量が少なすぎる:
- チップは薄い;
- チップが、十分にカールすることなく溝の上を滑り落ちてしまう可能性がある;
- こすれやエッジの盛り上がりが生じる場合があります;
- 細長いチップができることがあります。
給餌量が多すぎる:
- 最先端の負荷増加;
- チップの動きが極端に短くなったり、激しくなったりすることがあります;
- インサートに欠けが生じる可能性があります;
- 機械の出力や安定性が、制約要因となる可能性があります。
切り込み
切削深さは、切削刃とチップブレーカーの形状がどの程度かみ合うかを決定します。
切削深さが小さすぎる:
- この欠けは主にノーズの半径部分を中心に生じており、;
- チップが意図したブレーカー機能に到達しない可能性があります;
- チップ制御に一貫性がなくなる。
切削深さが大きすぎる:
- そのチップはブレーカーの定格容量を超える可能性があります;
- エッジ荷重が増加する;
- チップの排出が妨げられる可能性があります;
- このカットでは、エッジのサポートされていない部分が使用される可能性があります。
切断速度
切削速度が影響を与えるのは:
- 温度;
- 盛り上がった縁;
- 物質の流れ;
- 工具の摩耗;
- チップの延性。
その効果は材料によって異なります。
一部の延性材料では、切削速度を上げると構成刃先を低減できる一方で、高温の切りくずの破断が難しくなる場合があります。また、他の用途では、切削速度が低すぎると、材料から付着や不安定な切りくずの形成を招くことがあります。
したがって、速度は、あらゆるチップの問題に対する最初の万能的な修正策として用いるのではなく、グレードメーカーが推奨する範囲内で調整すべきである。
冷却水
冷却液は、以下の点に影響を与える可能性があります:
- チップの方向;
- レーキ面の摩擦;
- チップ温度;
- 盛り上がった縁;
- チップの搬出;
- 熱衝撃。
高圧で正確に噴射された冷却液は、長い切りくずの排出が困難な場合に特に有効です。ただし、推奨される送り速度そして切削深さの範囲を完全に超えているチップブレーカーの性能不足を補うために使用してはなりません。
進入角
切り込み角度によって、切りくずの厚さと幅が変わります。
一般的に、切り込み角が小さいほど、同じ送り量でも切りくずは薄く幅広くなり、切り込み角が大きいほど、切りくずは厚く幅狭くなります。これにより、加工がチップブレーカーの有効範囲内に入るか、あるいは範囲外になるかが決まります。
被削材に応じたチップブレーカーの選定
ISO P:鋼
鋼は、チップブレーカーの選定において最も予測しやすい材料群であることが多いが、その挙動は炭素含有量、合金成分、硬度によって大きく異なる。
低炭素鋼
低炭素鋼は延性が高く、長い切りくずや積み上がりエッジが生じやすい。
有用な幾何学的特性には、次のようなものがあります:
- 正のレーキ;
- 鋭い切れ味;
- 低~中程度の送り速度での安定したチップカーリング;
- 付着防止コーティングまたは表面処理。
切込み深さがノーズ半径に比べて極めて小さい場合、切りくずがチップブレーカーに完全に噛み込まない可能性があります。
中炭素鋼そして合金鋼
これらの材料は通常、中型のチップブレーカーに対して広い動作範囲を提供します。
以下の条件に従ってジオメトリを選択してください:
- 仕上げ加工または荒加工;
- 連続切断または断続切断;
- 鍛造または機械加工された表面;
- 実際の送り量と切削深さ。
高合金鋼または高硬度鋼
熱や切削力が大きくなると、実用的な切りくず制御範囲が狭まる可能性があります。
切りくず破断器の形状が適切に見える場合でも、より強靭な刃先や耐熱性の高い材質が必要となる場合があります。
ISO M:ステンレス鋼
オーステナイト系ステンレス鋼は、長くて処理が困難な切りくずが発生しやすい材料の一つです。
また、次のような傾向もあります:
- 加工硬化;
- 成形された立ち上がり縁;
- 強い熱を発生させる;
- ノッチ摩耗を生じさせる;
- 工具や被削材に衝突するような、硬い切りくずを発生させる。
推奨される初期特性には、以下のものが含まれます:
- 正のレーキ;
- 鋭い刃先;
- 材料に応じたチップブレーカー;
- 均一な切削深さ;
- ブレーカーを作動させるのに十分な給電;
- 冷却液を正確に導く。
切削深さが過度に浅い状態で、加工硬化した表面を繰り返し削ることは避けてください。
二相ステンレス鋼は、多くのオーステナイト系鋼種に比べて、より強靭で硬い切りくずを発生させ、切削抵抗も高くなります。そのため、刃先の強度と加工の安定性がより重要になります。
ISO K:鋳鉄
ねずみ鋳鉄では通常、短く、自然に折れる切りくずが発生します。そのため、切りくずの制御は、摩耗、粉塵、刃先摩耗に比べて比較的容易であることが多いです。
以下の場合には、ストロング・ジオメトリまたはフラットトップ・ジオメトリを選択することができます:
- カットは安定している;
- その物質は自然に破片に分かれる;
- 最大の刃先強度が求められます。
ダクタイル鋳鉄や緻密黒鉛鋳鉄は、ねずみ鋳鉄とはまったく同じ挙動を示すわけではありません。これらの材料では、より長い切りくずが発生したり、切削力が大きくなったり、発熱量が増えたりする場合があるため、専用の切削形状と工具材質を選択する必要があります。
ISO N:アルミニウムそして非鉄金属
アルミニウムの加工には、低い切削力と、材料の付着に対する高い耐性が求められます。
代表的な幾何学的特徴には、次のようなものがあります:
- 非常に高いレーキ率;
- 非常に鋭い刃先;
- 上面が研磨済み;
- 広いチップスペース;
- 最小限のエッジ研ぎ;
- 用途に応じて、無コーティング超硬合金、DLCコーティング超硬合金、またはPCDを使用します。
純度が高く軟質なアルミニウムは、非常に長く粘着性の高い切りくずを発生させることがあります。鋳造用アルミニウム合金は一般的に切りくずの制御が容易ですが、高シリコンアルミニウムは研磨性が非常に高いため、PCD工具の使用が妥当となる場合があります。
真鍮や一部の青銅合金は、切りくずが短くなりやすいため、切りくずの破断処理をそれほど強力に行う必要がない場合があります。
例えば、イスカー社のアルミニウム加工向け切削形状では、高い正のすくい角、研削・研磨されたすくい面、そして鋭い切削刃を採用することで、付着や切削力を低減しています。
[内部リンク: アルミニウム用CCGTインサート]
[内部リンク: アルミニウム仕上げ用DCGTインサート]
ISO S:チタンそして耐熱超合金
チタン、ニッケル基超合金、そしてコバルト基合金は、高温下でも高い強度を維持する。
よくある課題としては、次のようなものがあります:
- 切削熱の集中;
- ノッチ摩耗;
- 盛り上がった縁;
- 高い動的切削力;
- 長かったり、断片化していたりして、処理が難しい切りくず;
- 突発的なエッジの破損。
適切な始動特性としては、以下のようなものが挙げられます:
- 正の切削形状;
- 鋭いが、十分に支えられたエッジ;
- 高硬度の超硬基材;
- PVD 必要に応じてコーティングを施す;
- 制御された切削速度;
- 高圧クーラント;
- 継続的な関与。
これらの材料については、チップブレーカーの選定は、刃先加工、材質、そして冷却液の戦略と切り離して行うべきではありません。
ISO H:焼入れ材
焼入れ鋼は、通常、CBN、セラミック、または特殊な工具を用いて仕上げ旋削が行われます。 超硬インサート.
この材料は短く、あるいは断片状の切りくずを生成することが多いため、切りくずの制御は比較的容易であると考えられます。より重要な懸念事項としては、以下のような点が挙げられます:
- 最先端の強度;
- 脇の摩耗;
- クレーター摩耗;
- 熱安定性;
- 次元の一貫性;
- 表面の完全性。
一部のCBNインサートでは、レーザー加工または成形されたチップブレーカー構造を採用し、軽仕上げ加工時の切りくずの排出方向を改善し、切削抵抗を低減しています。この形状は、脆性のある切削工具材料に合わせて特別に設計されている必要があります。
[内部リンク: 硬質材の旋削に固体CBNインサートを使用する理由は?]
チップ制御不良のトラブルシューティング
インサートを交換する前に、現在の切削条件がメーカーのチップブレーカー表の範囲内にあることを確認してください。
| 症状 | 考えられる原因 | 是正措置 |
| 長く連続した切りくず | 送り量が少なすぎる;切り込み深さが浅すぎる;ブレーカーの開きが大きすぎる;チップブレーカーが作動していない | 推奨範囲内で送り量を増加させる。可能であれば切削深さを増やす。低送り時の切りくず制御性能に優れた形状を選択する。 |
| 工具の周りに鳥の巣を作る | 切りくずの方向が悪い;延性のある長い切りくず;クーラントの流れが不十分 | 切りくずの排出方向を改善する;ツール貫通式または高圧クーラントを使用する;ブレーカーの形状を変更する;ホルダーの切り込み角度を見直す |
| 極端に短くて硬いチップ | 送り量が大きすぎる;チップの拘束が強すぎる;切削形状が過激すぎる | 送り量を減らす;より開放的な形状または正の形状を選択する;切削刃の損傷を確認する |
| チップが仕上げ面を傷つける | 切りくずが部品の方へ巻き付く;排出不良;切削液が切りくずを誤った方向に押し流す | チップの方向を変更する;クーラントの流路を変更する;抵抗の少ない形状を選択する;工具のアプローチを変更する |
| 切削刃にチップをインサートする | 幾何形状が鋭すぎる、切削が途切れている、送り量または切り込み深さが大きすぎる、セットアップが不安定 | より強固な形状と高強度の材質を選択する;荷重を軽減する;オーバーハングを短縮する;ワークの保持方法を改善する |
| 積み上げエッジ | 速度が低すぎる;形状が鈍すぎる;コーティングが不適切;潤滑が不十分 | より鋭い正の幾何形状を使用する;推奨範囲内で切削速度を調整する;切削液や潤滑を改善する;付着防止グレードを使用する |
| 表面仕上げが粗いが、エッジは損傷していない | 浅切り加工で使用される荒加工形状;こすり;切りくずの再切削;振動 | 仕上げ用形状を使用する;送り量を最小限に抑える;切りくずの排出を改善する;先端半径と剛性を確認する |
| インサートの摩耗に伴い、チップの制御性が低下する | クレーター摩耗によりレーキの形状が変化し、エッジが丸くなり、コーティングが剥がれ始めている | インサートの位置を早めに調整する;切削条件と切削速度を見直す;クーラントの供給状態を確認する |
| チップが当たって、エッジに傷がつく | チップの方向が間違っている;ブレーカーの制限が強すぎる;ワークとの接触による激しい破断 | チップブレーカーを交換する;ホルダーの角度またはクーラントを調整する;過度なカール現象を軽減する |
| 部品周辺のチップ形状が変化する | 切削深さの変動、切入角の変更、断続加工、材料のばらつき | 切削範囲を広く設定し、切削深さを安定させ、必要に応じて別々のパスでプログラムする |
| 高い切削力または主軸から負荷 | 切削角度が鈍すぎる、刃先や砥石のサイズが大きすぎる、送り量や切削深さが過剰である | より適切な形状を選択する;切削条件を緩和する;中心高さとホルダーの位置合わせを確認する |
| インサートを交換した後にチャタリングが発生する | 新しい形状では力が大きくなっている;ノーズの半径が大きすぎる;サポートされていないエッジまたは設定 | より低負荷な形状を採用する;オーバーハングを低減する;クランプ力を向上させる;ノーズ半径と切削方向を見直す |
推奨されるトラブルシューティングの手順
チップが正しく分割されない場合は、以下の順序で各変数を確認してください:
- インサートそしてチップブレーカーの型番をすべて確認してください。
- 送り量と切削深さがカタログに記載された範囲内にあるか確認してください。
- 被加工物の材質と硬度を確認してください。
- 刃先に摩耗や付着物がないか点検してください。
- ホルダーの向き、中心の高さ、そしてインサート角度を確認してください。
- クーラントの圧力と流れ方向を確認してください。
- 工作機械そしてワーク保持の安定性を確認する。
- 上記の条件を十分に理解した上で、チップブレーカーの形状を変更してください。
- 摩耗、熱、あるいは刃先の靭性が実際の制約要因である場合は、インサートのグレードを変更してください。
- 今後の生産に向けて、成功したパラメータを記録しておいてください。
フライス用インサートにもチップブレーカーは使用されますか?
はい、ただしフライス盤メーカーは、より広義の用語をしばしば使用しますが ジオメトリをインサート チップブレーカーを独立した機能として扱うのではなく、。
切削時には、刃先が常に被削材に接触した状態が続く可能性があるため、連続的な切りくずの制御が最重要課題となる。
フライス加工において:
- カットが中断される;
- 歯が侵入・退出するにつれて、チップの厚さが変化します;
- 切削刃が被削材から離れた後、切りくずはしばしば自然に分離します;
- 切りくずの排出、切削力、そして刃先の強度は、連続した切りくずを断ち切ることよりも重要である場合がある。
ミリングインサートの上面形状は、依然として以下の点に影響を与えます:
- 有効なレーキ角;
- 切削力;
- チップフロー;
- 構成刃先に対する耐性;
- エッジ強度;
- 表面仕上げ。
フライスの形状は、一般的に次のような分類に分けられます:
- アルミニウムまたは非鉄金属製の形状;
- 光の分岐形状;
- 汎用幾何学;
- 高負荷対応の幾何学構造。
を選ぶ際には ミリングインサート 幾何学、使用方法:
- 1歯あたりの送り量、,
fz; - 軸方向の切削深さ、,
アプ; - 半径方向の切削幅、,
ae; - カッターの切り込み角度;
- カッターの直径;
- 噛み合っている歯の数;
- 機械の安定性。
切削チップブレーカーの表を、そのまま ミリングインサート.
[内部リンク: 適切なフライス用インサートの選び方]
[内部リンク: 用途別ミリングインサート]
適切なチップブレーカーを選定するために必要な情報
サプライヤーにインサートの推奨を依頼する際は、基本的なISOコードだけでなく、それ以上の情報を提供してください。
送信:
- 現在のインサートの指定を完了する;
- 製造元が判明している場合は、それを記入してください;
- ツールホルダーの指定;
- 外側加工、内側加工、面取り加工、プロファイリング加工、または溝切り加工;
- 被加工物の材質そして正確なグレード;
- 被加工物の硬度;
- 切削深さ;
- 1回転あたりの送り量;
- 切削速度;
- 連続切断または断続切断;
- 乾式、フラッド式、または高圧冷却液;
- 現在のチップ形状;
- 現在の摩耗状況または故障モード;
- 要求される表面仕上げ;
- インサート、ホルダー、被削材、そして切りくずの写真;
- 必要数量。
「インサートが機能しない」といった説明よりも、チップの写真の方が役立つことがよくあります。“
よくある質問
チップブレーカーとは、インサート上の溝のことだけなのでしょうか?
いいえ。実際のインサート設計において、チップブレーカーは、前角面、ランド、面取り、そして刃先仕上げを含む、切削刃形状全体の一部です。
すべての超硬インサートにはチップブレーカーが付いているのでしょうか?
いいえ。インサートの中には、切削面が平坦なものや、切りくず形成機能が極めて弱いものもあります。これらは、本来切りくずが短くなりやすい材料、重切削(断続切削)や、刃先の強度を重視する用途に適している場合があります。
チップブレーカーのコードは標準化されていますか?
いいえ。インサートの指定におけるISO部分は、形状、クリアランス、公差、サイズ、先端半径などの特性を標準化しています。チップブレーカーの接尾辞や形状名は、一般的にメーカーごとに異なります。
仕上げ加工には、どのチップブレーカーを使用すべきでしょうか?
実際の被削材や、想定される送り速度そして切り込み深さに合わせて設計された仕上げ用刃形を使用してください。通常、荒加工用刃形に比べて刃先が鋭く、切削抵抗も小さくなります。
一般的な旋削加工には、どのチップブレーカーが最適ですか?
安定した中程度の切削負荷の旋削加工では、通常、中程度または汎用的な形状が最初の候補となります。ただし、そのカタログ上の仕様範囲は、実際の送り量そして切り込み深さに合致している必要があります。
なぜ私のインサートからは、細長い糸状の切りくずが出るのでしょうか?
一般的な原因としては、チップブレーカーの最小範囲を下回る送り量、切削深さが浅すぎる、切削形状の開口が過大である、進入角が不適切である、あるいは切削液の流れ方向が不適切であることが挙げられます。
送り量を増加させると、切りくずの破砕は改善されるでしょうか?
はい。送り量を大きくすると、より厚い切りくずが発生し、チップブレーカーに効果的にかみ合う可能性があります。送り量は、インサート、材質、工作機械、そして部品の許容範囲内に収める必要があります。
非常に短いチップは、常に優れているのでしょうか?
いいえ。チップが極端に短くなったり、欠けたりしている場合は、チップの拘束が過度であることや、切削刃から負荷が高いことを示している可能性があります。
同じ形状のインサートに、異なるチップブレーカーを取り付けることはできますか?
はい。CNMG、WNMG、, CCMT, DCMTそしてその他のインサートファミリーには、さまざまな材料や加工範囲に対応した複数のチップブレーカーが用意されています。
チップブレーカーは表面仕上げに影響を与えますか?
はい。切削力、切りくずの向き、刃先の鋭さ、そして切りくずが加工面に接触するかどうかに影響します。ただし、刃先半径、送り、振れ、振動、そしてインサートの摩耗も、表面仕上げに影響を与えます。
まずチップブレーカーとインサートの材質、どちらを変更すべきでしょうか?
主な問題が切りくずの形成、切削力、または形状範囲にある場合は、チップブレーカーを交換してください。主な問題が耐摩耗性、耐熱性、または靭性にある場合は、グレードを変更してください。多くの場合、これら両方を互いに適合した組み合わせとして選択する必要があります。
フライス用インサートにはチップブレーカーが必要ですか?
フライス用インサートには、多くの点で同様の機能を果たす最先端の形状が採用されています。ただし、選択にあたっては、1歯あたりの送り量、軸方向の切り込み深さ、そして半径方向の噛み込み量に基づいて、フライス加工専用の選定表から選ぶ必要があります。
最終選考チェックリスト
インサートを注文する前に、以下の点をご確認ください:
- この形状は、被加工材に合わせて設計されています;
- その形状は、仕上げ加工、中切削、または荒削りに適しています。;
- 送り量と切削深さが、その切りくず制御マップの範囲内にある場合;
- 切削には十分な強度の刃先仕上げが施されており、;
- インサートのグレードが、耐熱性、耐摩耗性、そして安定性の要件を満たしていること;
- ホルダーの角度とノーズ半径が、望ましい切りくず形状を実現します;
- 切削液が切削領域に到達する可能性がある;
- インサートの接尾辞は、該当するメーカーのカタログで確認済みです。
目標は、可能な限り小型のチップを製造することではありません。
目標は、以下の要素の間で安定したバランスを実現することです:
- 制御されたチップ形成;
- 扱いやすい切削力;
- 十分な先端強度;
- 許容可能な工具寿命;
- 安定した表面品質;
- チップの安全な排出。
既存の旋削加工に適したチップブレーカーの選定についてサポートが必要ですか? 互換性そして形状の確認を行うため、インサートコード、ツールホルダーの型番、被削材、切削条件、そして切りくずの写真をすべてお送りください。