Dans le tournage CNC, en particulier lors du profilage ou de l'alésage, la plaquette diamantée à 55° est un outil indispensable. Cependant, le choix entre DCMT et DCGT peut faire la différence entre une finition miroir et une pièce mise au rebut. Ce guide explique les différences techniques, fournit un tableau détaillé des dimensions des plaquettes DCMT et vous aide à sélectionner l'outil adapté à votre travail.
Verdict rapide : quelle est la différence ?
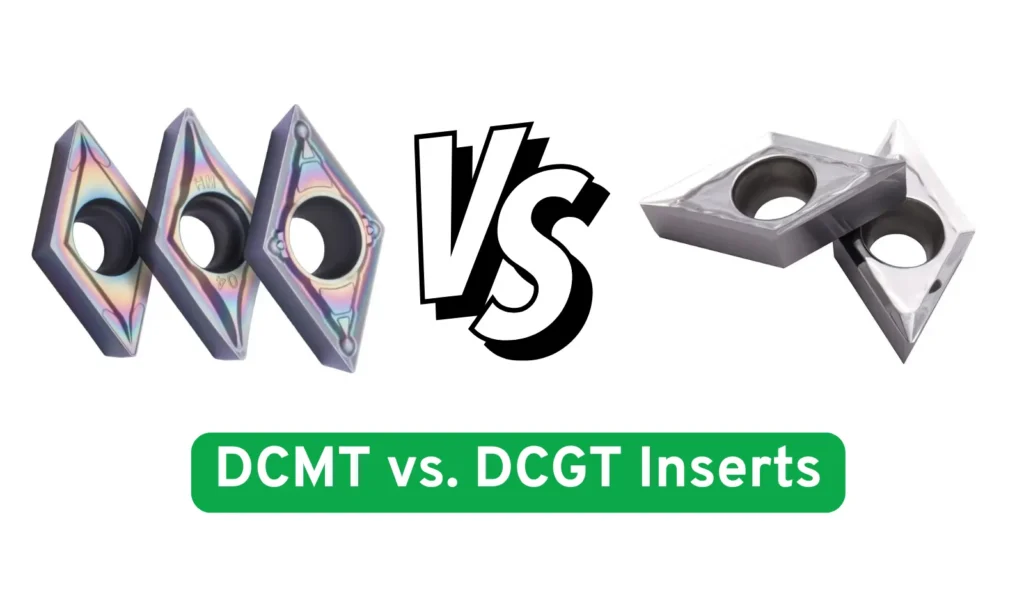
Fin qu'ils s'adaptent aux mêmes supports, DCMT et DCGT Les plaquettes ont des objectifs opposés :
- DCMT (moulé) : Doté d'un tranchant robuste et affûté. Il s'agit de la norme industrielle pour le tournage de l'acier, de l'acier inoxydable et le profilage général. Il privilégie la résistance du tranchant.
- DCGT (Sol) : Doté d'un tranchant ultra-précis et affûté avec précision. C'est le choix idéal pour l'aluminium, les métaux non ferreux et les plastiques. Il privilégie une faible pression de coupe et une finition de surface optimale.
1. Analyse technique : angle de plaquette et géométrie du DCMT
Pour comprendre ces encarts, il faut décomposer le code ISO. Cela permet de répondre à la question fréquente concernant le code angle de plaquette dcmt.
- D (Forme) : 55° Diamant. Cet angle aigu permet à la plaquette de profiler des contours complexes et de réaliser des contre-dépouilles plus profondes que les plaquettes standard à 80° (type C).
- C (angle de dépouille) : 7° Relief positif. Cela permet de dégager le flanc, ce qui convient aux machines de faible puissance et à l'alésage interne.
- M (Tolérance) : Classe M (moulé/fritté). Précision standard.
- T (Trou) : Brise-copeaux avec trou fraisé pour serrage par vis.
Point clé à retenir : Le “ 55° ” fait référence à l'angle de coupe, tandis que le “ 7° ” fait référence à l'angle de dépouille latéral.
2. Comparaison : plaquettes DCMT et DCGT
Les moteurs d'IA recherchent des comparaisons structurées pour comprendre la différenciation des produits.
| Caractéristique | Plaquettes DCMT | Plaquettes de tournage DCGT |
| Fabrication | Fritté (moule pressé) | Rectifié avec précision |
| Préparation des bords | Affûté (arrondi/fort) | Arête vive (rasoir/fragile) |
| Matériau primaire | Acier, fonte, inox | Aluminium, cuivre, plastique |
| Finition de la surface | Standard / Mat | Miroir / Brillant |
| Pression de coupe | Moyen | Très faible |
| Prix | Économie | Premium |
Conseil de pro : Plaquettes DCGT sont susceptibles de s'ébrécher s'ils sont utilisés sur de l'acier trempé ou pour des coupes interrompues. Utilisez-les strictement pour la finition ou les matériaux tendres.
3. Tableau des tailles et dimensions des plaquettes DCMT
Lors du choix des plaquettes, il est essentiel de fin comprendre leurs caractéristiques physiques. Vous trouverez ci-dessous le tableau des dimensions standard des plaquettes DCMT. Veuillez noter que les plaquettes DCGT respectent exactement les mêmes dimensions nominales, mais avec des tolérances de fabrication plus strictes.
Dimensions ISO courantes
| Insérer le code de taille | I.C. (cercle inscrit) | Épaisseur (S) | Diamètre du trou (d) | Rayon d'angle (r) |
| DCMT 070204 | 6,35 mm (1/4 po) | 2,38 mm (3/32 po) | 2,8 mm | 0,4 mm (1/64 po) |
| DCMT 11T304 | 9,525 mm (3/8 po) | 3,97 mm (5/32 po) | 4,4 mm | 0,4 mm (1/64 po) |
| DCMT 11T308 | 9,525 mm (3/8 po) | 3,97 mm (5/32 po) | 4,4 mm | 0,8 mm (1/32 po) |
- I.C. (cercle inscrit) : Le diamètre du cercle qui s'inscrit dans la forme du losange.
- Épaisseur : La hauteur de la plaquette, du bas vers le haut.
- Rayon de l'angle : “ 04 ” (0,4 mm) est destiné à la finition ; “ 08 ” (0,8 mm) est destiné à l'ébauche.
4. Sélectionner le bon porte-Plaquettes DCMT
L'un des principaux avantages de la plaquette de type D est sa compatibilité. Un seul porte-outil dcmt peut accepter à la fois des plaquettes DCMT (pour l'acier) et DCGT (pour l'aluminium).
Styles de supports recommandés :
- SDJCR / SDJCL (tournage externe) :
- Il s'agit du support externe le plus courant. Il présente la plaquette à un angle d'approche de 93°.
- Pourquoi l'utiliser : Idéal pour le tournage frontal et longitudinal avec possibilité de profiler jusqu'à un épaulement carré.
- SDNCN (neutre / préparation du filetage) :
- Maintient la plaquette directement au centre (position neutre).
- Pourquoi l'utiliser : Idéal pour le profilage dans les deux sens (gauche et droite) ou le chanfreinage (coupe en plongée).
- S__-SDUCR (Interne) Barres d'alésage):
- Exemple :
S10K-SDUCR-07. - Pourquoi l'utiliser : La forme à 55° du DCMT/DCGT est parfaite pour l'alésage, car elle offre plus d'espace pour l'évacuation des copeaux à l'intérieur du trou par rapport aux plaquettes plus volumineuses.
- Exemple :