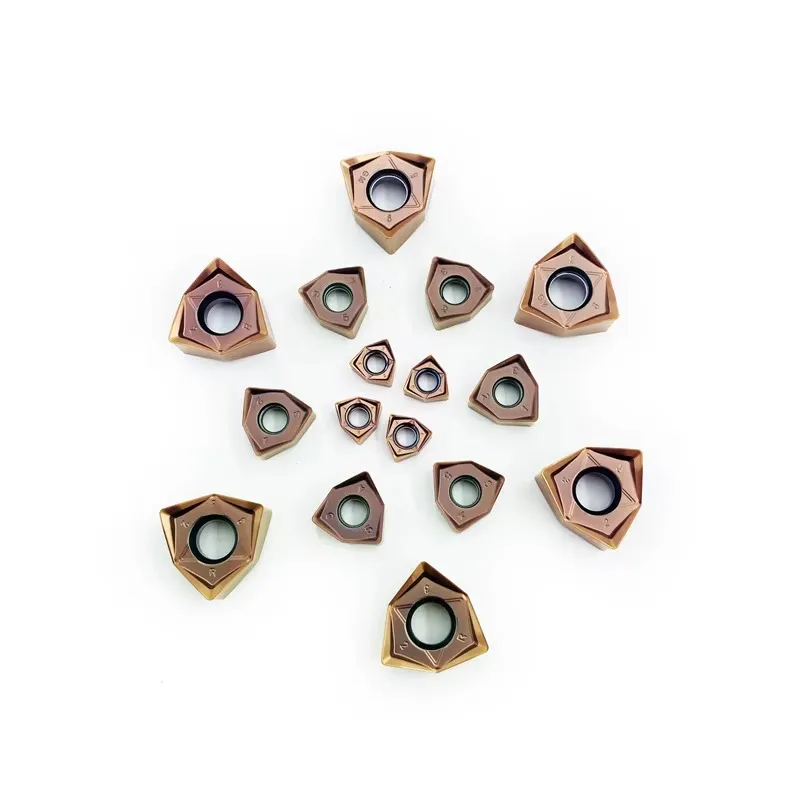
WNMU 硬質合金銑刀刀片
根據尺寸、幾何形狀及材質等級選項,比較 WNMU040304、WNMU060408 及 WNMU080608 三款雙面硬質合金刀片。 將各尺寸與相容的 MFWN04、MFWN06 及 MFWN 0806 銑刀平台進行配對,以實現高效的 90° 肩銑、端面銑削及側銑加工。.
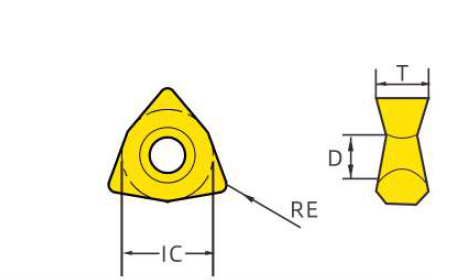
WNMU 刀片尺寸與 MFWN 切削平台
請從完整的刀具本體模型中選擇刀片尺寸。僅憑刀具直徑不足以確認其適用於口袋、螺紋或 WNMU 平台。.
什麼是 WNMU 銑刀刀片?
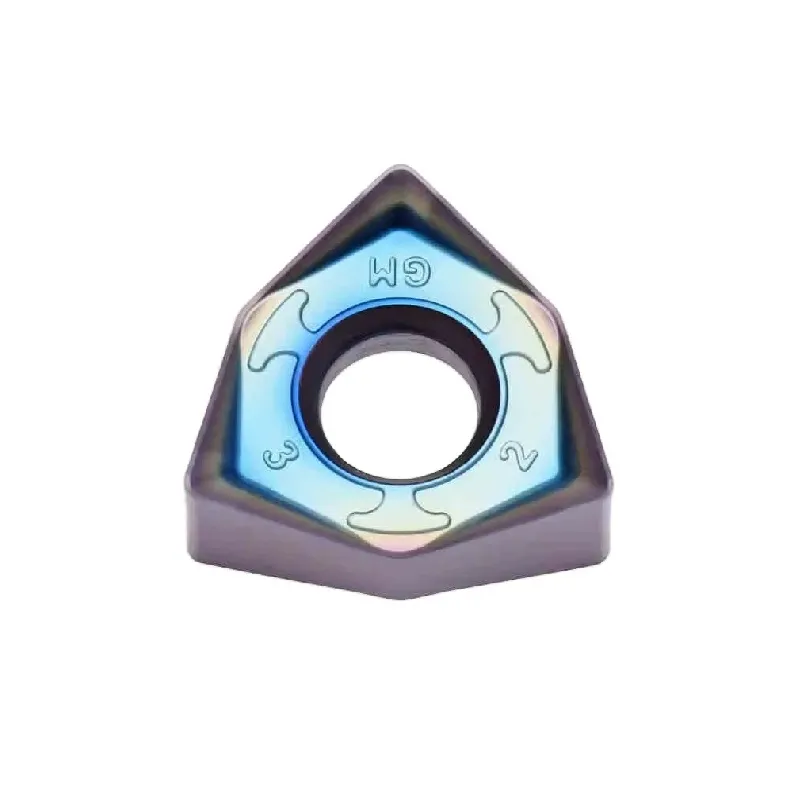
WNMU 是一款雙面三角形可轉位銑刀片系列,每面均設有三個切削刃,搭配相容的銑刀刀體使用時,可提供六個可用切削刃。.
完整的型號標示包含刀片形狀、後退方向、公差、夾持形式、尺寸及幾何形狀。WNMU040304、WNMU060408 及 WNMU080608 採用不同的刀槽,因此無法僅憑「WNMU」一詞進行選型。.
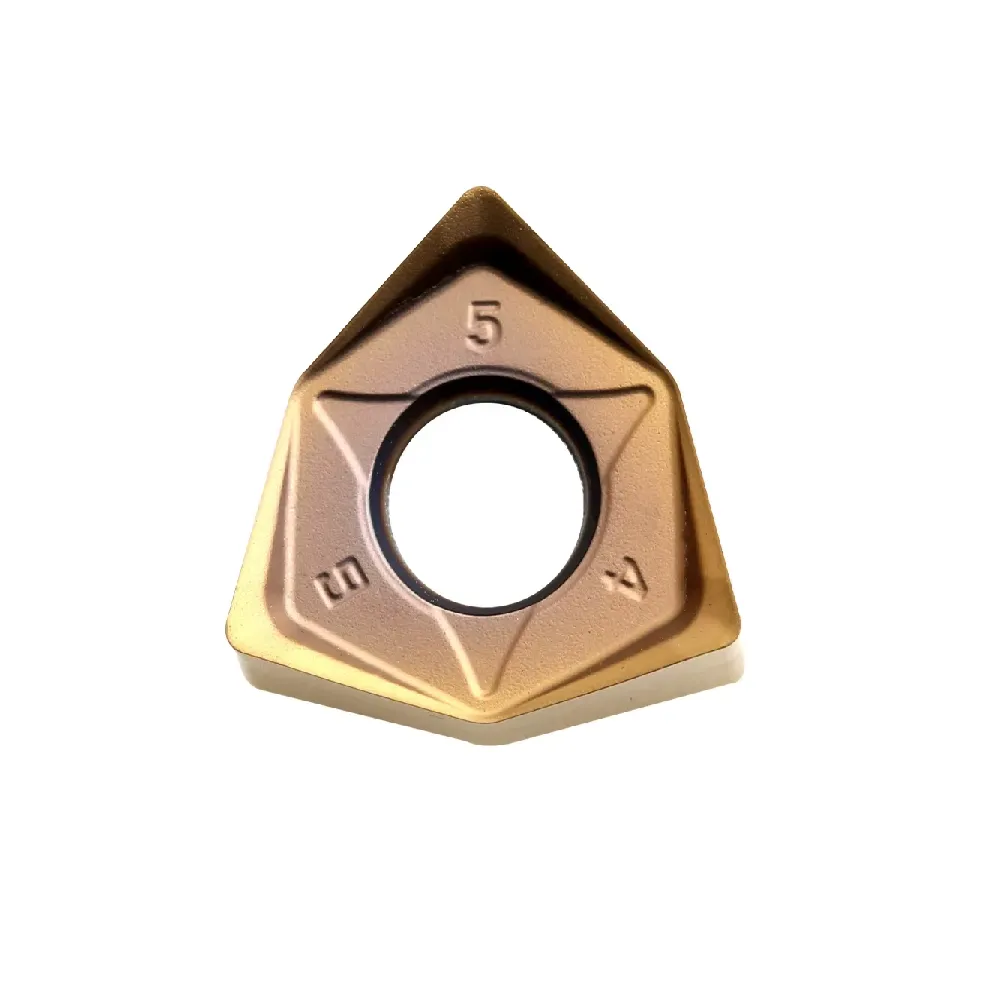
完整的 WNMU 插頁模型
比較每款列出的 WNMU 型號在 IC、厚度、安裝孔直徑、接合區寬度、圓角半徑、幾何形狀及等級等選項上的差異。.
如何使用規格說明
請以刀具插槽及當前的刀片代碼為起點。申請更換時,請確認所有尺寸,並保留完整的 EN、EN-ZL 或 EN-GH 幾何形狀。.
WNMU040304EN 適用於 MFWN04 切削刀具的刀片
| 完整名稱 | IC(毫米) | T(毫米) | D(毫米) | BS(毫米) | RE (毫米) | 幾何學 | 評分選項 | 切割平台 |
|---|---|---|---|---|---|---|---|---|
| WNMU040304EN | 6.75 | 3.18 | 3.18 | 0.60 | 0.40 | EN | D530D570D580 | MFWN04 |
WNMU060408EN MFWN06 切削刀具用刀片
| 完整名稱 | IC(毫米) | T(毫米) | D(毫米) | BS(毫米) | RE (毫米) | 幾何學 | 評分選項 | 切割平台 |
|---|---|---|---|---|---|---|---|---|
| WNMU060408EN | 9.53 | 4.00 | 3.50 | 1.30 | 0.80 | EN | D530D570D580 | MFWN06 |
WNMU080608 適用於 MFWN 和 FMWN 0806 切削刀具的刀片
| 完整名稱 | IC(毫米) | T(毫米) | D(毫米) | BS(毫米) | RE (毫米) | 幾何學 | 評分選項 | 切割平台 |
|---|---|---|---|---|---|---|---|---|
| WNMU080608EN | 14.02 | 6.65 | 6.20 | 1.30 | 0.80 | EN | D530D570D580 | MFWN / FMWN 0806 |
| WNMU080608EN-ZL | 14.02 | 6.65 | 6.20 | 1.30 | 0.80 | EN-ZL | D8420AD9920S | MFWN / FMWN 0806 |
| WNMU080608EN-GH | 14.02 | 6.38 | 4.60 | 1.30 | 0.80 | EN-GH | D8420A | 請確認 0806 切削刀槽的確切位置 |
按材料與切削條件劃分的 WNMU 級別選項
首先選擇適用於完整 WNMU 模型的切削方向,然後根據工件材質、加工穩定性及磨損模式,選擇相應的切削方向。.
適用於鋼材與鑄鐵的加工場合,此類場合特別重視韌性與間斷切削的可靠性。.
一般鋼材與不鏽鋼的加工方向,包括穩定加工及以表面精加工為導向的加工。.
針對特定穩定加工條件的鋼材與鑄鐵加工指南。.
穩定的鑄鐵切削方向,適用於特定 WNMU080608 幾何形狀。.
硬化及難加工材料專用,型號 WNMU080608EN-ZL 提供此規格。.
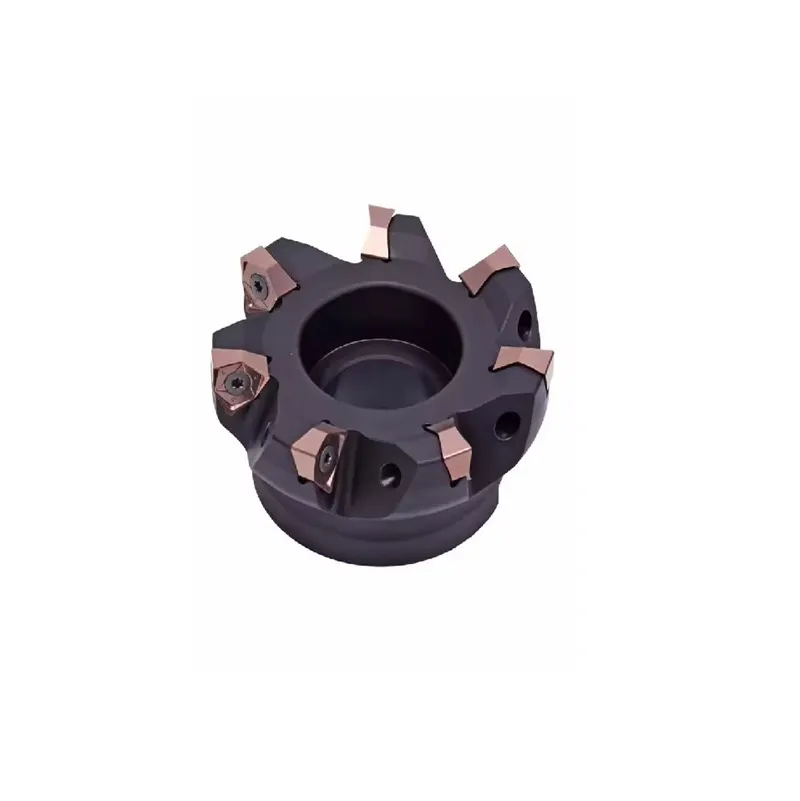
將 WNMU 刀片與 MFWN 銑刀相配對
WNMU 尺寸必須與完整的切削刀具本體模型、切削槽、螺紋及幾何形狀相符。請勿僅根據刀具直徑來選取刀片。.
MFWN04 平台
適用於相容的緊湊型直角銑刀刀柄,型號為 WNMU040304EN。.
MFWN06 平台
適用於相容的中型直角銑刀夾頭,型號為 WNMU060408EN。.
MFWN/FMWN 平台
適用於相容的端面銑刀及 FMWN R/L 刀體中的 WNMU080608 型號。.
為何要使用雙面 6 刃 WNMU 刀片?
三角形設計在每一側提供三個切削角。當刀片與刀具槽處於良好狀態時,兩側皆進行分度,即可獲得六個可用的切削刃。.
如何選擇 WNMU 內襯
申請 WNMU 插入定價及 MFWN 相容性審查
請提供完整的刀片與刀具資訊,以便核對尺寸、幾何形狀、硬質合金牌號及刀具配合是否正確。.