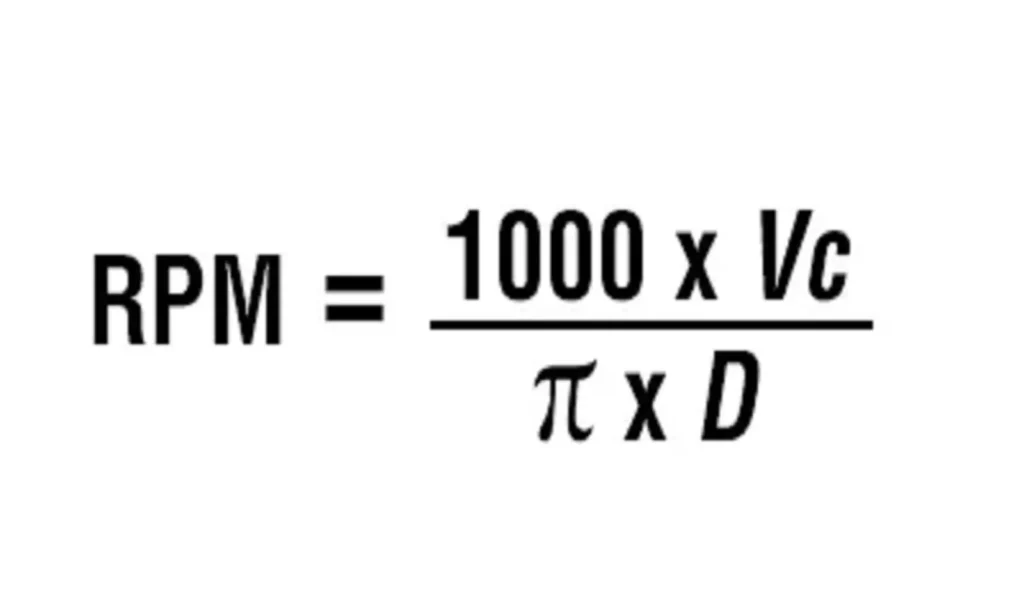焼入れ処理済みの1045鋼用CBNインサート:表面仕上げ、工具寿命、および切削条件
AISI 1045鋼を、以下の方法で機械加工することは可能ですか? CBNインサート?
はい――しかし、CBNが正しい選択であるかどうかは、むしろ ワークピースの硬度および状態 素材名そのものよりも。.
焼鈍、焼ならし、または比較的軟らかい1045鋼の場合、通常は超硬合金の方が経済的な選択肢となります。 1045鋼が高周波焼入れ、火炎焼入れ、またはその他の熱処理によって硬削り加工可能な範囲まで硬化された場合、特に寸法の安定性、良好な表面仕上げ、および工具寿命の延長が目的であるときは、PCBNの方がはるかに優れた選択肢となります。.
まず覚えておくべきルールはこれです:
単に材質が1045鋼であるという理由だけでCBNを選んではいけません。まずは硬度を確認してください。.
この記事では、現場で一般的に使われている用語である「CBNインサート」という表現を用います。より正確に言えば、硬質旋削に使用されるCBNインサートのほとんどは PCBN—多結晶立方晶窒化ホウ素 切削工具。.
AISI 1045鋼にCBNを使用することはできますか?
AISI 1045は、軸、車軸、ピン、歯車、スリーブ、その他の機械部品に広く使用されている中炭素鋼です。.
C45、S45C、および中国製45鋼は、産業現場ではしばしばAISI 1045と相互参照されますが、すべての材料規格において、これらを自動的に化学組成が同一であるとみなすべきではありません。.
しかし、切削工具の選定においては、その部品がAISI 1045、C45、あるいは45鋼と呼ばれるかどうかという点は、多くの場合、それほど重要な問題ではありません。.
それは:
現在、その鋼材はどのような状態ですか?
同じ公称鋼種であっても、比較的軟らかい状態で加工される場合もあれば、50 HRCを大幅に上回る硬度まで焼入れされた後に加工される場合もあります。その場合、適切な切削工具は全く異なるものになる可能性があります。.
実用的な出発点としては、次のようなものがあります:
| ワークの状態 | 一般的な金型設計の手法 |
|---|---|
| 焼なましまたは正規化処理を施した1045 | 通常、超硬合金が第一の選択肢となります |
| 中程度の焼き入れを施した1045 | 超硬合金とPCBNを、硬度、公差、生産量に基づいて比較する |
| HRC約45以上 | PCBNの魅力が高まっている |
| HRC 50~60+の仕上げ | PCBNは、多くの場合、有力な選択肢となります |
| 深刻な切断中断 | PCBNのグレードと刃先加工は慎重に選択する必要があります |
市販のPCBNグレードは、一般的に焼入れ鋼専用に設計されています。例えば、ケナメタル社は、45 HRC以上の焼入れ鋼の精密仕上げ用に低CBN含有量のPCBNグレード「KB1610」を位置付けており、軟鋼への使用については明確に推奨していません。.
サンドビック社は、「硬質材の旋削」について、より保守的な広義の定義を採用しており、これを「焼入れ鋼の旋削」と説明しています。 55 HRC以上, 、通常は仕上げ加工または半仕上げ加工の工程において。.
したがって、具体的な移行のタイミングは用途によって異なりますが、その原則は明らかです:
1045の加工難易度が上がるにつれて、PCBNを採用するメリットはますます大きくなります。.
PCBNが焼入れ済みの1045鋼で高い切削性能を発揮する理由
硬質旋削では、切削刃に過酷な機械的および熱的負荷がかかります。.
PCBNは、極めて高い硬度と優れた耐摩耗性を兼ね備え、かつ高い切削温度下でも切削性能を維持できるため、この環境に適しています。.
これにより、超硬合金の摩耗が急速に進行する状況においても、PCBNはその最先端の形状を維持することができます。.
生産加工においては、具体的には次のようなことが考えられます:
- より安定した寸法;;
- より均一な表面仕上げ;;
- 少ない 挿入 変更;;
- オフセット補正を少なくする;;
- また、適切な用途においては、完成品1個あたりのコストを削減できます。.
しかし、すべてのPCBNグレードが同じというわけではありません。.
一部のグレードは、主に耐摩耗性と高速連続仕上げ加工向けに最適化されています。一方、断続切削向けに、より高い耐破断性を備えるよう設計されたグレードもあります。.
例えば、住友は、焼入れ鋼用CBNグレードを用途に応じて分類しています。BNC2105グレードは高速仕上げ加工を、BNC2115グレードは高精度加工と安定した表面粗さを、そしてBNC2135グレードは断続旋削における高い耐破断性を重視して設計されています。.
したがって、CBNインサートを選ぶことは、単に「最も硬いインサート」を選ぶというだけの問題ではありません。“
重要なのはバランスをとることだ 耐摩耗性、靭性、刃先処理、および切削方法.
CBNは、焼入れ済みの1045鋼に対してどのような表面仕上げを実現できるか?
これは、硬質旋削において最もよく聞かれる質問の一つです。.
安定した仕上げ設定の下では、, PCBNを使用すれば、サブミクロン級のRa値を実現可能です.
現場で実際に活用できる参考資料として、, Ra 0.4~0.8 μm 多くの最適化された硬材旋削用途において、妥当な目標範囲となり得ます。ただし、これはすべての機械や部品において保証される値というわけではありません。.
実際の表面仕上げは、インサートの材質以外にも、さまざまな要因によって決まります。.
他の焼入れ鋼を対象としたPCBNによる硬質旋削の研究では、表面粗さがRa 1 μmを大幅に下回ることが実証されており、適切な条件下ではRa 0.25 μm程度という低い値が報告されている。.
したがって、重要な問いは次のようなものではない:
“「CBNでRa 0.4を製造することは可能か?」”
もっと適切な質問は次の通りです:
“「当社の完全な加工システムは、工具の寿命を通じて、要求されるRa値を一貫して維持できるでしょうか?」”
特に重要な要素が4つあります。.
1. 送り速度
表面粗さが大きすぎる場合、最初に検討すべき変数のひとつが「フィード」です。.
送り量が増加すると、通常、旋削面上の幾何学的送り痕はより顕著になります。硬質旋削に関する複数の研究では、送り量が表面粗さに影響を与える重要な要因の一つであることが明らかになっています。.
だからこそ、仕上げの状態が悪い場合、CBNの粒度を変更することが必ずしも正しい最初の対応とは限らないのです。.
場合によっては、本当の問題は単に送り速度が適切でないことにあるのです。.
2. ノーズの半径とワイパーの形状
工具の形状も、生成される表面に大きな影響を与えます。.
適切なノーズ半径を設定することで仕上げ品質を向上させることができ、また、ワイパー形状を適切に適用することで、生産性の高い送り速度でもより良好な表面仕上げを実現できます。.
焼入れ鋼におけるPCBNワイパーインサートに関する研究では、試験条件下において、従来の形状と比較して表面粗さが大幅に改善されることが示された。.
しかし、鼻の半径が大きいからといって、必ずしも良いとは限りません。.
有効半径を大きくすると、半径方向の切削力が増大する可能性があります。細長い被削材や不安定な工作機械では、それによってチャタリングが発生し、かえって仕上げ品質を悪化させる恐れがあります。.
3. 工作機械および被加工物の剛性
CBNでは、不安定なセットアップによる不具合を補うことはできません。.
代表的な問題としては、次のようなものがあります:
- ワークのオーバーハングが過大である;;
- クランプが不十分;;
- ツールホルダーの剛性が低い;;
- スピンドルまたはベアリングの状態;;
- 過度の振れ;;
- そして、不安定なボーリングバーのセットアップ。.
表面仕上げの要求値がRa 0.4 μm以下に近づくほど、工作機械・被削材・切削工具からなるシステム全体の重要性は高まります。.
4. 工具の摩耗
A PCBNインサート 許容範囲内の部品の生産が終了した後も、物理的な切断作業が長期間にわたって続けられている可能性がある。.
側面摩耗、ノッチ摩耗、あるいは微細な欠けが生じると、有効な切削形状が変化し、表面粗さや寸法公差の変動が徐々に生じることがあります。.
仕上げの硬質旋削において、これは、実用切削寿命を多くの場合次のように定義すべきであることを意味します。
工具が、要求される寸法や表面仕上げを維持できなくなる時点。.
—単に刃先がついに折れる瞬間というだけではない。.
CBNは超硬合金に比べて、どれほど長持ちするのでしょうか?
お客様からは、CBNが超硬合金に比べて5倍、10倍、あるいは20倍も長持ちするのかという質問をよくいただきます。.
普遍的な乗数というものは存在しません。.
適切な高硬質切削用途においては、PCBNは超硬合金と比較して、実用的な工具寿命を大幅に延長できる場合があります。一方、別の用途では、その差はそれほど大きくない場合もあります。.
結果は以下の要因によって異なります:
- 被加工物の硬度;;
- 微細構造;;
- 切削速度;;
- フィード;
- 切削深さ;;
- 連続切断または断続切断;;
- PCBNグレード;;
- CBNのコンテンツ;;
- 歯縁形成;;
- 冷却戦略;;
- 機械の安定性;;
- および工具寿命基準。.
PCBNは、焼入れ鋼の旋削において優れた工具寿命性能を発揮しており、比較研究によれば、一部の難削加工条件下において、試験対象となった切削材料の中でPCBNが最も長い工具寿命を実現できることが判明している。.
しかし、次のような発言は:
“「CBNは、超硬合金に比べて常に10~20倍長持ちします」”
加工条件も併せて示されない限り、この範囲は広すぎます。.
参考になる比較例は、次のようなものになるはずです:
| 項目 | カーバイド | PCBN |
|---|---|---|
| 刃先あたりの部品数 | 実際の測定結果 | 実際の測定結果 |
| 切削速度 | 録音済み | 録音済み |
| サイクルタイム | 録音済み | 録音済み |
| 平均表面仕上げ | 録音済み | 録音済み |
| 次元補正 | 録音済み | 録音済み |
| 1シフトあたりの工具交換回数 | 録音済み | 録音済み |
| 完成品1個あたりの金型費 | 算出済み | 算出済み |
同等の生産条件下で、超硬合金が30個の合格品を生産し、PCBNが300個を生産した場合、PCBNの実用工具寿命が約10倍であったと言うことは、意味のあることである。.
そのアプリケーションデータがなければ、それは単なるマーケティング上の数字に過ぎません。.
焼入れ鋼の連続CBN旋削における推奨初期パラメータ
当社の実運用経験に基づき、以下の範囲が有用であると考えられます。 開始ウィンドウ CBN/PCBNを用いた焼入れ鋼の連続旋削には:
| 切削条件 | 推奨開始範囲 |
|---|---|
| 切削速度、Vc | 120~180 m/min |
| フィード、f | 0.10~0.12 mm/回転 |
| 切込み深さ、ap | 0.10~0.30 mm |
| 申し込み | 焼入れ鋼の連続旋削 |
これらの数値は、次のように扱うべきです。 初期パラメータであり、普遍的な固定設定ではない.
通常、弊社では次のように推奨しております:
パラメータ範囲の下限から開始します。まず、切削刃の安定性、表面仕上げ、および寸法の一貫性を確認してください。すべてが安定している場合は、切削速度を段階的に上げていきます。.
このアプローチは、顧客がPCBNを初めて試す場合や、実際の熱処理条件や加工安定性がまだ完全には把握されていない場合に特に有用です。.
適切な最終切削速度は、CBNのグレードによっても異なります。例えば、ケナメタル社の最新の加工データでは、PCBNのグレードと被削材の硬度の両方に基づいて、異なる速度範囲が記載されています。HRC 55~60の範囲の焼入れ材の場合、2つのグレードについて公表されている速度範囲には大きな違いがあり、グレードごとの推奨値を常に考慮すべき理由がここからも明らかです。.
実際の顧客事例:HRC 58~60でのPCBN旋削加工
以下は、現場における実際の顧客の加工条件の一例です:
| 項目 | 顧客の状況 |
|---|---|
| 被加工物の硬度 | HRC 58~60 |
| 切削速度 | 120 m/min |
| 切り込み | 0.08~0.10 mm |
| ワークの直径 | 100 mm |
| ワークの長さ | 40 mm |
| 主軸回転数 | 380 rpm |
これは、高硬度の被加工物に対する保守的な仕上げ手法の有用な例です。.
その顧客は、 通常の切削速度範囲である120~180 m/minの下限 かつ、比較的浅い切削深さで行う。.
次のような場合、それはしばしば賢明な戦略となります:
- ワークの硬度は60 HRCに近い;;
- 表面仕上げは重要です;;
- エッジの安定性は、最大金属除去率よりも重要である;;
- あるいは、アプリケーションの最適化がまだ進行中である。.
また、実際の切削深さは、, 0.08~0.10 mm, は、当社が一般的に推奨している初期設定値である0.10~0.30 mmよりもわずかに薄くなっています。.
それは矛盾ではありません。.
推奨範囲はあくまで目安です。実際の難削加工条件については、加工対象の部品、硬度、切削余量、要求される仕上げ面、および工作機械の状態に応じて調整する必要があります。.
この顧客案件の送り速度は、利用可能な工程記録に含まれていなかったため、ここでは送り速度を見積もったり追加したりしません。.
これは加工事例を報告する際に重要な点です。実際のデータは、あくまで実際のデータとして扱う必要があります。.
連続切断と断続切断は、それぞれ異なる用途です
外径の仕上げ切削が滑らかである場合と、キー溝のある軸の場合では、硬度は同じであっても、切削刃が直面する条件は大きく異なります。.
連続旋削
安定した連続切断を行う上で、一般的に優先すべき事項は以下の通りです:
- 耐摩耗性;;
- 寸法安定性;;
- 表面仕上げ;;
- そして、予想通りの側面摩耗。.
したがって、耐摩耗性に優れたPCBNグレードは、最適な選択肢となり得ます。.
旋回中断
刃先が被削材に繰り返し出入りする場合――例えば、次のような場合:
- キー溝;;
- 交差する穴;;
- スプライン;
- オイル溝;;
- あるいはその他の凹凸のある表面――
このインサートは、繰り返しの衝撃にさらされています。.
耐破断性がはるかに重要になってきます。.
そのため、PCBNメーカー各社は、断続切削による焼入れ鋼の加工に特化した、より高強度のグレードを提供しています。例えば、住友の現在のグレード選定システムでは、高速仕上げ用グレードと、断続旋削用のより高い耐破断性を備えたグレードとを区別しています。.
その教訓は単純です:
両方の被削材のHRCが同じという理由だけで、過酷な断続切削に仕上げ用CBNグレードを使用してはなりません。.
CBN含有量の高いインサートと低いインサート、どちらを使うべきか?
CBNのコンテンツも、顧客が時に過度に単純化してしまう要因の一つです。.
CBNの含有量が多いからといって、あらゆる硬化鋼の加工において自動的に性能が向上するとは限りません。.
焼入れ鋼の微細な連続仕上げには、セラミック結合剤を用いたCBN含有量の低いPCBNグレードが広く使用されている。これは、これらの材料が耐摩耗性と表面仕上げ性能を効果的に兼ね備えているためである。.
より高い切削抵抗や耐摩耗性が求められる用途では、異なるPCBN組成や刃先処理が必要となる場合があります。.
適切な選択を行う際には、以下の点を考慮すべきです:
- 被加工物の硬度;;
- 連続切断または断続切断;;
- 表面仕上げの要件;;
- 加工余量;;
- 切削速度;;
- 必要なエッジ強度;;
- および許容可能な故障モード。.
つまり、, CBNの割合は、グレード選定の一要素にすぎない.
エッジの仕上げは、多くのユーザーが想像する以上に重要です
PCBNの切削刃は、基材のグレードだけで選定されることはほとんどありません。.
面取りやホーニングの形状は、刃先の強度に大きな影響を与えることがあります。.
刃先が鋭ければ、切削抵抗を低減し、精密な仕上げに役立ちますが、その一方で、欠けやすくなる可能性もあります。.
面取りやホーニング加工を施した刃先を鋭くすると、高負荷時や切削が途切れる状況下での安定性が向上しますが、切削抵抗が増加する可能性があります。.
これは特に、以下の点において重要です:
- キー溝;;
- 穴;;
- 在庫のばらつき;;
- 硬化したスケール;;
- あるいは切削深さを変える場合。.
CBNインサートが早期に欠け始めた場合、基材を交換することが必ずしも最初の解決策とは限りません。.
最初の質問には、以下の内容を含めるべきです:
その切削加工に、そのエッジ処理は適していますか?
そして:
エッジは進入時に過負荷になっていませんか?
CBNは乾燥状態で使うべきか、それとも冷却液を使って使うべきか?
PCBNは常にドライ加工しなければならないという普遍的なルールは存在しません。.
CBNは高い切削温度に耐えられる上、クーラントを使用しないことで工程を簡素化できるため、ドライハード旋削は広く行われています。.
サンドビック社は、ハードパーツ旋削の利点の一つとして、切削液を不要にできる可能性を挙げています。.
ただし、適切な冷却戦略は依然として以下の要因に依存します:
- PCBNのグレード;;
- 連続切削と断続切削;;
- 一部の寸法要件;;
- 切削条件;;
- また、切削領域に冷却液がどれほど安定して供給されるか。.
断続的な硬質旋削における主な懸念事項は、熱サイクルである。繰り返される加熱と冷却により、切削刃における熱衝撃が増大する可能性がある。.
したがって、冷却条件にばらつきがあることは、意図的に乾燥させたプロセスよりも悪影響を及ぼす可能性がある。.
実用的なルールは次のとおりです:
制御された加工戦略を1つ選択し、その有効性を確認してください。切削刃において、クーラントの供給が断続的になったり、予測不能になったりしないようにしてください。.
CBN硬質切削は研削に取って代わることができるか?
用途によっては、そうですね。.
メーカーがPCBNによる硬質旋削を採用する主な理由の一つは、焼入れ済みの部品であっても、最終寸法や最終寸法に近い寸法、および表面仕上げの要件を満たすように直接加工できる場合があるためである。.
ハード旋削には次のような利点があります:
- より短いプロセス経路;;
- セットアップの回数が減る;;
- より高い柔軟性;;
- 複雑な形状の加工が容易になる;;
- また、研削への依存度を低減した。.
サンドビックは、ハードパーツ旋削を採用する理由として、生産時間の短縮、柔軟性、および部品の高品質を挙げています。.
学術研究においても、研削に代わる加工法としてハードターニングが検討されており、適切なPCBN加工条件下では、極めて低い表面粗さが得られることが実証されている。.
しかし、CBN旋削があらゆる用途において研削に取って代わることができると主張してはならない。.
研削による傷を取り除けるかどうかは、Ra値だけによるものではありません。.
また、以下の点についても考慮する必要があります:
- 丸み;;
- 円筒度;;
- 寸法公差;;
- 表面の完全性;;
- 残留応力;;
- 地中における熱的影響;;
- およびそのコンポーネントの機能要件。.
したがって、技術的に正しい記述は次のとおりです:
PCBNによる硬質切削は、適切な用途において、研削加工に代わるか、あるいはその作業量を削減することができます。.
高価なCBNインサートでも、なぜ1個あたりのコストを削減できるのか
PCBNインサートは、通常、超硬インサートに比べて切削刃1本あたりのコストがはるかに高くなります。.
その結果、よくある購入時のミスにつながります:
比較すると インサート価格 加工コストの代わりに。.
2つのツールを想像してみてください:
- 工具Aはインサート1個あたりのコストは安いですが、頻繁なインデックス交換が必要です。.
- ツールBは高価ですが、寿命がはるかに長く、サイズもより安定して維持されます。.
安価なインサートの方が、より高価な部品を製造できる可能性がある。.
より有用な計算式は次のとおりです:
1個あたりの工具コスト = 有効刃先コスト ÷ 1つの刃先あたりに生産できる合格品数
しかし、それだけではコストの全容とは言えません。.
真の生産性比較には、以下の点も盛り込むべきです:
- 工具交換によるダウンタイム;;
- オペレーターによる介入;;
- オフセット調整;;
- 寸法検査;;
- 不適合部品;;
- サイクルタイム;;
- 設備稼働率;;
- また、削減または廃止が可能なあらゆる研削作業。.
だからこそ、CBNは以下の観点から評価されるべきである。 プロセスレベル, 、単にインサート価格の水準にとどまらない。.
大量生産される焼入れシャフトの加工において、1シフトあたり数回の工具交換を削減できることは、2つのインサートの価格差よりも大きな価値があるかもしれません。.
1045鋼においてPCBNが最適な選択肢ではない場合
CBNは優れた工具材料ですが、必ずしも最適な工具とは限りません。.
1. 1045鋼は依然として軟らかい
ワークピースが焼鈍、焼ならし、あるいはそれ以外の方法で比較的軟化している場合は、, 超硬合金 通常、これが第一の選択肢となります。.
単にPCBNが高級切削工具材料であるという理由だけでこれを使用することは、通常、経済的に合理的な選択とは言えません。.
これは、市販のPCBNの使用指針と一致しています。例えば、ケナメタル社は、同社の焼入れ鋼用PCBNグレード「KB1610」を軟鋼には使用しないよう明確に定めています。.
2. 設定が不安定である
機械やワークピースに振動が見られる場合は、まず剛性の問題を解決してください。.
高価なインサートを使用しても、以下の原因によるチャタリングは解消されません:
- 過度な張り出し;;
- ワークの固定が不十分;;
- ばらばらの部品;;
- あるいは機械の剛性が不十分である。.
3. カットが著しく中断される
PCBNでも適している可能性はありますが、耐破断性を考慮して、グレードと刃先加工を慎重に選定する必要があります。.
仕上げ加工用のPCBNグレードは、不適切な断続切削用途で使用すると、すぐに欠けが生じる可能性があります。.
4. 加工代が過剰であるか、あるいは変動が大きい
仕上げ加工を目的としたCBN刃先には、予期せぬ大きな被削材のばらつきを無理に吸収させないようにすべきである。.
可能であれば、最終のハード旋削を行う前に、切り込み量を安定させておいてください。.
5. 生産量が極めて少ない
単発の部品や極めて小ロットの案件の場合、たとえPCBNの方が技術的に優れた性能を発揮するとしても、超硬合金やその他の工具材料の方が依然として経済的である可能性があります。.
正しい選択とは、生産要件に対して実用上のコストが最も低いもの――必ずしも理論上の工具寿命が最も長いものとは限らない――である。.
焼入れ済み1045鋼のPCBN旋削におけるトラブルシューティング
CBN研磨材が期待通りの性能を発揮しない場合、すぐにCBNのグレードを変更するのは、多くの場合、間違った最初の対応となります。.
問題:最初の部品から表面仕上げが不良である
確認:
- 送り速度;;
- ノーズ半径;;
- ワイパーの形状;;
- ランアウト;
- 機械の剛性;;
- ワークの固定;;
- および振動。.
問題:最初は仕上がりが良いが、徐々に劣化していく
確認:
- 脇の摩耗;;
- ノッチ摩耗;;
- 工具交換基準;;
- 次元ドリフト;;
- また、インサートの使用期間が長すぎないかどうかも確認してください。.
問題:Edgeチップが突然
確認:
- 中断されたセクション;;
- 加工余量の変動;;
- エッジの面取りまたはホーニング;;
- 送り量および切り込み深さ;;
- 参加条件;;
- ワークピースのスケール;;
- および冷却液の供給。.
問題:工具の寿命が予想よりもはるかに短い
まず、以下を確認してください:
- 実際のワークピースの硬度;;
- 実際の切削速度;;
- PCBNグレード;;
- 連続切削と断続切削;;
- 機械の剛性;;
- また、選択したインサートがその種のハードターニングに適しているかどうか。.
工具寿命が短いという問題がすべて「CBNの品質不良」に起因するとは決めつけないでください。“
多くの場合、実際の原因はインサートとアプリケーションの不整合にあります。.
CBNハードターニングの新規加工設定における実践的な手順
硬化鋼の新たな用途については、以下のアプローチをお勧めします:
- 実際の硬度を確認してください。. 「1045鋼」という情報だけに基づいてインサートを選定しないでください。“
- その切断が連続しているか、断続的であるかを特定してください。.
- 加工余量と素材の均一性を確認してください。.
- 実際の切削条件に合わせて、PCBNのグレードと刃先形状を選択してください。.
- まずは控えめなパラメータから始めてください。.
- 焼入れ鋼の連続旋削を行う場合は、下端付近から開始し、 Vc 120~180 m/min、f 0.10~0.12 mm/rev、ap 0.10~0.30 mm 必要に応じて。.
- 最初の試し切りを行った後、端の部分を確認してください。.
- 表面仕上げと寸法安定性を確認してください。.
- プロセスが安定している場合は、, 切削速度を徐々に上げる.
- 最終的な状態を次のように判断する 合格品1個あたりのコスト, 、単に切削速度だけではない。.
この方法は、通常、最初から過激なパラメータを設定して、その後でエッジの破損を解決しようとするよりも信頼性が高い。.
よくある質問
CBN加工機でAISI 1045鋼を加工することは可能ですか?
はい、特にAISI 1045が焼入れされている場合はそうです。軟鋼または焼ならし処理された1045鋼の場合、通常は炭化物がより経済的な第一の選択肢となります。.
どの程度の硬度の場合、PCBNの使用を検討すべきでしょうか?
一概に定められた移行基準点というものは存在しません。市販のPCBN材は、一般的に約45 HRC以上の焼入れ鋼に対応していますが、従来の硬質部材の旋削加工の多くは、50~60 HRC以上の範囲で行われています。.
CBNは、HRC 58~60の1045鋼を切削できるでしょうか?
はい。当社では、硬化鋼のワークピースを加工する顧客向けアプリケーションが、 HRC 58~60, 、および Vc 120 m/min そして ap 0.08~0.10 mm.
入手可能な顧客の工程記録には、具体的な被削材のグレードが明記されていないため、この例は、AISI 1045に特有の結果を示す証拠としてではなく、硬度および切削条件に関する実際の参考例として捉えるべきである。.
最初はどのくらいの切削速度から始めればよいでしょうか?
焼入れ鋼の連続CBN旋削において、当社の実用的な開始範囲は以下の通りです:
Vc:120~180 m/min
まずは低速から始め、刃先の安定性と表面品質を確認してから、速度を上げていくことをお勧めします。.
どんな餌をおすすめしますか?
焼入れ鋼の連続旋削において、実用的な開始範囲は以下の通りです:
f:0.10~0.12 mm/回転
表面仕上げの要件、インサートの形状、剛性、およびCBNのグレードに応じて調整してください。.
どの切削深さに設定すればよいでしょうか?
通常、最初に推奨するのは以下の通りです:
ap:0.10~0.30 mm
厳しい仕上げ条件や極めて高い硬度のケースでは、より浅い切削深さが適切である場合があります。HRC58~60の条件におけるある顧客の事例では、約 0.08~0.10 mm.
CBNではどのような表面仕上げが可能ですか?
安定したPCBN硬質旋削加工により、サブミクロン級のRa値を実現可能です。.
おおよその具体的な目標として Ra 0.4~0.8 μm 適切な仕上げ条件下では達成可能かもしれませんが、その結果は、送り、先端形状、機械の剛性、工具の摩耗、および被加工物そのものに大きく左右されます。.
加工試験を行わない限り、これを保証値として扱うべきではありません。.
CBNは超硬合金よりも10倍長持ちするのでしょうか?
用途によっては可能ですが、普遍的な「10倍」というルールは存在しません。.
工具寿命の比較は、硬度、切削条件、生産要件、および破損基準が同一の条件下で行う必要があります。.
最も有用な測定値は エッジあたりの許容部品数および完成品1個あたりのコスト.
CBNは乾燥した状態で使用すべきでしょうか?
乾式硬削り加工は一般的ですが、絶対的なルールというわけではありません。.
適切な選択は、PCBNのグレード、切削条件、連続加工か断続加工か、および冷却液の安定性によって異なります。.
CBNハードターニングは研削に取って代わることができるか?
適切な用途であれば、そうです。.
ただし、その決定にあたっては、表面粗さだけではなく、寸法公差、形状、表面の完全性、および機能要件も考慮に入れるべきである。.
結論
焼入れ済みのAISI 1045を機械加工する上で最も重要な点は、次のことではありません:
“「CBNで1045鋼を切削できますか?」”
可能です。.
むしろこう問うべきでしょう:
“「この硬度、この加工条件、そしてこの生産要件において、PCBNは最も安定しており、経済的な選択肢と言えるでしょうか?」”
比較的軟らかい1045鋼の場合、通常は炭化物が理にかなった解決策となります。.
硬度が上昇するにつれて、 難削 この分野において、PCBNはその耐摩耗性、寸法安定性、および優れた表面仕上げを維持できる点から、ますます注目を集めています。.
焼入れ鋼の連続旋削において、当社の実用的な開始範囲は以下の通りです:
切削速度:120~180 m/min
送り量:0.10~0.12 mm/回転
切削深さ:0.10~0.30 mm
しかし、これらはあくまで初期値であり、決まったルールというわけではありません。.
まずは慎重に作業を開始してください。刃先を確認し、表面仕上げを確認し、寸法安定性を確認してください。その後、切削速度を徐々に上げていきます。.
また、PCBNと超硬を比較する際は、インサートの価格だけを比較してはいけません。.
比較:
工具寿命、機械の停止時間、表面仕上げの均一性、作業者の介入、および合格品1個あたりのコスト。.
そこでこそ、PCBNによる硬質旋削の真価が明らかになります。.
ご用途に合わせたCBNパラメータの選定でお困りではありませんか?
焼入れ済みの1045、C45、S45C、軸受鋼、工具鋼、またはその他の焼入れ済み鉄系材料を加工する場合は、以下の情報を提供していただけると大変助かります:
材料の材質、硬度、連続切削か断続切削か、ワークの直径、加工余量、要求される表面仕上げ、および現在の切削パラメータ。.
これらの詳細情報があれば、材料名だけに基づいて選ぶ場合よりも、はるかに正確にCBNのグレードや初期パラメータを選択することができます。.