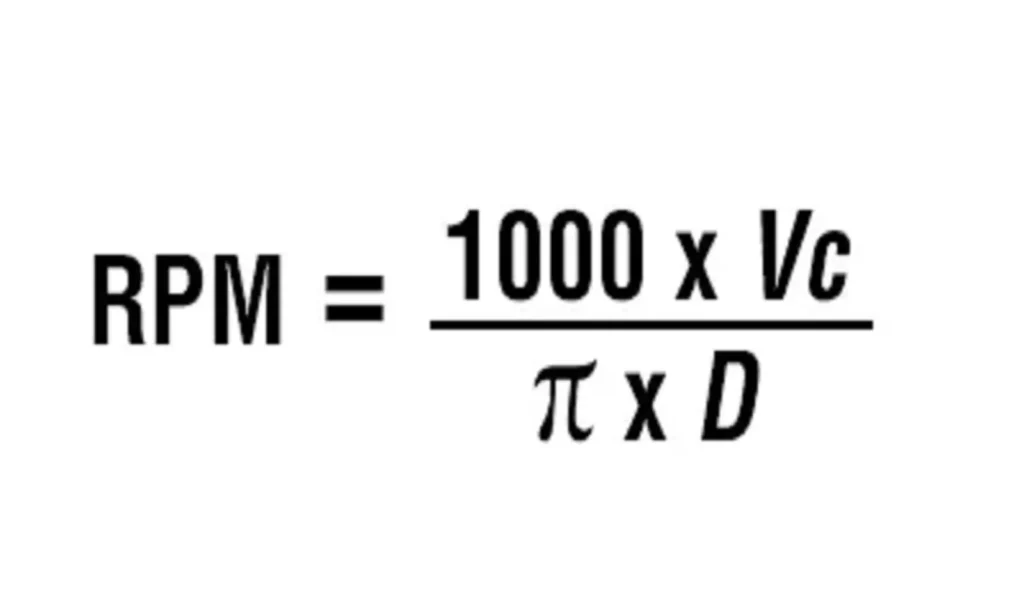Insertos CBN para acero 1045 templado: acabado superficial, vida útil de la herramienta y parámetros de corte
¿Se puede mecanizar el acero AISI 1045 con Insertos CBN?
Sí, pero que CBN sea la opción adecuada depende mucho más de la dureza y estado de la pieza de trabajo que en el nombre del material en sí.
Para el acero 1045 recocido, normalizado o relativamente blando, el carburo suele ser la opción más económica. Una vez que el acero 1045 ha sido endurecido por inducción, con llama o sometido a cualquier otro tratamiento térmico que lo sitúe en el rango de torneado duro, el PCBN puede convertirse en una opción mucho mejor, especialmente cuando el objetivo es lograr dimensiones estables, un acabado superficial fino y una mayor vida útil de la herramienta.
Esta es la primera regla que hay que recordar:
No elijas el CBN simplemente porque el material sea acero 1045. Verifica primero la dureza.
En este artículo utilizamos el término “inserto de CBN” porque es el término común en el taller. Más precisamente, la mayoría de los insertos de CBN que se utilizan para el torneado de materiales duros son PCBN: nitruro de boro cúbico policristalino herramientas de corte.
¿Se puede usar CBN en acero AISI 1045?
El AISI 1045 es un acero de contenido medio en carbono que se utiliza ampliamente para la fabricación de ejes, pasadores, engranajes, manguitos y otros componentes de maquinaria.
Los aceros C45, S45C y el acero chino 45 suelen equipararse con el AISI 1045 en la práctica industrial, aunque no deben considerarse automáticamente como químicamente idénticos según todas las normas de materiales.
Sin embargo, a la hora de seleccionar una herramienta de corte, la cuestión más importante no suele ser si la pieza se denomina acero AISI 1045, C45 o 45.
Es:
¿En qué estado se encuentra el acero en este momento?
Un mismo grado nominal de acero puede mecanizarse en un estado relativamente blando o después de haber sido endurecido hasta alcanzar valores muy superiores a 50 HRC. La herramienta de corte adecuada puede ser completamente diferente.
Un punto de partida práctico es:
| Estado de la pieza de trabajo | Enfoque típico en materia de herramientas |
|---|---|
| 1045 recocido o normalizado | El carburo suele ser la primera opción |
| 1045 moderadamente templado | Compara el carburo y el PCBN en función de la dureza, la tolerancia y el volumen de producción |
| Aproximadamente 45 HRC o más | El PCBN se vuelve cada vez más atractivo |
| Acabado de 50–60+ HRC | El PCBN suele ser una excelente opción |
| Corte severo e interrumpido | El tipo de PCBN y la preparación del filo deben seleccionarse con cuidado |
Los grados comerciales de PCBN suelen diseñarse específicamente para aceros endurecidos. Por ejemplo, Kennametal posiciona su grado de PCBN KB1610, de bajo contenido de CBN, para el acabado de precisión de aceros endurecidos con una dureza superior a 45 HRC y desaconseja explícitamente el uso de ese grado en acero blando.
Sandvik utiliza una definición amplia y más conservadora del torneado de piezas duras, y lo describe como el torneado de aceros endurecidos en torno a 55 HRC y más, normalmente en operaciones de acabado o semiacabado.
Por lo tanto, el punto exacto de transición depende de la aplicación, pero el principio es claro:
A medida que el 1045 se vuelve más difícil de trabajar, los argumentos a favor del PCBN se hacen más sólidos.
¿Por qué el PCBN funciona bien en acero 1045 endurecido?
El torneado duro somete al filo de corte a una carga mecánica y térmica extrema.
El PCBN es adecuado para este entorno porque combina una dureza muy alta con una gran resistencia al desgaste y la capacidad de mantener el rendimiento de corte a temperaturas elevadas.
Esto permite que el PCBN mantenga su geometría de vanguardia en situaciones en las que el desgaste del carburo puede acelerarse rápidamente.
En el caso del mecanizado de producción, eso puede significar:
- dimensiones más estables;
- un acabado superficial más uniforme;
- menos insertar cambios;
- corrección de desplazamiento menor;
- y, en las aplicaciones adecuadas, un menor costo por pieza terminada.
Sin embargo, no todos los grados de PCBN son iguales.
Algunos grados están optimizados principalmente para ofrecer resistencia al desgaste y un acabado continuo a alta velocidad. Otros están diseñados con mayor resistencia a la fractura para el corte intermitente.
Sumitomo, por ejemplo, clasifica sus grados de CBN de acero endurecido según la aplicación. Su grado BNC2105 está orientado al acabado de alta velocidad; el BNC2115, al mecanizado de alta precisión y a una rugosidad superficial estable; mientras que el BNC2135 está diseñado para ofrecer una mayor resistencia a la fractura en el torneado por intermitencia.
Por lo tanto, elegir una plaquita de CBN no es simplemente cuestión de elegir “la plaquita más dura”.”
Se trata de encontrar un equilibrio resistencia al desgaste, tenacidad, preparación del filo y tipo de corte.
¿Qué acabado superficial puede lograr el CBN en acero 1045 endurecido?
Esta es una de las preguntas más comunes en el torneado duro.
En una configuración de acabado estable, Con el PCBN se puede alcanzar un Ra submicrónico.
Como referencia práctica para el taller, Ra 0,4–0,8 μm puede ser un rango objetivo razonable para muchas aplicaciones optimizadas de torneado de materiales duros. Este valor no está garantizado para todas las máquinas ni para todas las piezas.
El acabado real de la superficie depende de mucho más que del material del inserto.
Las investigaciones sobre el torneado duro con PCBN en otros aceros endurecidos han demostrado una rugosidad superficial muy inferior a Ra 1 μm, incluyendo resultados reportados de tan solo aproximadamente Ra 0,25 μm en condiciones adecuadas.
Por lo tanto, la pregunta importante no es:
“¿Puede el CBN producir Ra 0,4?”
Una mejor pregunta sería:
“¿Puede mi sistema de mecanizado completo mantener el valor de Ra requerido de manera constante durante toda la vida útil de la herramienta?”
Hay cuatro factores que son especialmente importantes.
1. Velocidad de avance
El avance es una de las primeras variables que hay que analizar cuando la rugosidad de la superficie es demasiado alta.
A medida que aumenta el avance, las marcas geométricas de avance en la superficie torneada suelen volverse más pronunciadas. Varios estudios sobre torneado duro identifican el avance como uno de los factores importantes que afectan la rugosidad de la superficie.
Por eso, cambiar el grado del CBN no siempre es la primera medida adecuada ante un acabado deficiente.
A veces, el verdadero problema es simplemente una velocidad de avance inadecuada.
2. Radio de la punta y geometría del limpiaparabrisas
La geometría de la herramienta también tiene un efecto importante en la superficie generada.
Un radio de punta adecuado puede mejorar el acabado, mientras que una geometría de la fresa correctamente aplicada puede permitir un mejor acabado superficial a una velocidad de avance productiva.
Las investigaciones sobre las plaquitas de limpieza de PCBN en acero endurecido han demostrado una mejora significativa en la rugosidad de la superficie en comparación con la geometría convencional en las condiciones de prueba.
Pero un radio de la punta más grande no significa automáticamente que sea mejor.
Aumentar el radio efectivo puede incrementar la fuerza de corte radial. En una pieza de trabajo delgada o en una máquina inestable, esto puede provocar vibraciones y, de hecho, empeorar el acabado.
3. Rigidez de la máquina y de la pieza de trabajo
El CBN no puede compensar una configuración inestable.
Entre los problemas más comunes se encuentran:
- saliente excesivo de la pieza de trabajo;
- sujeción insuficiente;
- baja rigidez del portaherramientas;
- estado del eje o del cojinete;
- desviación excesiva;
- y una configuración inestable de la barra de perforación.
Cuanto más se acerca el requisito de acabado superficial a un valor de Ra de 0,4 μm o menos, mayor importancia adquiere el sistema completo formado por la máquina, la pieza y la herramienta.
4. Desgaste de las herramientas
A Inserto de PCBN puede seguir cortando físicamente mucho tiempo después de haber dejado de producir piezas aceptables.
El desgaste en los flancos, el desgaste por muescas o las microfisuras pueden alterar la geometría efectiva de corte y aumentar gradualmente la rugosidad de la superficie o la desviación dimensional.
En el torneado duro de acabado, esto significa que la vida útil de la herramienta suele definirse como:
El punto en el que la herramienta ya no puede mantener la dimensión o el acabado superficial requeridos.
—no solo el momento en que el filo finalmente se rompe.
¿Cuánto más dura el CBN que el carburo?
Los clientes suelen preguntar si el CBN dura 5 veces, 10 veces o incluso 20 veces más que el carburo.
No existe un multiplicador universal.
En una aplicación adecuada de torneado duro, el PCBN puede ofrecer un aumento muy significativo en la vida útil de la herramienta en comparación con el carburo. En otra aplicación, la diferencia puede ser mucho menor.
El resultado depende de:
- dureza de la pieza de trabajo;
- microestructura;
- velocidad de corte;
- feed;
- profundidad de corte;
- corte continuo o intermitente;
- Grado de PCBN;
- Contenido de CBN;
- preparación del borde;
- estrategia de refrigeración;
- estabilidad de la máquina;
- y el criterio de vida útil de la herramienta.
El PCBN ha demostrado un excelente rendimiento en cuanto a la vida útil de la herramienta en el torneado de acero endurecido, y estudios comparativos han revelado que el PCBN ofrece la vida útil más prolongada entre los materiales de corte evaluados en ciertas condiciones de torneado de materiales duros.
Pero una afirmación como:
“El CBN siempre dura entre 10 y 20 veces más que el carburo”
es demasiado general, a menos que también se indiquen las condiciones de mecanizado.
Una comparación útil debería verse así:
| Artículo | Carburo | PCBN |
|---|---|---|
| Piezas por filo de corte | Resultado real medido | Resultado real medido |
| Velocidad de corte | Grabado | Grabado |
| Tiempo de ciclo | Grabado | Grabado |
| Acabado superficial promedio | Grabado | Grabado |
| Correcciones dimensionales | Grabado | Grabado |
| Cambios de herramienta por turno | Grabado | Grabado |
| Costo del molde por pieza terminada | Calculado | Calculado |
Si el carburo produce 30 piezas aceptables y el PCBN produce 300 en condiciones de producción comparables, entonces tiene sentido afirmar que el PCBN ofreció aproximadamente 10 veces más vida útil de la herramienta.
Sin esos datos de la aplicación, no es más que una cifra de marketing.
Parámetros iniciales recomendados para el torneado continuo con CBN de acero endurecido
Con base en nuestra experiencia práctica en aplicaciones, el siguiente rango resulta útil ventana de inicio para el torneado continuo de acero endurecido con CBN/PCBN:
| Parámetro de corte | Rango inicial recomendado |
|---|---|
| Velocidad de corte, Vc | 120–180 m/min |
| Alimento, f | 0,10–0,12 mm/rev |
| Profundidad de corte, ap | 0,10–0,30 mm |
| Aplicación | Torneado continuo de acero endurecido |
Estas cifras deben interpretarse como parámetros iniciales, no configuraciones fijas universales.
Por lo general, recomendamos lo siguiente:
Comienza por el extremo inferior del rango de parámetros. Verifica primero la estabilidad del filo, el acabado de la superficie y la consistencia dimensional. Si todo está estable, aumenta la velocidad de corte paso a paso.
Este enfoque resulta especialmente útil cuando el cliente prueba el PCBN por primera vez o cuando aún no se conocen del todo las condiciones reales del tratamiento térmico y la estabilidad del mecanizado.
La velocidad final adecuada también depende del tipo específico de CBN. Los datos actuales de aplicación de Kennametal, por ejemplo, indican diferentes rangos de velocidad según el tipo de PCBN y la dureza del material. Para materiales endurecidos en el rango de 55 a 60 HRC, los rangos publicados para dos tipos difieren significativamente, lo que ilustra por qué siempre se deben tomar en cuenta las recomendaciones específicas para cada tipo.
Ejemplo real de un cliente: torneado con PCBN a HRC 58–60
A continuación se presenta una situación real de mecanizado de un cliente en el campo:
| Artículo | Condición del cliente |
|---|---|
| Dureza de la pieza de trabajo | HRC 58–60 |
| Velocidad de corte | 120 m/min |
| Profundidad de corte | 0,08–0,10 mm |
| Diámetro de la pieza de trabajo | 100 mm |
| Longitud de la pieza de trabajo | 40 mm |
| Velocidad del husillo | 380 rpm |
Este es un ejemplo útil de un método de acabado conservador en una pieza de alta dureza.
El cliente está ejecutándose en el el extremo inferior de nuestro rango habitual de velocidades de corte de 120 a 180 m/min y utilizando una profundidad de corte relativamente pequeña.
Esa suele ser una estrategia sensata cuando:
- la pieza de trabajo tiene una dureza cercana a los 60 HRC;
- el acabado de la superficie es importante;
- la estabilidad del filo es más importante que la tasa máxima de arranque de metal;
- o la aplicación aún se está optimizando.
Observa también que la profundidad real de corte, 0,08–0,10 mm, es ligeramente más delgado que nuestra recomendación inicial general de 0,10 a 0,30 mm.
Eso no es una contradicción.
Los rangos recomendados son puntos de partida. Las condiciones reales de torneado duro deben ajustarse de acuerdo con la pieza, la dureza, el margen de tolérance, el acabado requerido y el estado de la máquina.
La velocidad de avance para este trabajo del cliente no se incluyó en el registro de proceso disponible, por lo que no la calculamos ni la agregamos aquí.
Esto es importante al reportar casos de mecanizado: los datos reales deben seguir siendo datos reales.
El corte continuo y el corte interrumpido son aplicaciones diferentes
Un corte de acabado de diámetro exterior liso y un eje con ranura de chaveta pueden tener la misma dureza, pero el filo se ve sometido a dos condiciones muy diferentes.
Torneado continuo
Para lograr un corte continuo y estable, las prioridades suelen ser:
- resistencia al desgaste;
- estabilidad dimensional;
- acabado de la superficie;
- y un desgaste predecible en los costados.
Por lo tanto, un grado de PCBN de alta resistencia al desgaste puede ser una excelente opción.
Giro interrumpido
Cuando el filo entra y sale repetidamente de la pieza de trabajo —por ejemplo, en:
- ranuras de chaveta;
- agujeros transversales;
- splines;
- ranuras de lubricación;
- u otras superficies irregulares—
el inserto está expuesto a impactos repetidos.
La resistencia a las fracturas cobra mucha más importancia.
Es por eso que los fabricantes de PCBN ofrecen grados más resistentes diseñados específicamente para el mecanizado con corte interrumpido de acero endurecido. El sistema actual de selección de grados de Sumitomo, por ejemplo, distingue entre los grados de acabado de alta velocidad y los grados con mayor resistencia a la fractura, destinados al torneado con corte interrumpido.
La lección es sencilla:
No utilices un grado de CBN destinado al acabado para un corte interrumpido severo simplemente porque ambas piezas tengan el mismo grado de dureza HRC.
¿Deberías usar insertos con alto o bajo contenido de CBN?
El contenido de CBN es otro factor que los clientes a veces simplifican en exceso.
Un mayor CBN no significa automáticamente un mejor rendimiento en todas las aplicaciones de acero endurecido.
Para el acabado fino y continuo de aceros endurecidos, se utilizan ampliamente los grados de PCBN con bajo contenido de CBN y aglutinante cerámico, ya que ofrecen una combinación eficaz de resistencia al desgaste y capacidad de acabado superficial.
Para aplicaciones que requieran mayor resistencia a la rotura o mayor dureza, puede ser necesario utilizar una composición de PCBN diferente y una preparación del filo distinta.
Para elegir la opción correcta, se debe tener en cuenta lo siguiente:
- dureza de la pieza de trabajo;
- corte continuo o interrumpido;
- requisito de acabado superficial;
- sobredimensión de mecanizado;
- velocidad de corte;
- resistencia requerida de los bordes;
- y un modo de falla aceptable.
En otras palabras, El porcentaje de CBN es solo una parte de la selección de calidades.
La preparación de los bordes es más importante de lo que muchos usuarios creen
El filo de corte de PCBN casi nunca se elige basándose únicamente en el tipo de sustrato.
La geometría del bisel y del pulido puede influir considerablemente en la resistencia del filo.
Un filo más afilado puede reducir las fuerzas de corte y facilitar el acabado fino, pero también puede ser más propenso a astillarse.
Un filo más resistente, ya sea biselado o pulido, mejora la seguridad bajo cargas más elevadas o en caso de interrupción, pero puede aumentar las fuerzas de corte.
Esto es particularmente importante en los siguientes casos:
- ranuras de chaveta;
- agujeros;
- existencias desiguales;
- incrustación endurecida;
- o para variar la profundidad de corte.
Si un inserto CBN se astilla prematuramente, cambiar el sustrato no siempre es la primera solución.
Las primeras preguntas deberían incluir:
¿La preparación del borde es adecuada para el corte?
y:
¿Se está sobrecargando el filo al introducir la herramienta?
¿Se debe utilizar el CBN en seco o con líquido refrigerante?
No existe una regla universal que diga que el PCBN deba funcionar siempre en seco.
El torneado en seco es muy común porque el CBN puede soportar altas temperaturas de corte, y prescindir del refrigerante puede simplificar el proceso.
Sandvik menciona la posibilidad de prescindir del líquido de refrigeración como una de las ventajas del torneado de piezas duras.
Sin embargo, la estrategia de enfriamiento adecuada sigue dependiendo de:
- el grado de PCBN;
- corte continuo frente a corte intermitente;
- requisitos dimensionales de las piezas;
- parámetros de corte;
- y la uniformidad con la que el líquido refrigerante llega a la zona de corte.
La principal preocupación en el torneado duro con interrupciones es el ciclo térmico. El calentamiento y enfriamiento repetidos pueden aumentar el choque térmico en el filo de corte.
Por lo tanto, una condición de enfriamiento irregular puede ser peor que un proceso deliberadamente seco.
La regla práctica es:
Elige una estrategia de mecanizado controlada y valídala. No permitas que el suministro de refrigerante se vuelva intermitente o impredecible en el filo de corte.
¿Puede el torneado duro con CBN sustituir al rectificado?
En algunas aplicaciones, sí.
Una de las principales razones por las que los fabricantes utilizan el torneado duro con PCBN es que, en ocasiones, un componente endurecido puede mecanizarse directamente hasta alcanzar sus requisitos dimensionales y de superficie finales o casi finales.
El torneado duro puede ofrecer:
- rutas de proceso más cortas;
- menos configuraciones;
- mayor flexibilidad;
- un mecanizado más sencillo de geometrías complejas;
- y una menor dependencia de la molienda.
Sandvik menciona la reducción del tiempo de producción, la flexibilidad y la alta calidad de los componentes como algunas de las razones para utilizar el torneado de piezas duras.
Los estudios académicos también han analizado el torneado duro como alternativa al rectificado, y se ha demostrado que se puede lograr una rugosidad superficial muy baja en condiciones adecuadas de mecanizado con PCBN.
Sin embargo, es importante no afirmar que el torneado con CBN pueda sustituir al rectificado en todas las aplicaciones.
Que se pueda eliminar el rebanado depende de más factores que solo el Ra.
También debes tener en cuenta lo siguiente:
- redondez;
- cilindricidad;
- tolerancia dimensional;
- integridad de la superficie;
- tensión residual;
- efectos térmicos del subsuelo;
- y el requisito funcional del componente.
Por lo tanto, la afirmación técnicamente correcta es:
El torneado duro con PCBN puede sustituir o reducir el rectificado en aplicaciones adecuadas.
¿Por qué un inserto de CBN costoso puede, aun así, reducir el costo por pieza?
Las plaquitas de PCBN suelen costar mucho más por filo de corte que las de carburo.
Esto lleva a un error común al comprar:
comparando insertar precio en lugar del costo de mecanizado.
Imagina dos herramientas:
- La herramienta A cuesta menos por inserto, pero requiere un reindexado frecuente.
- La herramienta B cuesta más, pero dura mucho más y mantiene el tamaño de manera más constante.
El inserto más barato puede dar lugar al componente más caro.
Un cálculo más útil es:
Costo de la herramienta por pieza = costo del filo de corte útil ÷ número de piezas aceptables producidas por filo
Pero ni siquiera eso representa el costo total.
Una comparación real de la producción también debería incluir:
- tiempo de inactividad por cambio de herramienta;
- intervención del operador;
- ajuste de desplazamiento;
- inspección dimensional;
- componentes rechazados;
- tiempo de ciclo;
- utilización de la maquinaria;
- y cualquier operación de esmerilado que se pueda reducir o eliminar.
Por eso se debería evaluar a CBN en el nivel de proceso, y no solo en cuanto al precio de la inserción.
En el caso de una aplicación de ejes endurecidos de gran volumen, ahorrar varios cambios de herramienta por turno puede ser más valioso que la diferencia de precio entre dos insertos.
Cuándo el PCBN NO es la mejor opción para el acero 1045
El CBN es un excelente material para herramientas, pero no siempre es la herramienta adecuada.
1. El acero 1045 sigue siendo blando
Si la pieza está recocida, normalizada o es relativamente blanda por cualquier otro motivo, carburo suele ser la primera opción.
Utilizar PCBN simplemente porque es un material de primera calidad para herramientas de corte no suele tener sentido desde el punto de vista económico.
Esto concuerda con las recomendaciones de uso comercial del PCBN. Kennametal, por ejemplo, indica específicamente que no se debe aplicar su grado de PCBN KB1610 de acero endurecido sobre acero blando.
2. La configuración es inestable
Si la máquina o la pieza de trabajo están vibrando, resuelve primero el problema de rigidez.
Un inserto más caro no eliminará las vibraciones causadas por:
- saliente excesivo;
- sujeción deficiente de la pieza;
- componentes sueltos;
- o una rigidez insuficiente de la máquina.
3. El corte se interrumpe de manera grave
Es posible que el PCBN siga siendo adecuado, pero el tipo de material y la preparación del filo deben seleccionarse específicamente para garantizar la resistencia a la fractura.
Un grado de PCBN para acabado fino puede astillarse rápidamente si se utiliza de manera incorrecta en una aplicación con corte interrumpido.
4. El margen de mecanizado es excesivo o muy variable
Un filo de CBN destinado al acabado no debe verse obligado a absorber variaciones inesperadas en el material a trabajar.
Siempre que sea posible, estabilice el margen antes de la pasada final de torneado duro.
5. El volumen de producción es muy bajo
En el caso de una pieza única o un trabajo de muy bajo volumen, el carburo u otro material para herramientas puede seguir siendo más económico, aunque el PCBN ofrezca técnicamente un mejor rendimiento.
La opción correcta es aquella que presenta el menor costo práctico para los requisitos de producción, no necesariamente la que tiene la vida útil teórica más larga.
Solución de problemas en el torneado con PCBN de acero 1045 endurecido
Cuando una aplicación de CBN no funciona como se esperaba, cambiar inmediatamente el grado de CBN suele ser un primer paso equivocado.
Problema: El acabado superficial es deficiente desde la primera pieza
Verifica:
- velocidad de avance;
- radio de la punta;
- geometría del limpiaparabrisas;
- desviación;
- rigidez de la máquina;
- sujeción de la pieza de trabajo;
- y la vibración.
Problema: El acabado es bueno al principio, pero se deteriora gradualmente
Verifica:
- desgaste en los costados;
- desgaste por muescas;
- criterio de cambio de herramienta;
- desviación dimensional;
- y si el inserto se está usando por demasiado tiempo.
Problema: Los chips de los bordes de repente
Verifica:
- secciones interrumpidas;
- variación del margen de mecanizado;
- biselar o pulir el filo;
- avance y profundidad de corte;
- condiciones de ingreso;
- escala de la pieza de trabajo;
- y el suministro de refrigerante.
Problema: La vida útil de la herramienta es mucho más corta de lo esperado
Primero, confirma lo siguiente:
- dureza real de la pieza de trabajo;
- velocidad real de corte;
- Grado de PCBN;
- corte continuo frente a corte intermitente;
- rigidez de la máquina;
- y si la plaquita seleccionada está diseñada para ese tipo de torneado duro.
No des por sentado que todos los problemas de vida útil corta de las herramientas se deben a una “mala calidad del CBN”.”
A menudo, la causa real es una incompatibilidad entre el inserto y la aplicación.
Un proceso práctico para configurar un nuevo trabajo de torneado duro con CBN
Para una nueva aplicación de acero endurecido, recomendamos el siguiente enfoque:
- Verifica la dureza real. No elijas el inserto basándote únicamente en el “acero 1045”.”
- Determina si el corte es continuo o interrumpido.
- Verifica el margen de mecanizado y la uniformidad del material.
- Elige un tipo de PCBN y una preparación del filo adecuados para las condiciones reales de corte.
- Empieza con parámetros conservadores.
- Para el torneado continuo de acero endurecido, comience por el extremo inferior de Vc 120–180 m/min, f 0,10–0,12 mm/rev y ap 0,10–0,30 mm cuando corresponda.
- Revisa el borde después de los primeros cortes de prueba.
- Verifica el acabado superficial y la estabilidad dimensional.
- Si el proceso es estable, aumenta la velocidad de corte gradualmente.
- Evalúa el estado final mediante costo por pieza aceptable, y no solo la velocidad de corte.
Este método suele ser más confiable que comenzar con parámetros agresivos e intentar resolver los fallos en los bordes posteriormente.
Preguntas frecuentes
¿La máquina CBN puede mecanizar acero AISI 1045?
Sí, sobre todo cuando el acero AISI 1045 ha sido templado. En el caso del acero 1045 blando o normalizado, el carburo suele ser la primera opción más económica.
¿A partir de qué grado de dureza debería considerar el PCBN?
No existe un punto de transición único y obligatorio. Los grados comerciales de PCBN suelen estar disponibles para aceros endurecidos con una dureza superior a aproximadamente 45 HRC, mientras que muchas aplicaciones convencionales de torneado de piezas duras se encuentran en el rango de 50 a 60+ HRC.
¿Puede CBN tornear acero 1045 con una dureza HRC de 58 a 60?
Sí. Tenemos un cliente que está procesando una pieza de acero endurecido a HRC 58–60, con Vc 120 m/min y ap 0,08–0,10 mm.
En el registro de proceso del cliente disponible no se identifica el grado específico de la pieza de trabajo, por lo que este ejemplo debe considerarse como una referencia real de la dureza y las condiciones de corte, y no como una prueba de un resultado específico para el AISI 1045.
¿Con qué velocidad de corte debo empezar?
Para el torneado continuo con CBN de acero templado, nuestro rango inicial recomendado es:
Vc: 120–180 m/min
Recomendamos comenzar con la velocidad más baja y aumentarla después de comprobar la estabilidad del filo y la calidad de la superficie.
¿Qué alimento me recomiendas?
Para el torneado continuo de acero endurecido, un rango inicial práctico es:
f: 0,10–0,12 mm/rev
Ajústelo de acuerdo con los requisitos de acabado de la superficie, la geometría de la plaquita, la rigidez y el tipo de CBN.
¿Qué profundidad de corte debo usar?
Nuestra recomendación inicial habitual es:
ap: 0,10–0,30 mm
En condiciones de acabado exigentes o en caso de dureza muy alta, puede ser conveniente utilizar una profundidad menor. Una aplicación de un cliente con un HRC de 58 a 60 funciona a aproximadamente 0,08–0,10 mm.
¿Qué acabado superficial puede lograr el CBN?
Es posible alcanzar un Ra submicrónico con un proceso estable de torneado duro con PCBN.
Un objetivo práctico de aproximadamente Ra 0,4–0,8 μm puede lograrse en condiciones de acabado adecuadas, pero el resultado depende en gran medida del avance, la geometría de la punta, la rigidez de la máquina, el desgaste de la herramienta y la propia pieza de trabajo.
No debe considerarse un valor garantizado sin una prueba de mecanizado.
¿El CBN dura 10 veces más que el carburo?
En algunas aplicaciones sí puede ser así, pero no existe una regla universal de 10×.
La vida útil de la herramienta debe compararse tomando en cuenta la misma dureza, las mismas condiciones de corte, los mismos requisitos de producción y el mismo criterio de falla.
La medida más útil es número de piezas aceptables por borde y costo por pieza terminada.
¿Se debe usar el CBN en seco?
El torneado en seco es común, pero no es una regla absoluta.
La elección correcta depende del tipo de PCBN, las condiciones de corte, si el mecanizado es continuo o interrumpido y la estabilidad del líquido de refrigeración.
¿Puede el torneado duro con CBN sustituir al rectificado?
En las aplicaciones adecuadas, sí.
Sin embargo, la decisión debe tomar en cuenta la tolerancia dimensional, la geometría, la integridad de la superficie y los requisitos funcionales, y no solo la rugosidad de la superficie.
Conclusión
La pregunta más importante al mecanizar acero AISI 1045 endurecido no es:
“¿El CBN puede cortar acero 1045?”
Sí, puede.
La pregunta más adecuada es:
“Con esta dureza, estas condiciones de mecanizado y estos requisitos de producción, ¿es el PCBN la opción más estable y económica?”
Para el acero 1045, que es relativamente blando, el carburo suele ser la solución más lógica.
A medida que aumenta la dureza hasta llegar a la de difícil torneado En este rango, el PCBN se vuelve cada vez más atractivo gracias a su resistencia al desgaste, su estabilidad dimensional y su capacidad para mantener un acabado superficial fino.
Para el torneado continuo de acero endurecido, nuestro rango inicial práctico es:
Velocidad de corte: 120–180 m/min
Avance: 0,10–0,12 mm/rev
Profundidad de corte: 0,10–0,30 mm
Pero estos son valores iniciales, no reglas fijas.
Empieza con precaución. Revisa el filo de corte. Revisa el acabado de la superficie. Verifica la estabilidad dimensional. Luego, aumenta la velocidad de corte de manera gradual.
Y al comparar el PCBN con el carburo, no te limites a comparar solo el precio de las plaquitas.
Compara:
vida útil de la herramienta, tiempo de inactividad de la máquina, uniformidad de la superficie, intervención del operador y costo por pieza aceptable.
Ahí es donde se hace evidente el verdadero valor del torneado duro con PCBN.
¿Necesitas ayuda para seleccionar los parámetros de CBN para tu aplicación?
Si está mecanizando acero 1045 endurecido, C45, S45C, acero para rodamientos, acero para herramientas u otro material ferroso endurecido, la información más útil que debe proporcionar es:
tipo de material, dureza, corte continuo o intermitente, diámetro de la pieza, margen de mecanizado, acabado superficial requerido y parámetros de corte actuales.
Con esos detalles, el grado CBN y los parámetros iniciales se pueden seleccionar con mucha mayor precisión que si solo se tomara en cuenta el nombre del material.