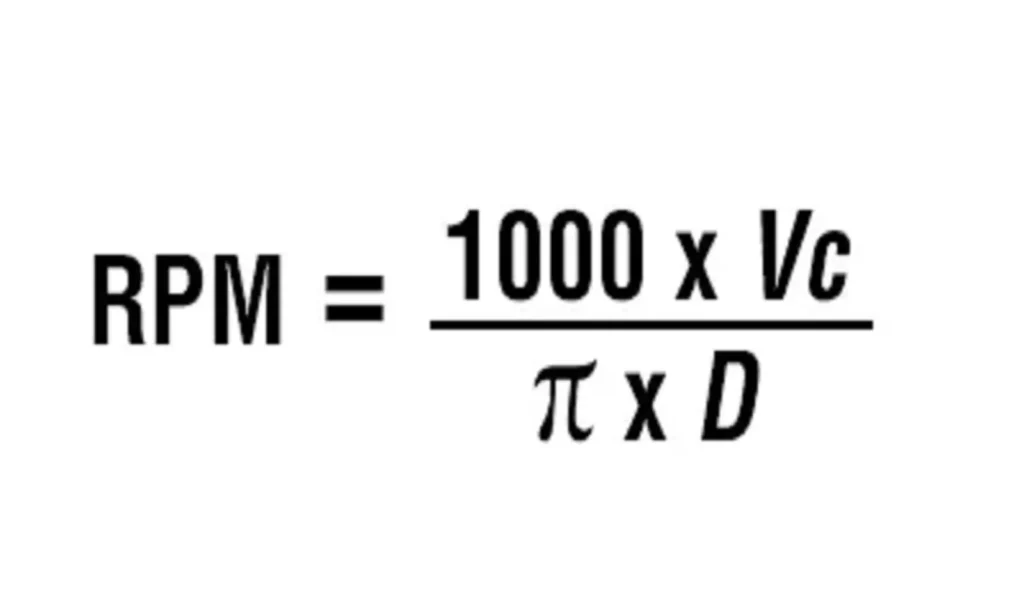Inserts CBN pour l'acier 1045 trempé : finition de surface, durée de vie de l'outil et paramètres de coupe
Est-il possible d'usiner de l'acier AISI 1045 avec Plaquettes CBN?
Oui, mais le fait que CBN soit le bon choix dépend bien davantage de la dureté et état de la pièce à usiner plutôt que sur le nom du matériau lui-même.
Pour l'acier 1045 recuit, normalisé ou relativement tendre, le carbure constitue généralement le choix le plus économique. Une fois que l'acier 1045 a été trempé par induction, à la flamme ou soumis à tout autre traitement thermique le plaçant dans la plage de tournage à dureté élevée, le PCBN peut s'avérer une bien meilleure option, en particulier lorsque l'objectif est d'obtenir des dimensions stables, un état de surface fin et une durée de vie de l'outil plus longue.
Voici la première règle à retenir :
Ne choisissez pas le CBN simplement parce que le matériau est de l'acier 1045. Vérifiez d'abord sa dureté.
Dans cet article, nous utilisons le terme “ plaquette CBN ”, car il s'agit du terme couramment employé en atelier. Plus précisément, la plupart des plaquettes CBN utilisées pour le tournage de matériaux durs sont PCBN — nitrure de bore cubique polycristallin outils de coupe.
Peut-on utiliser le CBN sur de l'acier AISI 1045 ?
L'AISI 1045 est un acier à teneur moyenne en carbone largement utilisé pour la fabrication d'arbres, d'essieux, de goupilles, d'engrenages, de manchons et d'autres composants mécaniques.
Dans la pratique industrielle, les aciers C45, S45C et 45 chinois sont souvent assimilés à l'AISI 1045, bien qu'ils ne doivent pas être automatiquement considérés comme chimiquement identiques au regard de toutes les normes relatives aux matériaux.
Pour le choix des outils de coupe, cependant, la question la plus importante n'est souvent pas de savoir si la pièce est désignée sous le nom d'acier AISI 1045, C45 ou 45.
C'est :
Dans quel état se trouve l'acier actuellement ?
Une même nuance d'acier peut être usinée à l'état relativement tendre ou après durcissement à une dureté bien supérieure à 50 HRC. L'outil de coupe approprié peut être totalement différent.
Un point de départ concret serait :
| État de la pièce | Approche type en matière d'outillage |
|---|---|
| Acier 1045 recuit ou normalisé | Le carbure est généralement le matériau de prédilection |
| Acier 1045 modérément trempé | Comparez le carbure et le PCBN en fonction de leur dureté, de leurs tolérances et de leur volume de production |
| Environ 45 HRC et plus | Le PCBN suscite un intérêt croissant |
| Finition HRC 50–60+ | Le PCBN est souvent un excellent choix |
| Coupe interrompue importante | Le choix de la nuance de PCBN et de la préparation des arêtes doit être effectué avec soin |
Les nuances de PCBN disponibles dans le commerce sont généralement conçues spécifiquement pour les aciers trempés. Par exemple, Kennametal positionne sa nuance de PCBN KB1610, à faible teneur en CBN, pour la finition de précision des aciers trempés d'une dureté supérieure à 45 HRC et déconseille formellement l'utilisation de cette nuance sur l'acier tendre.
Sandvik adopte une définition plus large et plus prudente du tournage de pièces dures, qu’il décrit comme le tournage d’aciers trempés autour de 55 HRC et plus, généralement dans le cadre d'opérations de finition ou de semi-finition.
Le moment précis de la transition dépend donc de l'application, mais le principe est clair :
À mesure que le 1045 devient plus difficile à usiner, les arguments en faveur du PCBN gagnent en poids.
Pourquoi le PCBN donne de bons résultats sur l'acier 1045 trempé
Le tournage dur soumet l'arête de coupe à des contraintes mécaniques et thermiques extrêmes.
Le PCBN est adapté à cet environnement car il allie une très grande dureté à une forte résistance à l'usure et à la capacité de conserver ses performances de coupe à des températures de coupe élevées.
Cela permet au PCBN de conserver sa géométrie de pointe dans des situations où l'usure du carbure peut s'accélérer rapidement.
En matière d'usinage de série, cela peut signifier :
- des dimensions plus stables ;
- une finition de surface plus homogène ;
- moins insérer modifications ;
- correction du décalage négatif ;
- et, dans certaines applications, un coût par pièce finie réduit.
Cependant, toutes les nuances de PCBN ne se valent pas.
Certaines nuances sont principalement optimisées pour la résistance à l'usure et la finition continue à grande vitesse. D'autres sont conçues pour offrir une meilleure résistance à la rupture lors de l'usinage par coupes interrompues.
Sumitomo, par exemple, classe ses nuances de CBN à base d'acier trempé en fonction de l'application. La nuance BNC2105 est destinée à la finition à grande vitesse, la BNC2115 à l'usinage de haute précision et à l'obtention d'une rugosité de surface stable, tandis que la BNC2135 est conçue pour offrir une meilleure résistance à la rupture lors du tournage par intermittence.
Le choix d'une plaquette en CBN ne se résume donc pas à choisir “ la plaquette la plus dure ”.”
Il s'agit de trouver le juste équilibre résistance à l'usure, ténacité, préparation des arêtes et type de coupe.
Quelle finition de surface le CBN permet-il d'obtenir sur de l'acier 1045 trempé ?
C'est l'une des questions les plus courantes en matière de tournage dur.
Dans le cadre d'une configuration de finition stable, Le Ra inférieur au micron est réalisable avec le PCBN.
À titre de référence pratique sur le terrain, Ra 0,4–0,8 μm peut constituer une fourchette cible raisonnable pour de nombreuses applications de tournage dur optimisées. Il ne s'agit toutefois pas d'une valeur garantie pour toutes les machines et toutes les pièces.
La finition réelle de la surface ne dépend pas uniquement du matériau de la plaquette.
Les recherches menées sur le tournage dur au PCBN d'autres aciers trempés ont permis d'obtenir une rugosité de surface bien inférieure à Ra 1 μm, avec notamment des résultats rapportés allant jusqu'à environ Ra 0,25 μm dans des conditions appropriées.
La question importante n'est donc pas :
“ La CBN est-elle capable de produire du Ra 0,4 ? ”
Une meilleure question serait :
“ Mon système d'usinage complet est-il capable de maintenir la valeur Ra requise de manière constante tout au long de la durée de vie de l'outil ? ”
Quatre facteurs revêtent une importance particulière.
1. Vitesse d'avance
L'avance est l'un des premiers paramètres à examiner lorsque la rugosité de surface est trop élevée.
À mesure que l'avance augmente, les marques géométriques laissées par l'avance sur la surface tournée deviennent généralement plus marquées. De nombreuses études sur l'usinage de matériaux durs ont mis en évidence que l'avance est l'un des facteurs importants influençant la rugosité de surface.
C'est pourquoi modifier le grain de la meule CBN n'est pas toujours la première solution à adopter face à une finition médiocre.
Parfois, le véritable problème tient simplement à une vitesse d'avance inadaptée.
2. Rayon du nez et géométrie des balais d'essuie-glace
La géométrie de l'outil a également une influence majeure sur la surface obtenue.
Un rayon de nez adapté peut améliorer la finition, tandis qu’une géométrie d’effaceur correctement mise en œuvre permet d’obtenir une meilleure finition de surface à une vitesse d’avance productive.
Des recherches menées sur des plaquettes de raclage en PCBN dans de l'acier trempé ont montré une amélioration significative de la rugosité de surface par rapport à une géométrie classique dans les conditions d'essai.
Mais un rayon de nez plus grand n'est pas forcément meilleur.
L'augmentation du rayon effectif peut accroître la force de coupe radiale. Sur une pièce élancée ou une machine instable, cela peut provoquer des vibrations et, en réalité, détériorer la qualité de la finition.
3. Rigidité de la machine et de la pièce à usiner
Le CBN ne peut pas compenser une configuration instable.
Parmi les problèmes courants, on peut citer :
- un porte-à-faux excessif de la pièce ;
- serrage insuffisant ;
- faible rigidité du porte-outil ;
- état de l'axe ou du roulement ;
- faux-rond excessif ;
- et un montage instable de la barre d'alésage.
Plus les exigences en matière de finition de surface se rapprochent d'une valeur Ra de 0,4 μm ou inférieure, plus l'ensemble « machine-pièce-outil » prend de l'importance.
4. Usure des outils
A Plaquette en PCBN peut continuer à fonctionner bien après avoir cessé de produire des pièces conformes.
L'usure des flancs, l'usure en entaille ou les micro-ébréchures peuvent altérer la géométrie de coupe effective et entraîner une augmentation progressive de la rugosité de surface ou une dérive dimensionnelle.
Dans le cadre du tournage dur de finition, cela signifie que la durée de vie utile de l'outil doit souvent être définie comme suit :
Le moment où l'outil n'est plus en mesure de garantir la cote ou l'état de surface requis.
— et non pas simplement le moment où le tranchant finit par se briser.
La durée de vie du CBN est-elle supérieure à celle du carbure ?
Les clients demandent souvent si le CBN dure 5 fois, 10 fois, voire 20 fois plus longtemps que le carbure.
Il n'existe pas de coefficient multiplicateur universel.
Dans certaines applications de tournage dur, le PCBN peut permettre d'augmenter considérablement la durée de vie utile de l'outil par rapport au carbure. Dans d'autres applications, la différence peut être bien moindre.
Le résultat dépend des éléments suivants :
- dureté de la pièce ;
- microstructure ;
- vitesse de coupe ;
- flux ;
- profondeur de coupe ;
- coupe continue ou intermittente ;
- Nuance de PCBN ;
- Contenu CBN ;
- préparation des bords ;
- stratégie de refroidissement ;
- stabilité de la machine ;
- et le critère de durée de vie de l'outil.
Le PCBN a démontré une excellente durée de vie lors du tournage de l'acier trempé, et des études comparatives ont montré que, dans certaines conditions de tournage de matériaux durs, le PCBN offrait la durée de vie la plus longue parmi les matériaux de coupe testés.
Mais une affirmation telle que :
“ Le CBN dure toujours 10 à 20 fois plus longtemps que le carbure ”
est trop vague, à moins que les conditions d'usinage ne soient également précisées.
Une comparaison utile devrait ressembler à ceci :
| Article | Carbure | PCBN |
|---|---|---|
| Pièces par arête de coupe | Résultat réel mesuré | Résultat réel mesuré |
| Vitesse de coupe | Enregistré | Enregistré |
| Durée du cycle | Enregistré | Enregistré |
| Finition de surface moyenne | Enregistré | Enregistré |
| Corrections dimensionnelles | Enregistré | Enregistré |
| Changements d'outils par équipe | Enregistré | Enregistré |
| Coût de l'outil par pièce finie | Calculé | Calculé |
Si le carbure permet de produire 30 pièces conformes et que le PCBN en produit 300 dans des conditions de production comparables, alors il est pertinent d'affirmer que le PCBN offre une durée de vie utile environ 10 fois supérieure.
Sans ces données d'application, ce n'est qu'un chiffre marketing.
Paramètres de départ recommandés pour le tournage CBN en continu de l'acier trempé
D'après notre expérience pratique, la fourchette suivante s'avère utile fenêtre de démarrage pour le tournage en continu d'acier trempé avec des outils CBN/PCBN :
| Paramètre de découpe | Plage de départ recommandée |
|---|---|
| Vitesse de coupe, Vc | 120 à 180 m/min |
| Alimentation, f | 0,10–0,12 mm/tour |
| Profondeur de coupe, ap | 0,10–0,30 mm |
| Application | Tournage en continu d'acier trempé |
Ces chiffres doivent être considérés comme paramètres de départ, et non des réglages fixes universels.
En règle générale, nous recommandons :
Commencez par la limite inférieure de la plage de réglage. Vérifiez d'abord la stabilité de l'arête de coupe, l'état de surface et la régularité dimensionnelle. Si tout est stable, augmentez progressivement la vitesse de coupe.
Cette approche s'avère particulièrement utile lorsque le client utilise le PCBN pour la première fois ou lorsque les conditions réelles de traitement thermique et la stabilité d'usinage ne sont pas encore entièrement connues.
La vitesse finale appropriée dépend également de la nuance spécifique de CBN. Les données d'application actuelles de Kennametal, par exemple, indiquent différentes plages de vitesse en fonction à la fois de la nuance de PCBN et de la dureté du matériau. Pour les matériaux trempés dont la dureté se situe entre 55 et 60 HRC, les plages publiées pour deux nuances diffèrent considérablement, ce qui illustre pourquoi il convient de toujours tenir compte des recommandations spécifiques à chaque nuance.
Exemple concret chez un client : tournage au PCBN à une dureté HRC de 58 à 60
Voici un exemple concret de conditions d'usinage rencontrées par un client sur le terrain :
| Article | Condition du client |
|---|---|
| Dureté de la pièce à usiner | HRC 58–60 |
| Vitesse de coupe | 120 m/min |
| Profondeur de coupe | 0,08–0,10 mm |
| Diamètre de la pièce à usiner | 100 mm |
| Longueur de la pièce | 40 mm |
| Vitesse de rotation de la broche | 380 tr/min |
Voici un exemple intéressant d'approche de finition prudente sur une pièce présentant une dureté élevée.
Le client utilise la version limite inférieure de notre plage habituelle de vitesses de coupe, comprise entre 120 et 180 m/min et en utilisant une profondeur de coupe relativement faible.
C'est souvent une stratégie judicieuse lorsque :
- la pièce à usiner présente une dureté proche de 60 HRC ;
- la finition de surface est importante ;
- la stabilité des arêtes est plus importante que le débit d'enlèvement de métal maximal ;
- ou bien l'application est encore en cours d'optimisation.
Notez également que la profondeur de coupe réelle, 0,08–0,10 mm, est légèrement inférieure à notre recommandation initiale générale, qui se situe entre 0,10 et 0,30 mm.
Ce n'est pas une contradiction.
Les plages recommandées constituent des points de départ. Les conditions réelles d'usinage de matériaux durs doivent être adaptées en fonction de la pièce, de la dureté, de la surépaisseur, de l'état de surface requis et de l'état de la machine.
La vitesse d'avance pour cette commande client ne figurait pas dans la fiche de processus disponible ; nous ne l'estimons donc pas et ne l'ajoutons pas ici.
C'est un point important à respecter lors de la saisie des cas d'usinage : les données réelles doivent rester des données réelles.
La découpe en continu et la découpe par intermittence sont deux applications différentes
Une coupe de finition lisse du diamètre extérieur et un arbre doté d'une rainure de clavette peuvent présenter la même dureté, mais l'arête de coupe est soumise à deux conditions très différentes.
Tournage en continu
Pour obtenir une coupe stable et continue, les priorités sont généralement les suivantes :
- résistance à l'usure ;
- stabilité dimensionnelle ;
- finition de surface ;
- et une usure prévisible des flancs.
Une nuance de PCBN à haute résistance à l'usure peut donc constituer un excellent choix.
Virage interrompu
Lorsque l'arête de coupe pénètre et ressort à plusieurs reprises de la pièce à usiner — par exemple lors :
- rainures de clavette ;
- trous transversaux ;
- splines ;
- rainures de lubrification ;
- ou d’autres surfaces discontinues —
l'insert est soumis à des chocs répétés.
La résistance à la rupture prend alors une importance bien plus grande.
C'est pourquoi les fabricants de PCBN proposent des nuances plus résistantes, spécialement conçues pour l'usinage en coupe interrompue de l'acier trempé. Le système actuel de sélection des nuances de Sumitomo, par exemple, distingue les nuances de finition à grande vitesse des nuances à plus haute résistance à la rupture destinées au tournage en coupe interrompue.
La leçon est simple :
N'utilisez pas une nuance CBN destinée à la finition pour une coupe interrompue intense simplement parce que les deux pièces à usiner présentent la même dureté HRC.
Faut-il utiliser des plaquettes à forte teneur en CBN ou à faible teneur en CBN ?
Le contenu du CBN est un autre facteur que les clients ont parfois tendance à simplifier à l'excès.
Un CBN plus élevé ne garantit pas automatiquement de meilleures performances dans toutes les applications impliquant de l'acier trempé.
Pour la finition fine et continue des aciers trempés, on utilise couramment des nuances de PCBN à faible teneur en CBN et à liant céramique, car elles offrent un bon compromis entre résistance à l'usure et capacité de finition de surface.
Pour les applications nécessitant une résistance à l'usure ou une ténacité accrues, il peut s'avérer nécessaire d'utiliser une composition de PCBN différente et de recourir à un autre type de préparation des arêtes.
Pour faire le bon choix, il convient de tenir compte des éléments suivants :
- dureté de la pièce ;
- coupe continue ou discontinue ;
- exigence relative à l'état de surface ;
- marge d'usinage ;
- vitesse de coupe ;
- résistance requise des arêtes ;
- et un mode de défaillance acceptable.
En d'autres termes, Le pourcentage de CBN ne constitue qu’un élément parmi d’autres dans la sélection des qualités.
La préparation des bords est plus importante que ne le pensent de nombreux utilisateurs
Le choix d'une arête de coupe en PCBN repose rarement uniquement sur la nuance du substrat.
La géométrie du chanfrein et de la rectification peut fortement influencer la résistance des arêtes.
Un tranchant plus affûté peut réduire les efforts de coupe et faciliter les finitions précises, mais il peut également être plus sensible à l'ébréchure.
Un tranchant plus prononcé, qu'il soit chanfreiné ou adouci, améliore la sécurité en cas de charge élevée ou de rupture, mais il peut augmenter les efforts de coupe.
Cela est particulièrement important dans les cas suivants :
- rainures de clavette ;
- trous ;
- stock irrégulier ;
- calcaire incrusté ;
- ou pour varier la profondeur de coupe.
Si une plaquette CBN s'ébrèche prématurément, changer de substrat n'est pas toujours la première solution.
Les premières questions devraient porter notamment sur :
La préparation du bord est-elle adaptée à la coupe ?
et :
Le bord d'attaque est-il soumis à une charge excessive dès l'entrée ?
Faut-il faire fonctionner le CBN à sec ou avec du liquide de refroidissement ?
Il n'existe aucune règle universelle imposant que le PCBN doive toujours fonctionner à sec.
Le tournage à sec est très courant, car le CBN supporte des températures de coupe élevées et l'absence de liquide de refroidissement permet de simplifier le processus.
Sandvik cite la possibilité de se passer de liquide de refroidissement comme l'un des avantages du tournage de pièces dures.
Toutefois, le choix de la stratégie de refroidissement appropriée dépend toujours :
- la nuance de PCBN ;
- coupe continue ou discontinue ;
- exigences dimensionnelles des pièces ;
- paramètres de découpe ;
- et la régularité avec laquelle le liquide de refroidissement parvient jusqu’à la zone de coupe.
Le principal problème lié au tournage dur par intermittence réside dans les cycles thermiques. Les cycles répétés de chauffage et de refroidissement peuvent accroître les chocs thermiques au niveau du bord de coupe.
Par conséquent, des conditions de refroidissement irrégulières peuvent s'avérer plus néfastes qu'un processus délibérément sec.
La règle pratique est la suivante :
Choisissez une stratégie d'usinage contrôlée et validez-la. Veillez à ce que l'alimentation en liquide de refroidissement ne devienne ni intermittente ni imprévisible au niveau du bord de coupe.
Le tournage dur au CBN peut-il remplacer la rectification ?
Dans certaines applications, oui.
L'une des principales raisons pour lesquelles les fabricants ont recours au tournage dur au PCBN est qu'une pièce trempée peut parfois être usinée directement pour atteindre ses cotes et ses exigences de finition de surface définitives ou quasi définitives.
Le tournage dur présente les avantages suivants :
- des circuits de traitement plus courts ;
- moins de réglages ;
- une plus grande souplesse ;
- un usinage plus aisé des géométries complexes ;
- et une dépendance moindre à l'égard du broyage.
Sandvik cite la réduction des délais de production, la flexibilité et la haute qualité des pièces parmi les raisons justifiant le recours au tournage de pièces dures.
Des études universitaires se sont également penchées sur le tournage dur comme alternative à la rectification, et il a été démontré qu'il était possible d'obtenir une rugosité de surface très faible dans des conditions d'usinage appropriées avec du PCBN.
Il est toutefois important de ne pas affirmer que le tournage CBN peut remplacer la rectification dans toutes les applications.
La possibilité d'éliminer les traces de rectification ne dépend pas uniquement de la valeur Ra.
Vous devez également tenir compte des éléments suivants :
- rondeur ;
- cylindricité ;
- tolérance dimensionnelle ;
- intégrité de la surface ;
- contrainte résiduelle ;
- effets thermiques souterrains ;
- et les exigences fonctionnelles du composant.
Par conséquent, l'énoncé techniquement correct est le suivant :
Le tournage dur au PCBN peut remplacer ou réduire le meulage dans les applications adaptées.
Pourquoi une plaquette en CBN coûteuse peut tout de même réduire le coût unitaire
Les plaquettes en PCBN coûtent généralement beaucoup plus cher par arête de coupe que celles en carbure.
Cela conduit à une erreur courante en matière d'achats :
en comparant insérer le prix au lieu du coût d'usinage.
Imaginez deux outils :
- L'outil A coûte moins cher par plaquette, mais nécessite un indexage fréquent.
- L'outil B coûte plus cher, mais sa durée de vie est bien plus longue et il conserve sa taille de manière plus constante.
L'insert le moins cher peut permettre de fabriquer la pièce la plus chère.
Un calcul plus utile est le suivant :
Coût de l'outil par pièce = coût de l'arête de coupe utilisable ÷ nombre de pièces acceptables produites par arête
Mais même cela ne représente pas le coût total.
Une véritable comparaison de production devrait également inclure :
- temps d'arrêt lié au changement d'outil ;
- intervention de l'opérateur ;
- réglage du décalage ;
- contrôle dimensionnel ;
- composants rejetés ;
- durée du cycle ;
- taux d'utilisation des machines ;
- ainsi que toute opération de meulage pouvant être réduite ou supprimée.
C'est pourquoi le CBN devrait être évalué au niveau de la niveau des processus, et pas seulement au niveau du prix de l'encart.
Dans le cadre d'une application impliquant l'usinage d'arbres trempés en grande série, le gain réalisé en évitant plusieurs changements d'outils par équipe peut s'avérer plus intéressant que la différence de prix entre deux plaquettes.
Quand le PCBN n'est PAS le meilleur choix pour l'acier 1045
Le CBN est un excellent matériau pour la fabrication d'outils, mais ce n'est pas toujours l'outil le plus adapté.
1. L'acier 1045 reste tendre
Si la pièce est recuite, normalisée ou relativement tendre d'une autre manière, carbure c'est généralement le premier choix.
Utiliser du PCBN simplement parce qu'il s'agit d'un matériau haut de gamme pour outils de coupe n'est généralement pas justifié d'un point de vue économique.
Ceci est conforme aux recommandations d'utilisation du PCBN dans le secteur industriel. Kennametal, par exemple, précise expressément de ne pas utiliser sa nuance de PCBN KB1610 pour acier trempé sur de l'acier doux.
2. La configuration est instable
Si la machine ou la pièce à usiner vibre, commencez par résoudre le problème de rigidité.
Une plaquette plus coûteuse n'éliminera pas les vibrations provoquées par :
- surplomb excessif ;
- mauvais serrage de la pièce ;
- pièces détachées ;
- ou une rigidité insuffisante de la machine.
3. Le montage est fortement perturbé
Le PCBN peut tout de même convenir, mais la nuance et la préparation des arêtes doivent être choisies spécifiquement en fonction de la résistance à la rupture.
Une nuance de PCBN destinée à la finition de précision peut s'ébrécher rapidement si elle est utilisée de manière inappropriée dans une application à coupe interrompue.
4. La marge d'usinage est excessive ou très variable
Une arête en CBN destinée à la finition ne doit pas être contrainte d'absorber des variations de matière à enlever imprévues et importantes.
Dans la mesure du possible, stabilisez la surépaisseur avant la dernière passe de tournage dur.
5. Le volume de production est très faible
Pour une pièce unique ou une série de très petite taille, le carbure ou un autre matériau d'outil peut s'avérer plus économique, même si le PCBN offre techniquement de meilleures performances.
Le bon choix est celui qui présente le coût pratique le plus bas pour répondre aux exigences de production — et non pas nécessairement celui qui offre la durée de vie théorique la plus longue.
Dépannage lors du tournage au PCBN de l'acier 1045 trempé
Lorsqu'une application CBN ne donne pas les résultats escomptés, changer immédiatement de nuance de CBN est souvent une première réaction inappropriée.
Problème : la finition de surface est médiocre dès la première pièce
Vérifier :
- vitesse d'avance ;
- rayon du nez ;
- géométrie des balais d'essuie-glace ;
- faux-rond ;
- rigidité de la machine ;
- serrage de la pièce ;
- et les vibrations.
Problème : la finition est bonne au départ, mais se détériore progressivement
Vérifier :
- usure sur les flancs ;
- usure par entailles ;
- critère de changement d'outil ;
- dérive dimensionnelle ;
- et si l'insert est utilisé depuis trop longtemps.
Problème : les puces Edge tombent soudainement
Vérifier :
- sections interrompues ;
- variation de la surépaisseur d'usinage ;
- chanfreiner ou affûter le tranchant ;
- avance et profondeur de coupe ;
- conditions d'admission ;
- échelle de la pièce ;
- et l'alimentation en liquide de refroidissement.
Problème : la durée de vie des outils est bien plus courte que prévu
Commencez par vérifier :
- dureté réelle de la pièce ;
- vitesse de coupe réelle ;
- Nuance de PCBN ;
- coupe continue ou discontinue ;
- rigidité de la machine ;
- et si la plaquette choisie est adaptée à ce type de tournage dur.
Ne partez pas du principe que tous les problèmes liés à une durée de vie réduite des outils sont dus à une “ mauvaise qualité du CBN ”.”
Souvent, la cause réelle réside dans une incompatibilité entre l'insert et l'application.
Procédure pratique pour la mise en place d'une nouvelle opération de tournage dur avec CBN
Pour une nouvelle application en acier trempé, nous recommandons la démarche suivante :
- Vérifier la dureté réelle. Ne choisissez pas l'insert en vous basant uniquement sur la mention “ acier 1045 ”.”
- Déterminez si la coupe est continue ou discontinue.
- Vérifier la marge d'usinage et l'uniformité de la pièce brute.
- Choisissez une nuance de PCBN et une préparation des arêtes adaptées aux conditions réelles d’usinage.
- Commencez par choisir des paramètres prudents.
- Pour le tournage en continu de l'acier trempé, commencez par l'extrémité inférieure de Vc 120–180 m/min, f 0,10–0,12 mm/tr, et ap 0,10–0,30 mm le cas échéant.
- Vérifiez le bord après les premières coupes d'essai.
- Vérifiez l'état de surface et la stabilité dimensionnelle.
- Si le processus est stable, augmenter progressivement la vitesse de coupe.
- Évaluez l'état final en coût par pièce conforme, et pas seulement la vitesse de coupe.
Cette méthode est généralement plus fiable que de commencer par des paramètres trop ambitieux et d'essayer ensuite de remédier aux défaillances au niveau des bords.
Questions fréquemment posées
La machine CBN peut-elle usiner de l'acier AISI 1045 ?
Oui, surtout lorsque l'acier AISI 1045 a été trempé. Pour l'acier 1045 au état d'origine ou normalisé, le carbure constitue généralement le premier choix, plus économique.
À partir de quelle dureté dois-je envisager d'utiliser du PCBN ?
Il n'existe pas de seuil de transition unique obligatoire. Les nuances commerciales de PCBN sont généralement disponibles pour les aciers trempés dont la dureté est supérieure à environ 45 HRC, tandis que de nombreuses applications classiques de tournage de pièces dures se situent dans la plage de 50 à 60+ HRC.
Le CBN permet-il d'usiner de l'acier 1045 à une dureté HRC comprise entre 58 et 60 ?
Oui. L'un de nos clients utilise actuellement une pièce en acier trempé sur HRC 58–60, avec Vc 120 m/min et ap 0,08–0,10 mm.
La nuance exacte de la pièce n'étant pas précisée dans la fiche de processus fournie par le client, cet exemple doit être considéré comme une référence concrète concernant la dureté et les conditions d'usinage, plutôt que comme la preuve d'un résultat spécifique à l'AISI 1045.
À quelle vitesse de coupe dois-je commencer ?
Pour le tournage CBN en continu de l'acier trempé, notre plage de départ pratique est la suivante :
Vitesse de déplacement : 120 à 180 m/min
Nous vous recommandons de commencer par la vitesse la plus basse, puis d'augmenter progressivement la vitesse après avoir vérifié la stabilité de l'arête de coupe et la qualité de la surface.
Quelle nourriture recommandez-vous ?
Pour le tournage en continu de l’acier trempé, une plage de départ pratique est la suivante :
f : 0,10–0,12 mm/tour
Ajuster en fonction des exigences de finition de surface, de la géométrie de l'insert, de la rigidité et de la nuance de CBN.
Quelle profondeur de coupe dois-je utiliser ?
En règle générale, nous recommandons de commencer par :
épaisseur : 0,10–0,30 mm
Dans des conditions de finition exigeantes ou en cas de dureté très élevée, une profondeur de coupe plus faible peut s'avérer appropriée. Une application client à HRC 58–60 fonctionne à environ 0,08–0,10 mm.
Quel état de surface le CBN permet-il d'obtenir ?
Il est possible d'obtenir une rugosité Ra inférieure au micron grâce à un procédé de tournage dur au PCBN stable.
Un objectif concret d'environ Ra 0,4–0,8 μm peut être réalisable dans des conditions de finition appropriées, mais le résultat dépend fortement de l'avance, de la géométrie de la pointe, de la rigidité de la machine, de l'usure de l'outil et de la pièce elle-même.
Cette valeur ne doit pas être considérée comme garantie sans avoir procédé à un essai d'usinage.
Le CBN dure-t-il 10 fois plus longtemps que le carbure ?
C'est possible dans certaines applications, mais il n'existe pas de règle universelle du « 10× ».
La durée de vie des outils doit être comparée en tenant compte des mêmes paramètres : dureté, conditions de coupe, exigences de production et critère de défaillance.
La mesure la plus utile est nombre de pièces acceptables par bord et coût par pièce finie.
Faut-il utiliser le CBN à sec ?
Le tournage à sec est courant, mais ce n'est pas une règle absolue.
Le choix approprié dépend de la nuance de PCBN, des conditions de coupe, du type d'usinage (continu ou intermittent) et de la stabilité du liquide de refroidissement.
Le tournage dur au CBN peut-il remplacer la rectification ?
Dans certaines applications, oui.
Toutefois, cette décision doit tenir compte des tolérances dimensionnelles, de la géométrie, de l'intégrité de la surface et des exigences fonctionnelles, et non pas uniquement de la rugosité de surface.
Conclusion
La question la plus importante concernant l'usinage de l'acier trempé AISI 1045 n'est pas :
“ La CBN peut-elle découper de l'acier 1045 ? ”
C'est possible.
La question qu'il convient plutôt de se poser est la suivante :
“ Compte tenu de cette dureté, de ces conditions d'usinage et de ces exigences de production, le PCBN est-il le choix le plus stable et le plus économique ? ”
Pour l'acier 1045, relativement tendre, le carbure est généralement la solution la plus logique.
À mesure que la dureté augmente jusqu'à atteindre la tournage dur Dans ce domaine, le PCBN devient de plus en plus intéressant en raison de sa résistance à l'usure, de sa stabilité dimensionnelle et de sa capacité à garantir un état de surface fin.
Pour le tournage en continu de l'acier trempé, notre gamme de départ pratique est la suivante :
Vitesse de coupe : 120 à 180 m/min
Avance : 0,10–0,12 mm/tour
Profondeur de coupe : 0,10 à 0,30 mm
Mais il s'agit là de valeurs de départ, et non de règles immuables.
Commencez en douceur. Vérifiez l'arête de coupe. Vérifiez l'état de surface. Vérifiez la stabilité dimensionnelle. Augmentez ensuite progressivement la vitesse de coupe.
Et lorsque vous comparez le PCBN au carbure, ne vous limitez pas à comparer le prix des plaquettes.
Comparez :
durée de vie des outils, temps d'arrêt des machines, uniformité de surface, intervention de l'opérateur et coût par pièce conforme.
C'est là que la véritable valeur ajoutée du tournage dur au PCBN apparaît clairement.
Vous avez besoin d'aide pour choisir les paramètres CBN adaptés à votre application ?
Si vous usinez de l'acier 1045, du C45, du S45C, de l'acier à roulements, de l'acier à outils ou tout autre matériau ferreux trempé, les informations les plus utiles à fournir sont les suivantes :
la nuance du matériau, la dureté, la coupe en continu ou par à-coups, le diamètre de la pièce, la surépaisseur d'usinage, l'état de surface requis et les paramètres de coupe actuels.
Grâce à ces informations, il est possible de sélectionner la nuance CBN et les paramètres de démarrage avec beaucoup plus de précision qu'en se basant uniquement sur le nom du matériau.