
LOGU030310ER 高進給銑削刀片
請根據尺寸與材質等級選項,比較 LOGU030310ER 雙面硬質合金刀片。將完整的刀片代碼與相容的 MFH03 高進給銑刀刀身搭配使用,適用於端面銑削、槽口粗銑、斜面銑削及相關淺深度加工作業。.
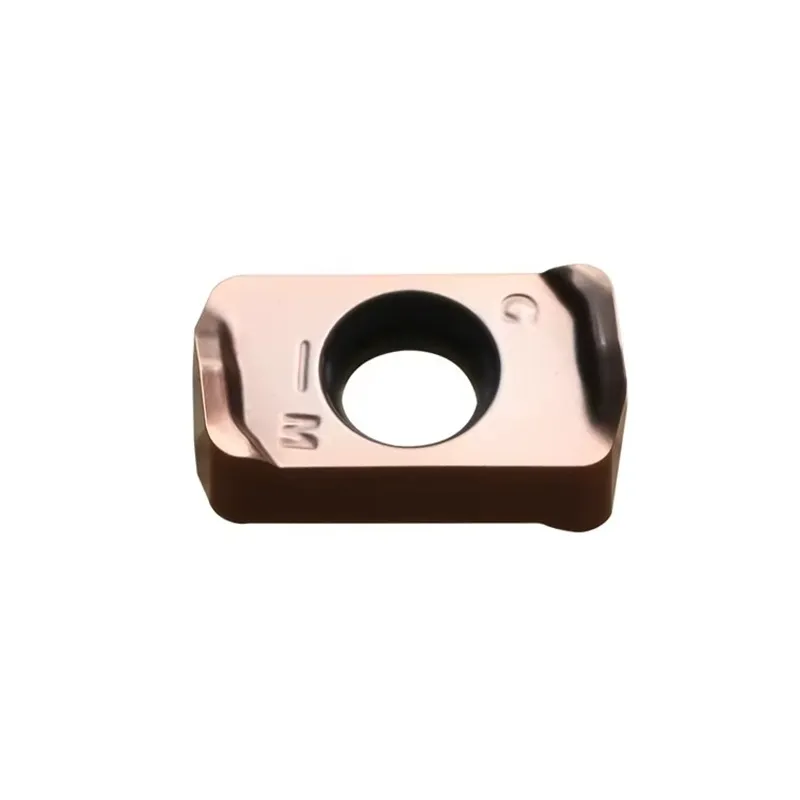
高進給刀片,適用於穩定進行淺深度金屬切削
LOGU030310ER 採用凸面切削刃形狀及雙面四刃設計。在相容的 MFH03 切削刀具中,其較小的切入角設計既能支援每齒的高進給量,又能保持相對較淺的軸向切深。.
四個可用的邊緣
每側設有兩個切削位置,有助於降低每個分度刃口的成本。.
1.0 毫米 圓角半徑
所列的 LOGU030310ER 型號採用 1.0 mm 的 RE 值。.
高進給方向
專為在相容的 03 號銑刀刀體上進行高效淺深度粗加工而設計。.
MFH03 平台
適用於 MFH03 系列,從緊湊型 Ø16 mm 至較大尺寸的 Ø35 mm 刀柄銑刀。.
什麼是 LOGU 高進給刀片?
LOGU030310ER 是一款雙面矩形可轉位刀片,適用於相容的高進給端面銑刀及立銑刀。.
完整的模型會標明刀片形狀、切削方向、公差、夾持形式、尺寸、倒角半徑以及右旋切削方向。類似的矩形高進給刀片並非自動可互換,因為其槽形、孔徑、厚度及邊緣形狀可能有所不同。.
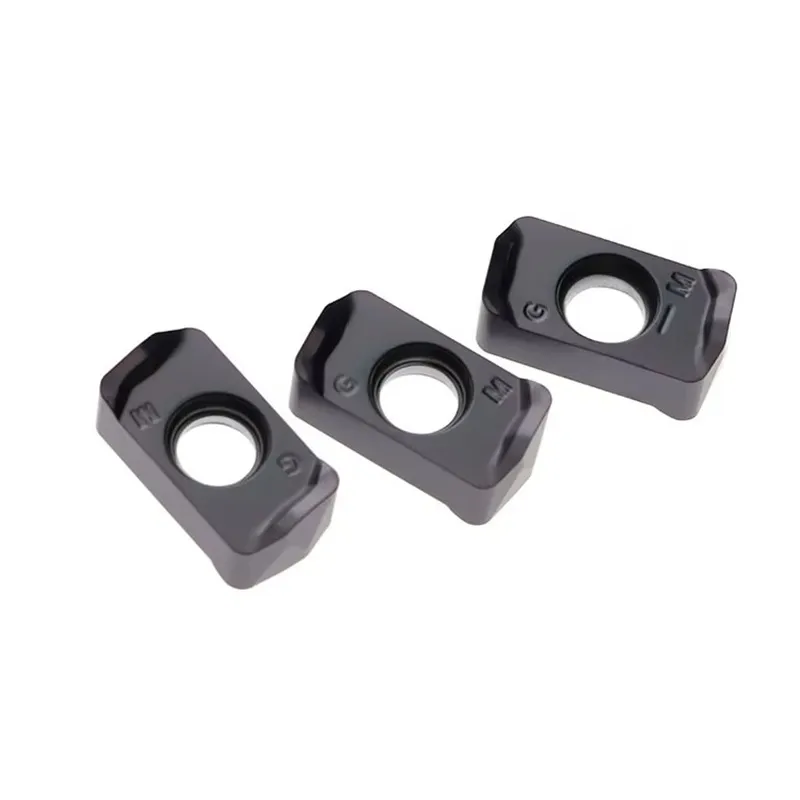
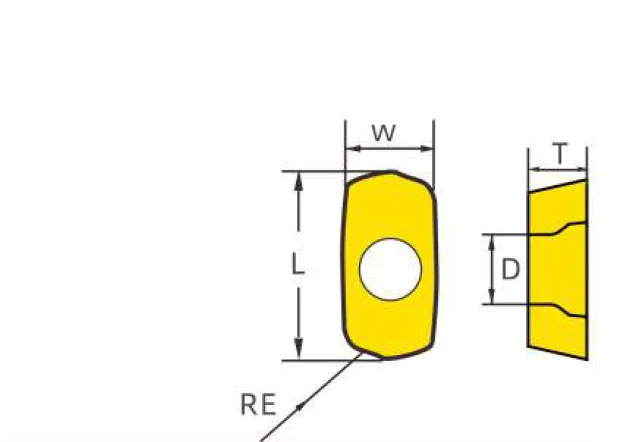
LOGU030310ER 刀片規格
選配替換件時,請務必使用全部五個尺寸,並確保完全符合刀具槽位。可選等級僅限於以下所示的組合。.
| 完整名稱 | L (毫米) | 寬度 (mm) | T(毫米) | D(毫米) | RE (毫米) | 切邊 | 評分選項 | 切割平台 |
|---|---|---|---|---|---|---|---|---|
| LOGU030310ER | 11.9 | 6.2 | 3.96 | 3.45 | 1.0 | 4 | D530D570D580D7320 | MFH03 |
正在尋找 LOGU030310ER-GM 嗎?
許多替換零件搜尋結果及第三方產品頁面皆包含「-GM」後綴。請提供完整的現有零件編號或清晰的安裝照片,以便在報價前確認後綴、邊緣形狀及 MFH03 插槽。.
根據工件材質選擇 LOGU 等級
請僅選擇 LOGU030310ER 所列的切削級別,然後根據工件材質、機台穩定性、冷卻液及磨損模式,選擇相應的切削方向。.
適用於鋼材與鑄鐵的加工場合,此類場合特別重視韌性與間斷切削的可靠性。.
一般鋼材及不鏽鋼的加工方向,包括穩定且較輕的表面處理負載。.
適用於特定穩定加工及耐磨要求之鋼材與鑄鐵材質。.
適用於鋼材、不鏽鋼及鑄鐵的通用指引。.
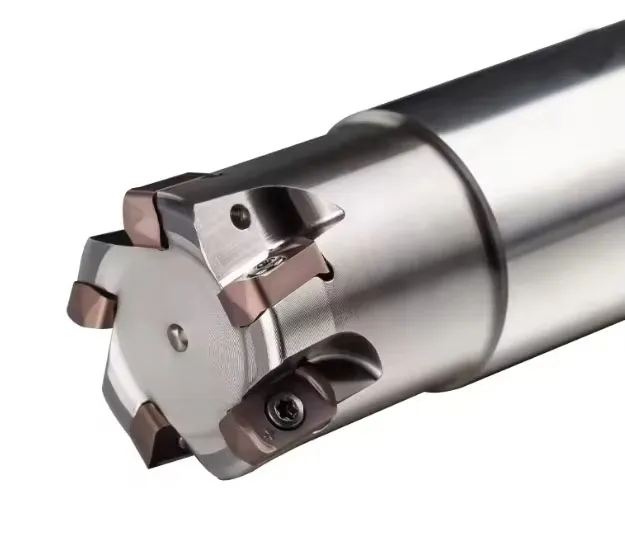
將 LOGU030310ER 刀片與 MFH03 切削刀具配對
MFH03 系列銑刀採用 LOGU030310ER 規格,涵蓋多種直徑、刀柄、刀槽數及刀身長度。請確認完整的刀柄代碼,而非僅根據銑刀直徑進行選型。.
雙面設計,具備四個可用的切削刃
LOGU030310ER 每側均提供兩個可用的切削位置。正確的分度與穩定的刀槽定位,可讓刀片在更換前使用四個切削刃。.
LOGU030310ER 銑削應用
實際進給量、漸進切削能力及軸向切削深度,取決於完整的 MFH03 刀身、刀片材質、機台剛性以及工件的裝夾方式。.
口袋粗加工
適用於需控制切屑排出與徑向切入的腔體及凹槽粗加工。.
漸進式加速
適用於專為以傾斜角度切入工件而設計的 MFH03 刀具本體。.
螺旋插值
當確定了螺旋角、間隙及中心切削條件後,即可選用合適的刀具本體。.
急遽下跌
專為支援軸向進刀與俯切動作而設計的刀具配置。.
長懸伸粗加工
在某些延伸作業配置中,低推力、高進給的運作方式可提升穩定性。.
如何選擇 LOGU030310ER 刀片
申請 LOGU030310ER 報價及 MFH03 相容性評估
請提供完整的刀片與刀具資訊,以便核對正確的尺寸、材質等級、後綴及刀具適配性。.
