BLMP 高進給銑削刀片
請根據尺寸、最大高進給深度及材質選項,比較 BLMP0603R-M 與 BLMP0904R-M 雙面硬質合金刀片。 將 BLMP0603 搭配相容的 TEBL06 及 TFMBL06 刀體,並將 BLMP0904 搭配相容的 TEBL09 刀具。
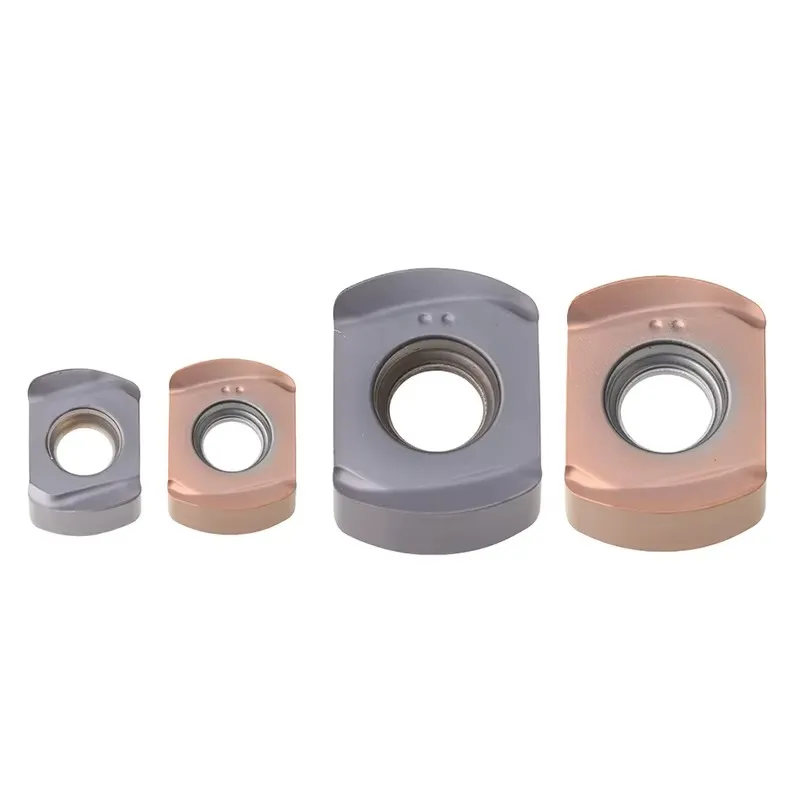
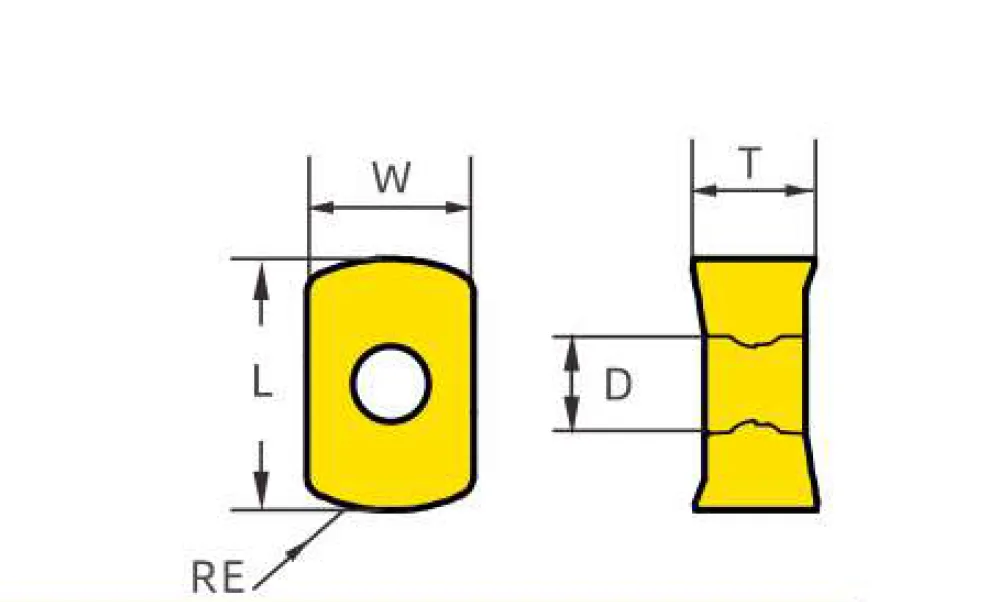
BLMP0603 與 BLMP0904 平台
這兩種尺寸雖採用相同的雙面四刃高進給設計,但其尺寸、最大切削深度及刀片槽的規格各不相同。
何謂 BLMP 高進料刀片?
BLMP 是一款雙面可轉位銑刀片系列,專為高進給粗加工設計,具備四個可用切削刃。
完整的型號標示包含刀片系列、尺寸、右旋方向及 M 型幾何形狀。由於 BLMP0603 與 BLMP0904 的長度、寬度、厚度、高進給深度及刀口槽均不相同,因此兩者無法互換使用。
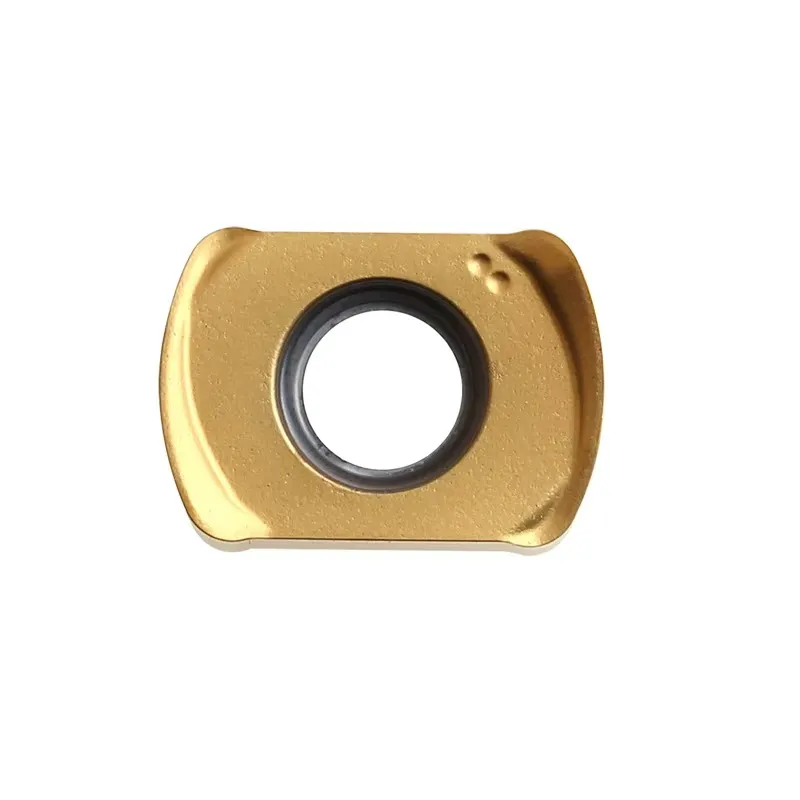
BLMP0603R-M 與 BLMP0904R-M 規格
下方的 AP 值是該產品系列的高進給深度參考值。最終的切削參數還必須考量刀具本體、刀材等級、被加工材料以及機台的穩定性。
| 完整名稱 | L (毫米) | 寬度 (mm) | T(毫米) | AP(毫米) | 切邊 | 評分選項 | 相容的切割平台 |
|---|---|---|---|---|---|---|---|
| BLMP0603R-M | 9.0 | 6.4 | 3.73 | 1.0 | 4 | D530D570D580D7320D9920S | TEBL06 / TFMBL06 |
| BLMP0904R-M | 11.0 | 9.18 | 4.8 | 1.5 | 4 | D530D570D580D7320 | TEBL09 |
BLMP0603 對比 BLMP0904
緊湊型高進料平台
- 較小的 9.0 × 6.4 × 3.73 公釐嵌件。
- 最大 AP 參考值為 1.0 毫米。
- 除了 D530、D570、D580 和 D7320 之外,還有 D9920S 可供選擇。
- 適用於 TEBL06 刀柄銑刀及 TFMBL06 端面銑刀。
更大的高進料平台
- 較大的 11.0 × 9.18 × 4.8 公釐嵌件。
- 最大 AP 參考值為 1.5 毫米。
- 等級選項包括 D530、D570、D580 及 D7320。
- 適用於 TEBL09 型刀柄銑刀及端面銑刀。
根據工件材質選擇的 BLMP 等級選項
首先請確認該級別是否適用於確切的 BLMP 尺寸,然後將該級別的方向與工件材質、穩定性、冷卻液及磨損模式相匹配。
適用於鋼材與鑄鐵的加工場合,此類場合特別重視韌性與間斷切削的可靠性。
一般鋼材及不鏽鋼的加工方向,包括穩定且較輕的表面處理負載。
適用於特定穩定加工及耐磨要求之鋼材與鑄鐵材質。
適用於鋼材、不鏽鋼及鑄鐵的通用指引。
硬化及難加工材料專用型號,本產品系列中僅 BLMP0603R-M 型號提供。
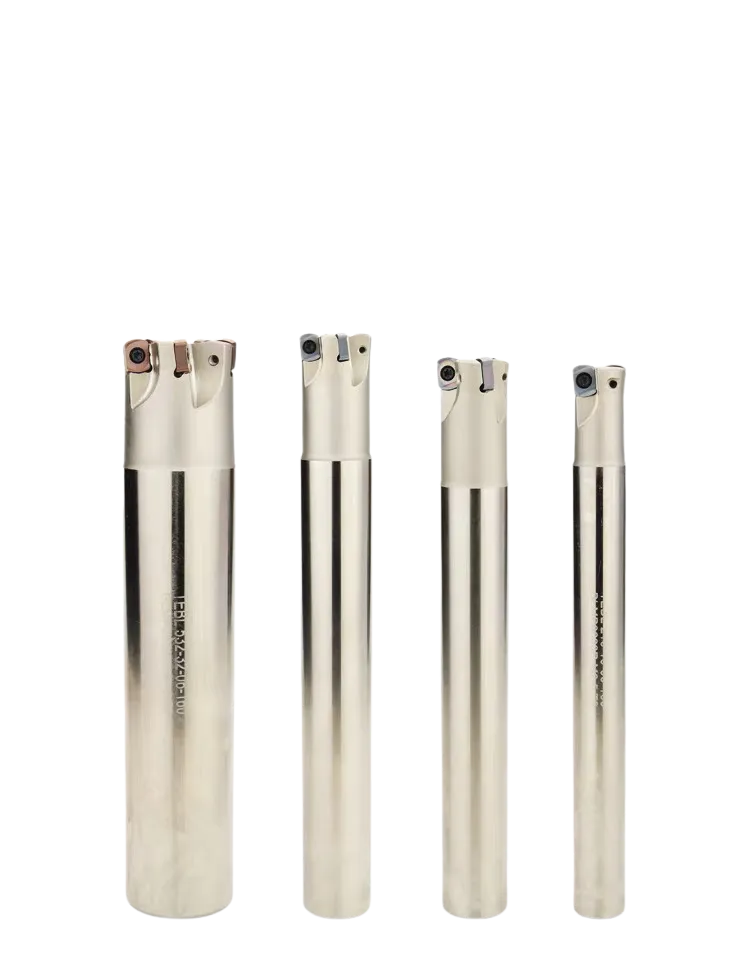
將 BLMP 刀片與 TEBL 高進給銑刀搭配使用
請將 BLMP0603R-M 搭配相容的 TEBL06 刀體使用,並將 BLMP0904R-M 搭配相容的 TEBL09 刀體使用。尺寸代碼、刀槽及螺絲必須與完整的刀具型號相符。
適用於 BLMP0904R-M 的 TEBL09 切刀型號
| 切割機型號 | 類型 | 刀具直徑 (mm) | 孔徑/柄徑(毫米) | 牙齒 | 總長度(毫米) | 刀片平台 |
|---|---|---|---|---|---|---|
| TEBL09R-D50-22-6T | 端面銑刀 | 50 | 孔徑 22 | 6 | - | BLMP0904R-M |
| TEBL09R-D63-22-8T | 端面銑刀 | 63 | 孔徑 22 | 8 | - | BLMP0904R-M |
| TEBL326-25-09-150L | 柄式銑刀 | 26 | 香克 25 | 4 | 150 | BLMP0904R-M |
| TEBL326-25-09-210L | 柄式銑刀 | 26 | 香克 25 | 4 | 210 | BLMP0904R-M |
| TEBL330-25-09-150L | 柄式銑刀 | 30 | 香克 25 | 4 | 150 | BLMP0904R-M |
| TEBL330-25-09-210L | 柄式銑刀 | 30 | 香克 25 | 4 | 210 | BLMP0904R-M |
| TEBL435-25-09-180L | 柄式銑刀 | 35 | 香克 25 | 4 | 180 | BLMP0904R-M |
| TEBL435-25-09-210L | 柄式銑刀 | 35 | 香克 25 | 4 | 210 | BLMP0904R-M |
TFMBL06 適用於 BLMP0603R-M 的端面銑刀
TFMBL06 為緊湊型 BLMP0603 平台提供齒數較高的端面銑刀刀身。請確認完整的端面銑刀型號、內徑、齒數及夾持部件。
| 切割機型號 | 刀具直徑 (mm) | 孔徑 (mm) | 牙齒 | 總長度(毫米) | 車身寬度 W (mm) | 車身 T(毫米) | 刀片平台 |
|---|---|---|---|---|---|---|---|
| TFMBL 750-22R-06 | 50 | 22 | 7 | 50 | 10.4 | 6.3 | BLMP0603R-M |
| TFMBL 863-22R-06 | 63 | 22 | 8 | 50 | 10.4 | 6.3 | BLMP0603R-M |
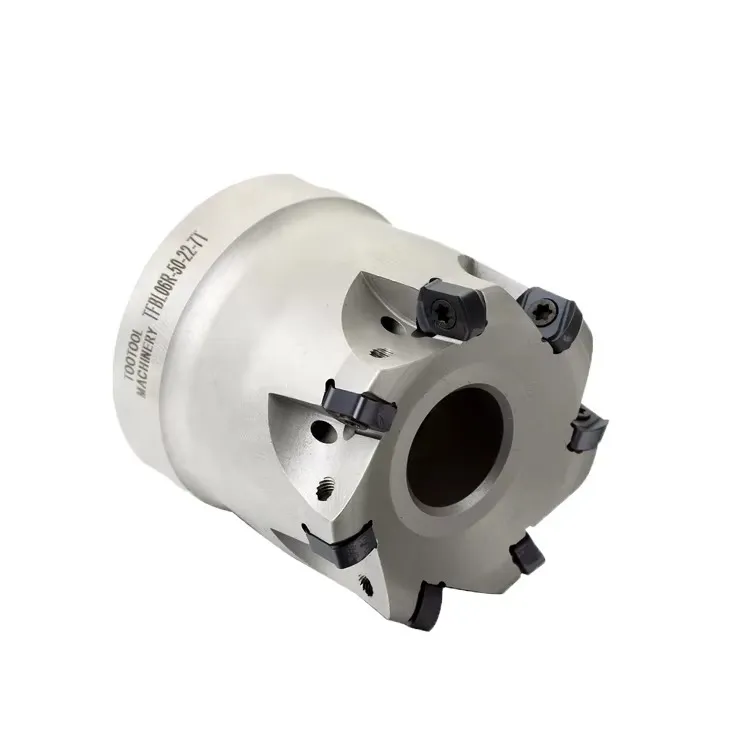
雙面設計,具備四個可用的切削刃
兩種 BLMP 尺寸均在每側提供兩個可用的切削位置。正確的分度與穩定的刀槽定位,可讓刀片在更換前使用四面刃口。
BLMP 銑削應用
實際進給量、漸進切削能力及軸向切削深度,取決於刀具本體、刀片尺寸、刀片材質、機台剛性及工件裝夾方式。
口袋粗加工
適用於需控制切屑排出與徑向切入的腔體及凹槽粗加工。
漸進式加速
適用於設計為以傾斜角度進入工件的 TEBL 機身。
螺旋插值
當確定了螺旋角、間隙及中心條件後,即可選用合適的刀具。
急遽下跌
專為支援軸向進切而設計的刀具配置。
長懸伸粗加工
在某些延伸作業配置中,提高進給力的作用方向可提升穩定性。
如何選擇 BLMP 內襯
申請 BLMP 刀片定價及 TEBL 相容性審查
請提供完整的刀片與刀具詳細資料,以便核對尺寸、硬質合金牌號、切削深度及刀槽配合是否正確。