WDMW080520ZTR 고속 이송 밀링 인서트
WDMW080520ZTR은 얕은 절삭 깊이와 높은 이송 속도로 거친 밀링을 수행하는 데 사용되는 소형 초경 인서트입니다. 교체용 제품을 선택하기 전에 카탈로그 치수, D7320 등급, 그리고 SKS08 섕크 커터 및 페이스 밀 플랫폼을 비교해 보십시오.


WDMW080520 하이피드 인서트란 무엇인가요?
WDMW080520 플랫폼은 축방향 절삭 깊이가 얕은 상태에서 생산성 높은 황삭 가공을 위해 설계되었습니다. 이 플랫폼은 작은 진입각 형상을 사용하여 더 많은 절삭력을 스핀들 축 방향으로 유도하는 커터 본체에 적합합니다.
얕은 축 방향 깊이
삽입물 카탈로그에는 APMT 0.7 mm가 기재되어 있습니다. 고속 이송 밀링은 기존의 깊은 숄더 절삭 방식 대신 작은 축방향 절삭 깊이를 사용합니다.
하이 테이블 - 이송 방향
입사각이 작은 형상은 톱니당 더 높은 이송량을 지원할 수 있지만, 초기 값은 여전히 기계의 출력, 강성 및 맞물림 상태에 따라 달라집니다.
SKS08 공구 플랫폼
제공된 공구 카탈로그에는 WDMW080520 규격 플랫폼용 SKS08 생크 커터 및 페이스 밀이 포함되어 있습니다.
WDMW080520ZTR 치수
기존 삽입물을 대체하기 전에 모든 치수와 전체 접미사를 일치시켜야 합니다.
| 전체 모델 | IC | T | D | RE | APMT | 등급 | 공구 방향 |
|---|---|---|---|---|---|---|---|
| WDMW080520ZTR | 12.9 mm | 5.5 mm | 5.0 mm | 2.0 mm | 0.7 mm | D7320 | SKS08 규격 플랫폼; ZTR/ZER 확인 |
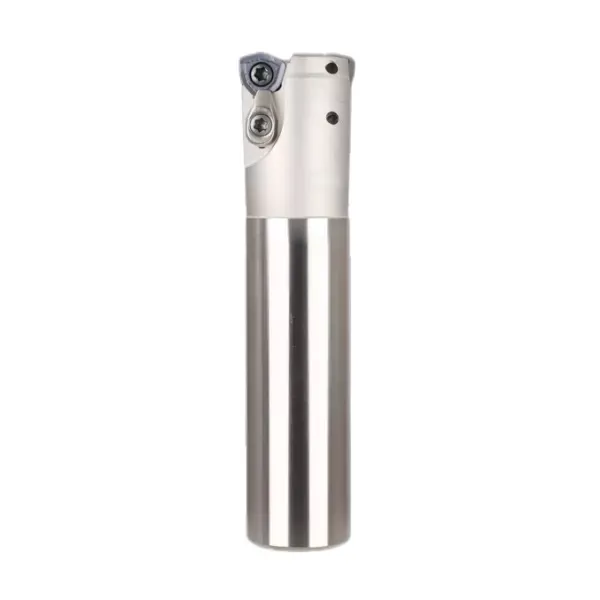
송입량이 많다고 해서 절삭 깊이가 깊어지는 것은 아닙니다
고속 이송 절삭 공구는 작은 진입각을 사용하기 때문에, 톱니당 프로그래밍된 이송량에 비해 칩의 두께가 얇아집니다. 이를 통해 축방향 절삭 깊이를 얕게 유지하면서도 더 높은 이송량을 확보할 수 있습니다.
더 큰 축방향 힘
절삭력의 더 큰 비중이 스핀들 축 방향으로 집중되므로, 특정 장오버행 및 캐비티 황삭 설정에 도움이 될 수 있습니다.
작은 ap, 더 높은 fz
카탈로그상의 APMT 값은 0.7 mm입니다. 이 인서트를 심절삭 숄더 밀링 인서트로 사용하지 마십시오.
설정이 여전히 결과에 영향을 미친다
강성이 낮거나, 오버행이 길거나, 절삭 중단이 잦거나, 공작물 고정력이 약하거나, 칩 배출이 제한적인 경우에는 시작 급송량을 줄이십시오.
D7320 등급 및 마모 점검 목록
제공된 삽입 카탈로그에서 WDMW080520ZTR에 대해 등재된 등급은 D7320이 유일합니다. 생산 데이터를 설정하기 전에 전체 재료 권장 사항을 확인하십시오.
안정적인 절단
측면의 점진적인 마모와 표면 상태를 모니터링하십시오.
절단 중단
가장자리의 깨짐이나 충격으로 인한 손상 여부를 확인하십시오.
스테인리스 스틸
가장자리의 두께 증가, 열 균열 및 칩 접착 상태를 주의 깊게 관찰하십시오.
긴 오버행
초기 절삭량을 줄이고, 런아웃, 홀더 강성 및 포켓 상태를 확인하십시오.
WDMW05, 06, 08 및 10 플랫폼은 서로 호환되지 않습니다.
SKS 제품군은 서로 다른 크기의 WDMW 인서트를 사용합니다. 커터 본체의 플랫폼 번호를 확인하고 올바른 인서트 제품군과 일치시키십시오.
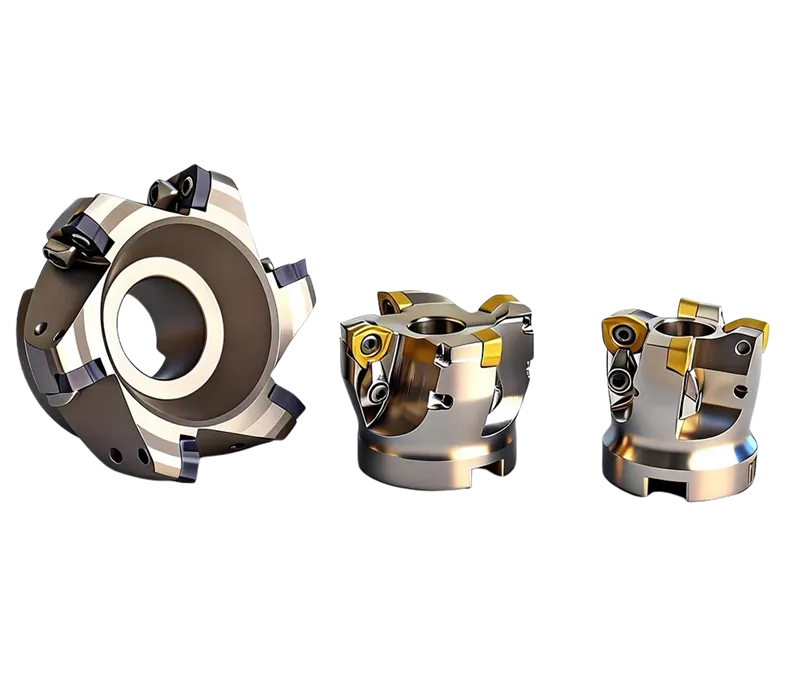
SKS08 생크 커터 및 페이스 밀
SKS08 제품군은 Ø32–40 mm 섕크 커터와 Ø50–100 mm 페이스 밀을 포함합니다. 카탈로그에는 M5 나사와 T20 렌치가 명시되어 있습니다.
생크 커터 선택하기
- 출입 제한 구역
- 다이 및 금형 캐비티
- 더 긴 도달 거리 요구 사항
- 절단 직경 Ø32–40 mm
페이스 밀 선택하기
- 공작물 표면 노출
- 더 넓은 면 황삭 가공 패스
- 짧고 견고한 아보르 구성
- 커터 직경 Ø50–100 mm
SKS08 생크 커터 모델
| 모델 | 생크 직경 | 커터 직경 | 전체 길이 | 치아 | 매물 등록 | 나사 | 렌치 |
|---|---|---|---|---|---|---|---|
| SKS08-C32-32-200 | 32 | 32 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-32-250 | 32 | 32 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-150 | 32 | 33 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-175 | 32 | 33 | 175 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-200 | 32 | 33 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-250 | 32 | 33 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-150 | 32 | 35 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-200 | 32 | 35 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-250 | 32 | 35 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-300 | 32 | 35 | 300 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-150 | 32 | 40 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-200 | 32 | 40 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-250 | 32 | 40 | 250 | 2 | WDMW080520ZER | M5 | T20 |
SKS08 면밀링 모델
| 모델 | 커터 직경 | 구경 | 치아 | 매물 등록 | 나사 | 렌치 |
|---|---|---|---|---|---|---|
| SKS08-50-22-4T | 50 | 22 | 4 | WDMW080520ZER | M5 | T20 |
| SKS08-63-22-4T | 63 | 22 | 4 | WDMW080520ZER | M5 | T20 |
| SKS08-80-27-5T | 80 | 27 | 5 | WDMW080520ZER | M5 | T20 |
| SKS08-100-32-6T | 100 | 32 | 6 | WDMW080520ZER | M5 | T20 |
WDMW 고급급송 밀링의 대표적인 적용 분야
고급 이송량 면 황삭
안정적인 기계에서 높은 테이블 이송 속도로 얕은 축방향 절삭을 수행합니다.
금형 및 다이 황삭 가공
거친 개방형 공동, 금형 표면 및 잔여 재질.
장거리 황삭
강성이 제한적인 경우, 가장 짧은 안정된 오버행을 사용하고 시작 이송량을 줄이십시오.
중단된 황삭
생산에 들어가기 전에 커터 본체의 허용 한계, 인서트 상태 및 재종 적합성을 확인하십시오.
올바른 WDMW 및 SKS08 조합을 선택하는 방법
전체 접미사 확인
ZTR, ZER 또는 기타 완전 삽입 명칭을 확인하십시오.
모든 치수를 확인하십시오
IC, 두께, 구멍, 반경 및 장착면을 확인하십시오.
커터 모델 일치시키기
SKS08 샹크 커터 또는 페이스 밀의 전체 품번을 알려주십시오.
신청서 제출하기
재질, 경도, 깊이, 맞물림, 오버행 및 수량을 포함하십시오.
WDMW080520ZTR 관련 질문
WDMW080520ZTR의 치수는 어떻게 되나요?
IC 12.9 mm, 두께 5.5 mm, 구멍 직경 5.0 mm, 모서리 반경 2.0 mm, 카탈로그 번호 APMT 0.7 mm.
WDMW080520ZTR의 등급은 무엇으로 표기되어 있나요?
제공된 삽입물 카탈로그에는 D7320이 기재되어 있습니다.
최대 절삭 깊이는 얼마입니까?
삽입물 카탈로그에는 APMT 0.7 mm로 기재되어 있습니다. 실제 프로그래밍된 축 방향 절삭 깊이 또한 해당 커터 본체의 절삭 데이터 한계를 준수해야 합니다.
어떤 커터 시스템에서 이 인서트 크기를 사용하나요?
제공된 공구 카탈로그에는 WDMW080520 규격 플랫폼용 SKS08 생크 커터 및 페이스 밀이 수록되어 있습니다.
WDMW080520ZTR과 WDMW080520ZER은 동일한 제품인가요?
꼭 그렇지는 않습니다. 접미사가 다르기 때문에 교체 전에 포켓, 시트, 칩브레이커 및 절삭면 형상을 반드시 확인해야 합니다.
SKS08 생크 커터와 페이스 밀 중 어떤 것을 선택해야 할까요?
구멍 가공, 접근이 어려운 부위 및 더 긴 작업 반경이 필요한 경우에는 샹크 커터를 선택하십시오. 더 넓은 개방면 가공과 더 짧고 강성이 높은 아보르 설정이 필요한 경우에는 페이스 밀을 선택하십시오.
SKS08은 어떤 하드웨어를 사용하나요?
카탈로그에는 M5 삽입 나사와 T20 렌치가 명시되어 있습니다.
WDMW080520ZTR 및 SKS08 가격 문의
견적서를 발행하기 전에 호환성을 확인할 수 있도록 삽입물 접미사와 커터 모델을 모두 보내 주시기 바랍니다.
권장 견적 요청(RFQ) 세부 사항: 코드, SKS08 모델, 공작물 재질, 경도, 축방향 절삭 깊이, 반경방향 접촉 깊이, 오버행, 수량 및 필요한 나사.