
LPGT010210ER 고속 이송 밀링 인서트
LPGT010210ER은 MFH 소구경 고속 이송 샹크 커터용 소형 양측 이방성 초경 인서트입니다. 교체용 제품을 선택하기 전에 치수, D530/D570/D580/D7320 등급 옵션 및 Ø8–16 mm 커터 전체 라인업을 비교해 보십시오.
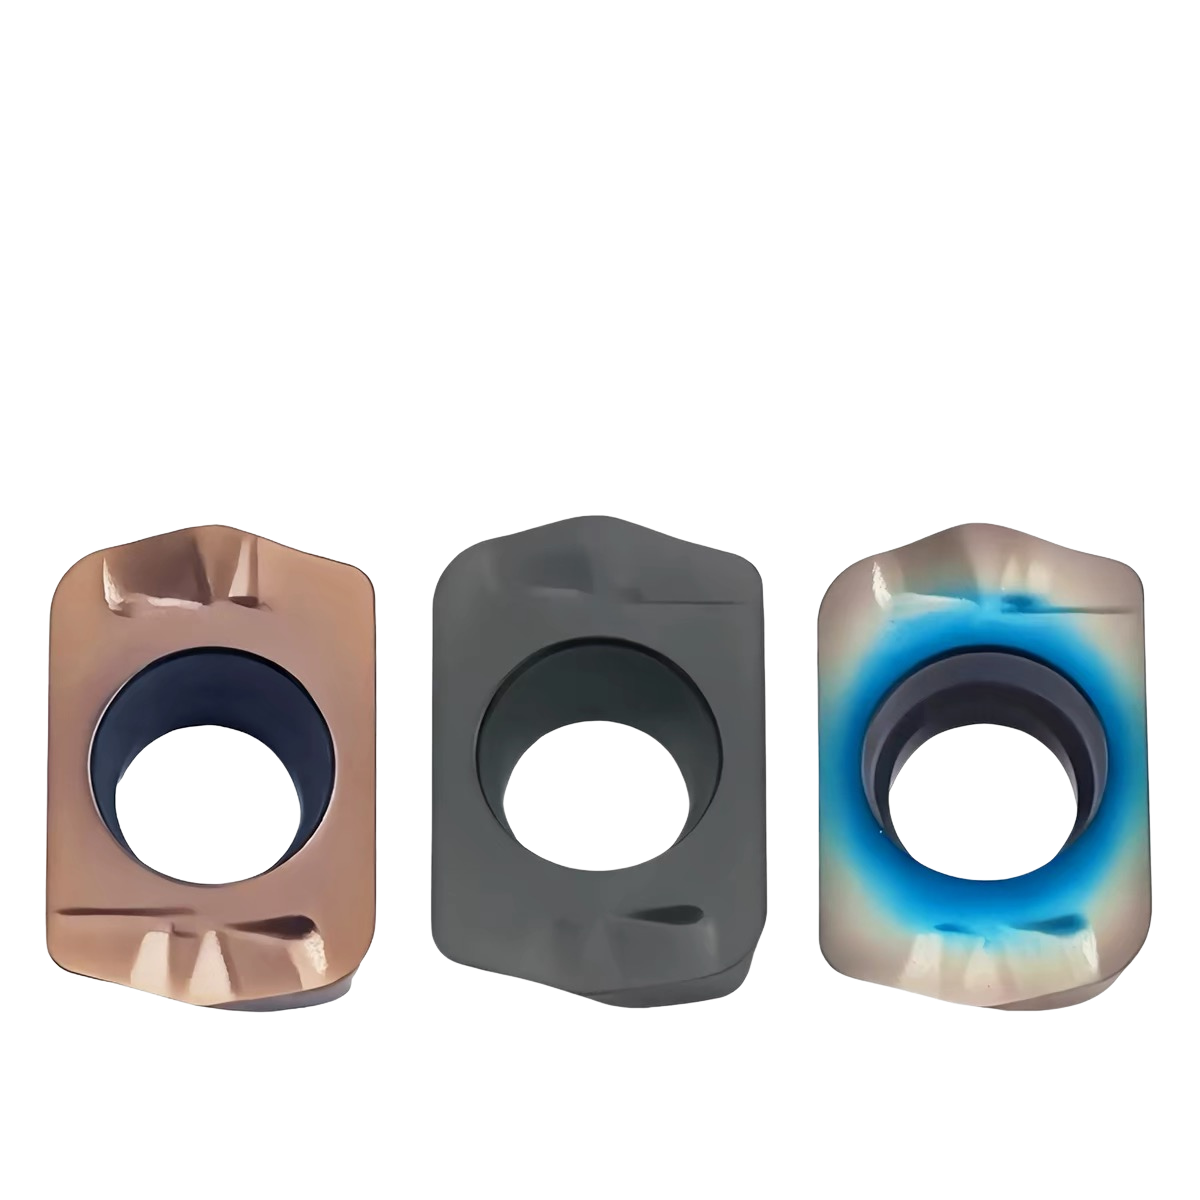
LPGT010210ER 인서트란 무엇인가요?
LPGT010210ER은 소형 고이송 절삭 포켓용으로 설계된 소형 양면 절삭 인서트입니다. 1.0 mm의 코너 반경과 6.26 mm의 짧은 본체 길이를 갖추고 있어, 접근성, 절삭력 제어 및 경제적인 황삭이 중요한 소구경 공구에 적합합니다.
전체를 그대로 유지하십시오 010210ER 명칭. ER 접미사는 제조사별 형상을 나타내므로, 기존 커터 포켓을 확인할 때 이를 생략해서는 안 됩니다.
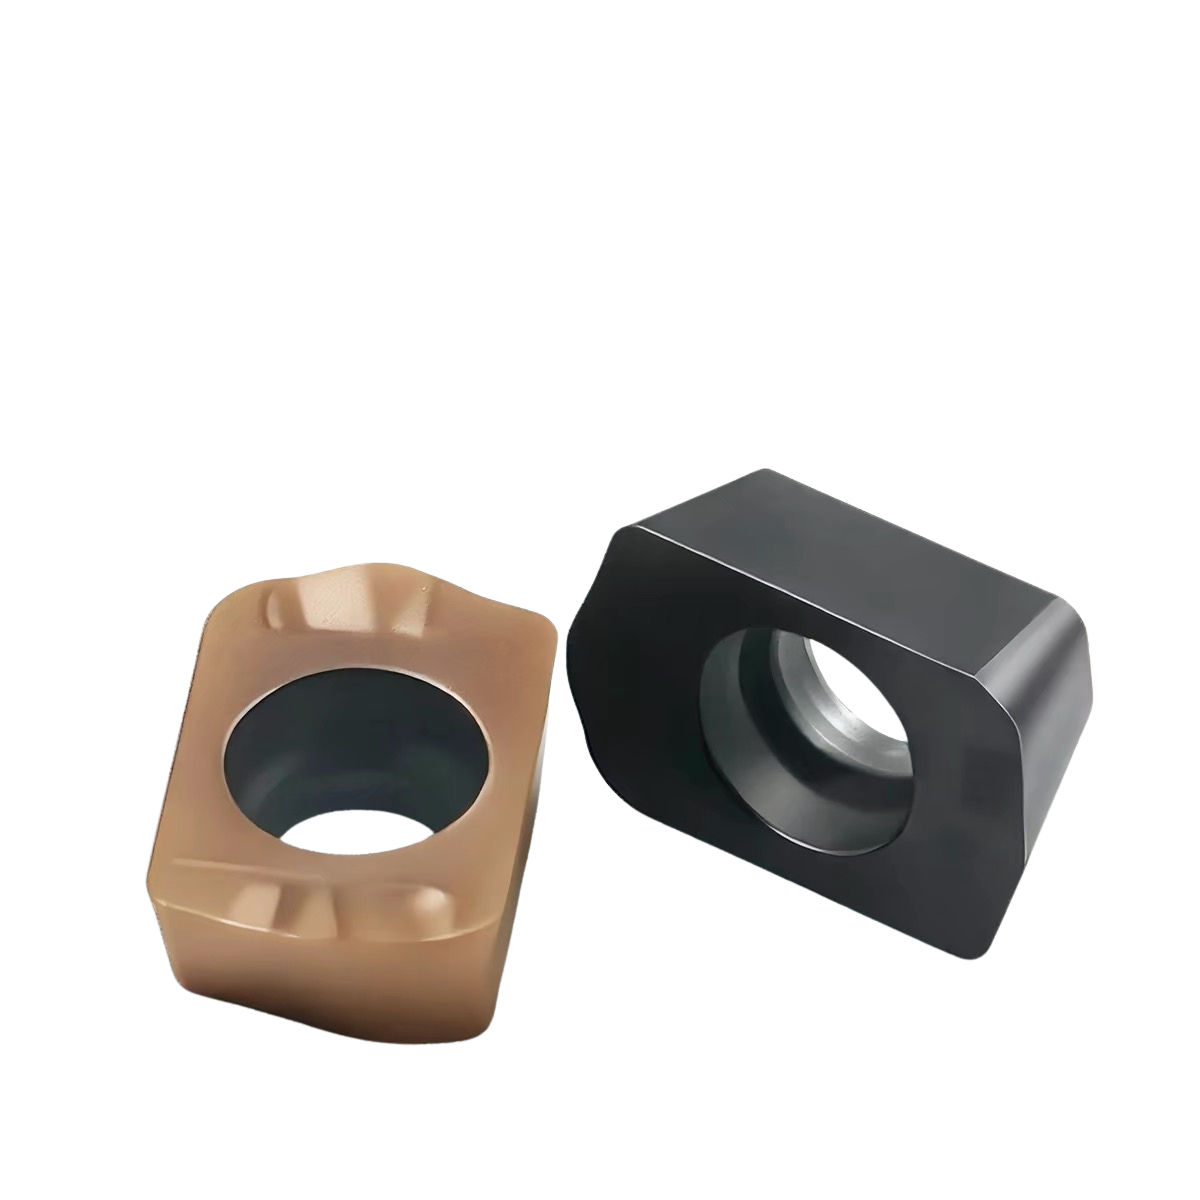
LPGT010210ER 치수 및 등급별 재고 현황
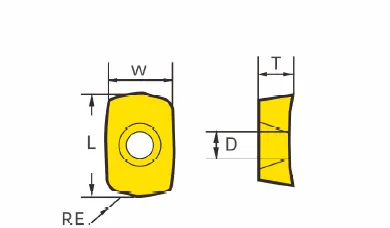
대체 인서트를 비교할 때는 5가지 치수와 전체 ER 접미사를 모두 사용하십시오.
사이즈 안내
| 전체 모델 | L(mm) | W (mm) | T (mm) | D (mm) | RE (mm) | 등재된 등급 | 매칭 커터 플랫폼 |
|---|---|---|---|---|---|---|---|
| LPGT010210ER | 6.26 | 4.19 | 2.19 | 2.10 | 1.0 | D530D570D580D7320 | MFH 소구경 홀더 제품 번호 LPGT010210; ER 포켓 확인 |
D530, D570, D580 및 D7320 등급
제공된 삽입형 카탈로그에는 LPGT010210ER에 대해 이 네 가지 등급이 기재되어 있습니다. 최종 선택은 가공 대상, 절삭 중단, 커터 오버행 및 관찰된 마모 상태에 따라 결정됩니다.
강도에 중점을 둔 강재용 방향 및 날의 안정성이 최우선인 간헐적 절삭 작업용.
안정적인 조건부터 중간 정도의 절삭 중단이 발생하는 조건에 이르기까지, 일반 강재 및 스테인리스강의 거친 밀링에 적합한 균형 잡힌 절삭 방향입니다.
안정적인 밀링 가공 및 특정 주철 또는 주형강 용도에 적합한 내마모성 방향.
카탈로그에 등재된 추가 옵션입니다. 해당 SKU에 대한 정확한 재질 및 절단 데이터 권장 사항을 확인해 주십시오.
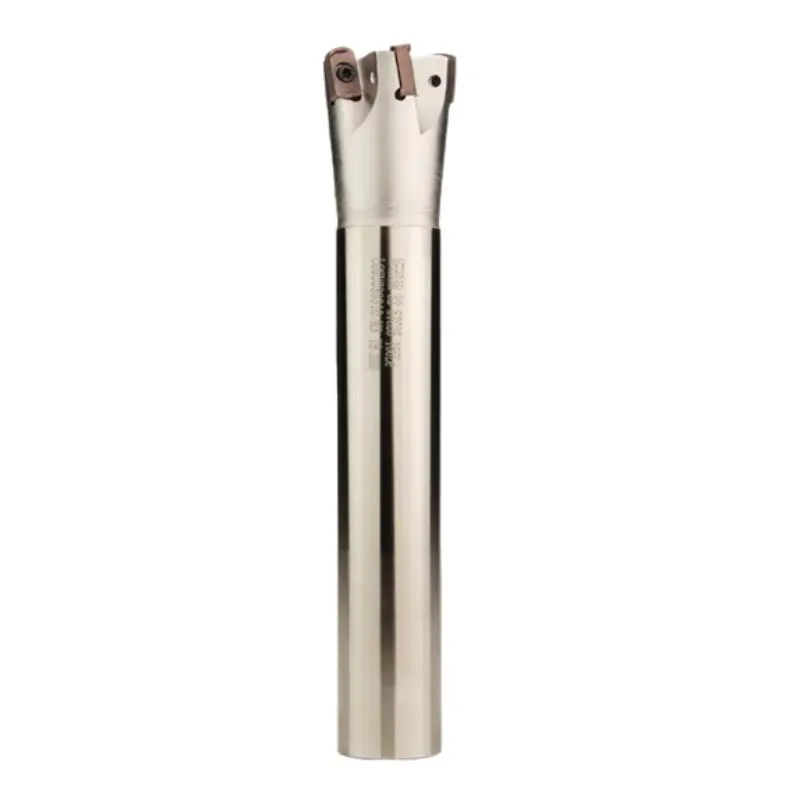
MFH 소구경 커터용 LPGT010210ER
커터 카탈로그에는 LPGT010210과 MFH Ø8–16 mm 홀더 제품군 간의 직접적인 규격-플랫폼 대응 정보가 기재되어 있습니다. 견적 요청서(RFQ)에는 ER 인서트 접미사 전체와 MFH 커터 코드 전체를 기재해 주십시오.
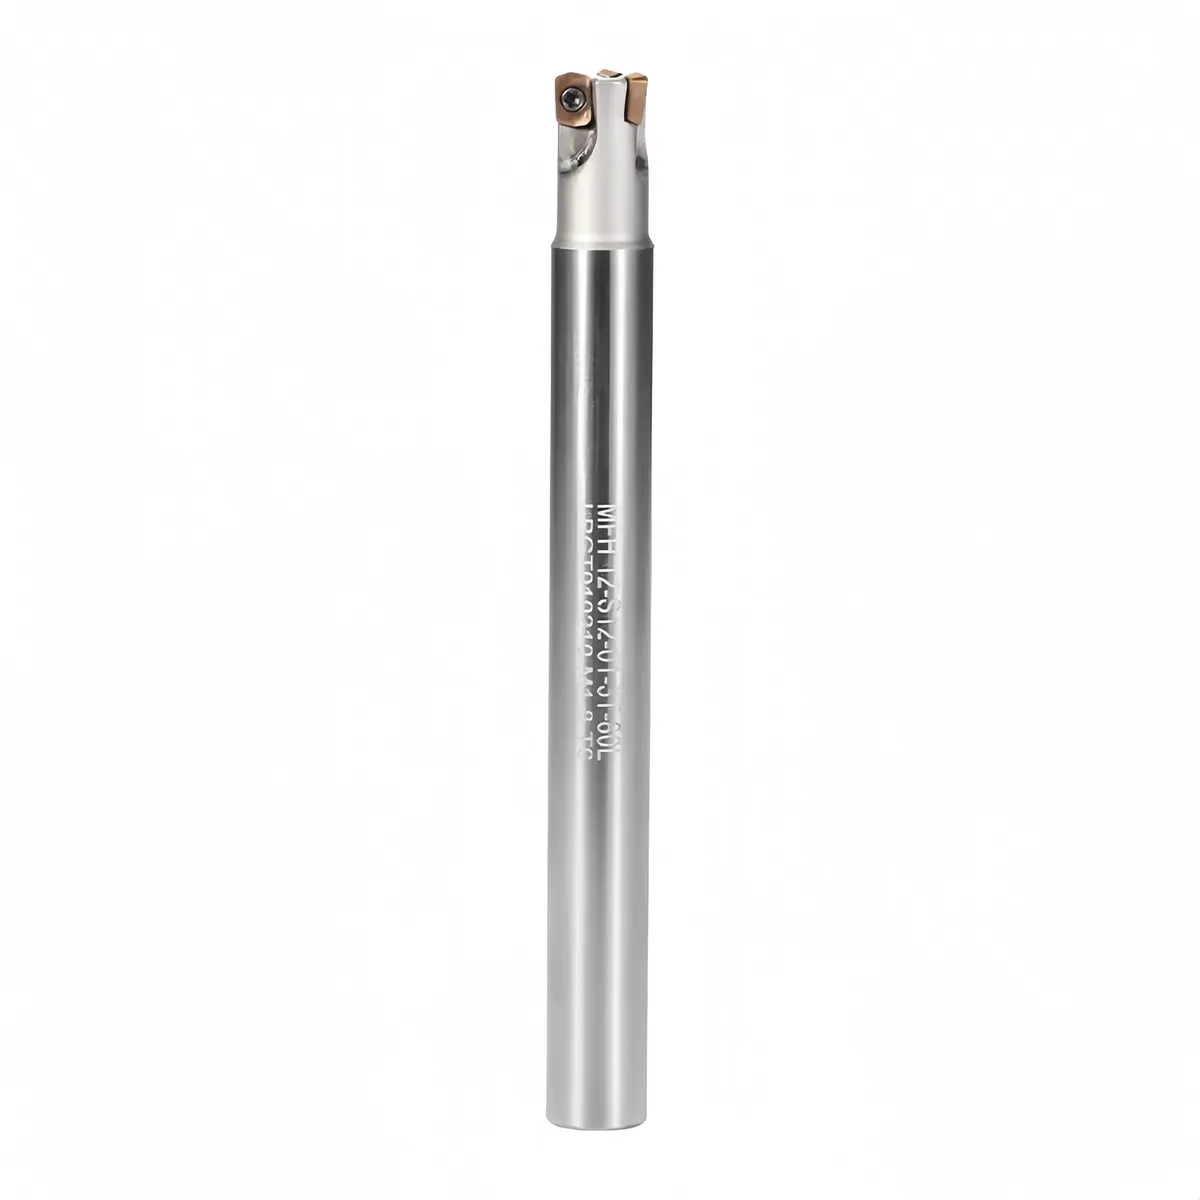
MFH Ø8–16 mm 섕크 커터 모델
제공된 커터 카탈로그에는 1개에서 4개의 절삭날을 가진 11종의 홀더가 수록되어 있습니다. Ø8–13 규격의 본체 길이는 100 mm이며, Ø14–16 규격의 본체 길이는 120 mm입니다.
MFH 소구경 커터 테이블
| 커터 모델 | 플루트 | 커터 직경 D (mm) | 생크 직경 d (mm) | 전체 길이 L (mm) | 날 길이 L1 (mm) | 플랫폼 삽입 | 나사 | 렌치 |
|---|---|---|---|---|---|---|---|---|
| MFH 8-S8-01-100 | 1 | 8 | 8 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 9-S8-01-100 | 1 | 9 | 8 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 10-S10-01-100-2T | 2 | 10 | 10 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 11-S10-01-100-2T | 2 | 11 | 10 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 12-S12-01-100-2T | 2 | 12 | 12 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 13-S12-01-100-2T | 2 | 13 | 12 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 12-S12-01-100-3T | 3 | 12 | 12 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 13-S12-01-100-3T | 3 | 13 | 12 | 100 | 20 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 14-S14-01-120-3T | 3 | 14 | 14 | 120 | 25 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 15-S14-01-120-4T | 4 | 15 | 14 | 120 | 25 | LPGT010210 / ER 확인 | M1.8 | T6 |
| MFH 16-S16-01-120-4T | 4 | 16 | 16 | 120 | 25 | LPGT010210 / ER 확인 | M1.8 | T6 |
소직경 거친 밀링 적용 분야
작은 공동, 금형 부위 또는 접근이 어려운 영역의 내부 거친 가공에 소형 커터가 필요한 경우 LPGT010210ER을 사용하십시오.
소직경 고속 이송 황삭 가공
효율적인 절삭을 위해 축방향 걸림량을 낮게 설정하고 검증된 MFH 본체를 사용하십시오.
포켓 및 캐비티 황삭
직경 Ø8–16 mm의 커터를 사용하여 좁은 내부 공간의 가공이 가능합니다.
금형 가공
절삭력과 공구 접근성을 조절하면서 거칠고 좁은 형상 영역을 가공합니다.
장거리 소형 기능
실용적인 범위 내에서 오버행이 가장 짧고 클램핑이 안정적인 100mm 또는 120mm 본체를 사용하십시오.
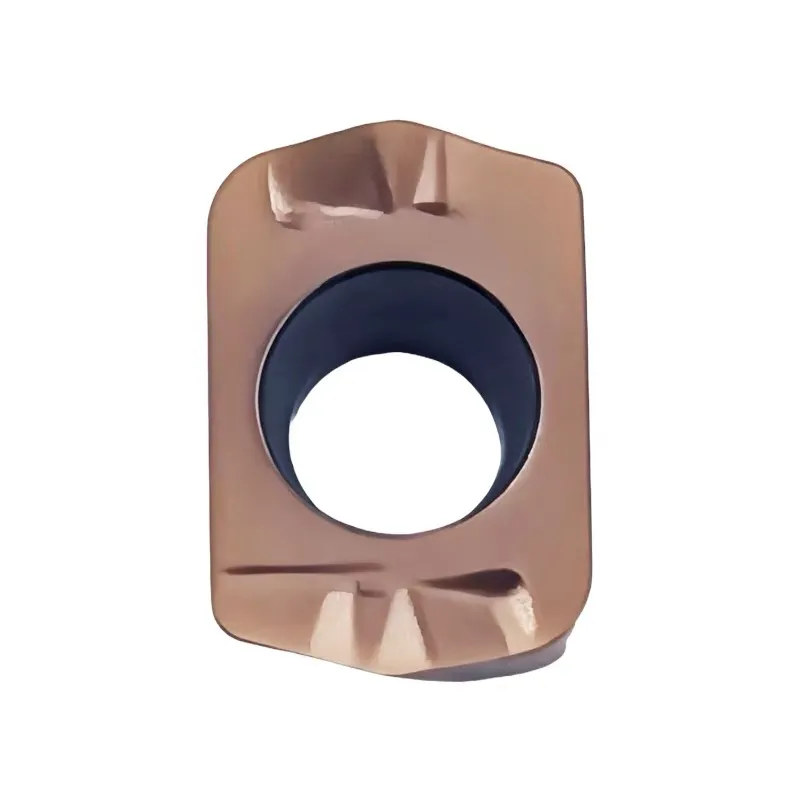
LPGT 인서트 및 MFH 커터 선택 방법
LPGT010210ER 밀링 인서트 자주 묻는 질문
LPGT010210ER의 치수는 어떻게 되나요?
LPGT010210ER에는 어떤 학년이 포함되어 있나요?
어떤 커터에 LPGT010210ER 인서트가 사용되나요?
Ø12와 Ø13 2T 및 3T 커터의 차이점은 무엇인가요?
어떤 나사와 렌치가 필요한가요?
LPGT 커터는 경사 절삭이나 나선형 절삭이 가능한가요?
LPGT010210ER 인서트 가격 문의
견적서를 발행하기 전에 치수, 재질 등급, 톱니 수, 부속품 및 용도를 확인할 수 있도록 인서트와 MFH 커터에 대한 전체 정보를 보내 주시기 바랍니다.
