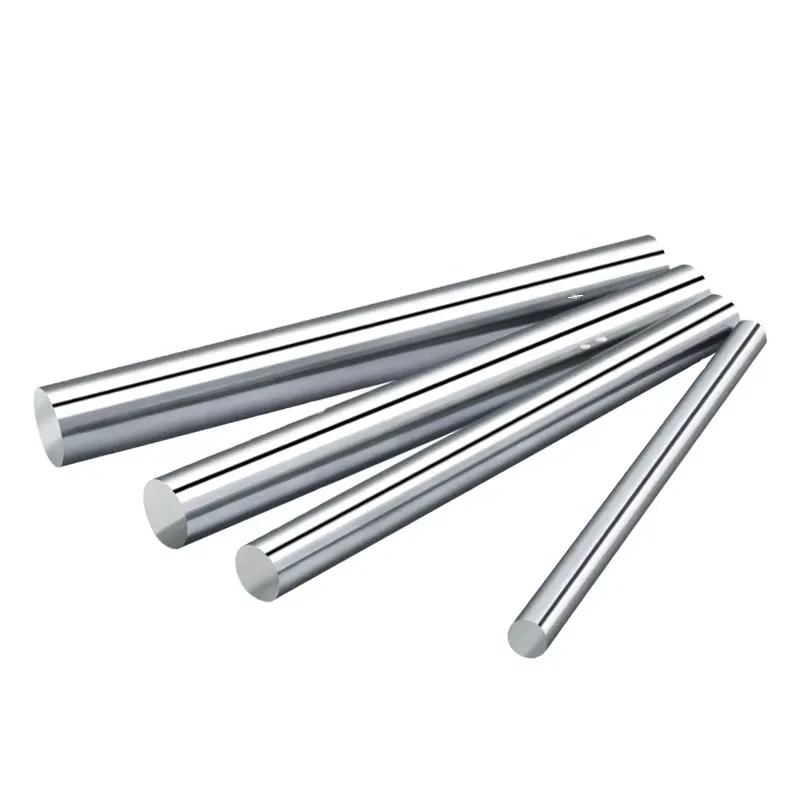
超硬ブランク

超硬ロッドブランク
ソリッド、シングルホール、ダブルホール、スパイラルがあります。 タングステンカーバイトロッド ブランク。

超硬インサートブランク
私たちは、標準的なインデックス可能な幅広い製品を製造することができます。 インサート・ブランク 旋盤加工、フライス加工、ドリル加工、インサートブランクのねじ切り加工など。

タングステンカーバイトプレート
我々は以下を提供する タングステンカーバイトプレート 通常のブランクと研磨ブランクを含むさまざまなサイズのブランクがあり、特殊なカスタマイズ要求にも対応している。
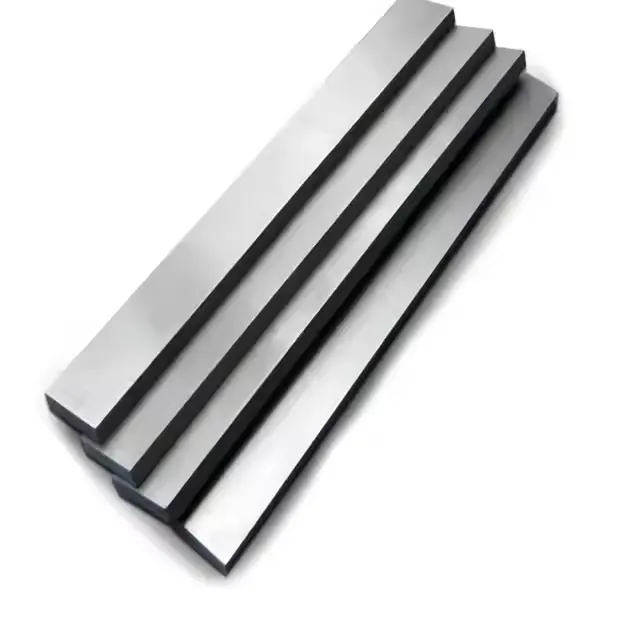
タングステンカーバイトストリップ
プロフェッショナル・タングステン カーバイドストリップ メーカーは、製品は押出ストリップとSTBストリップを含み、様々なサイズや厚さ、特別なカスタマイズの要件をサポートしています。

超硬ドリルブランク
標準的な超硬ドリルブランク(内部クーラント、外部クーラント)と特別な要件のカスタマイズ製品。

カーバイドプリフォーム
超硬プリフォームの専門メーカーで、様々な特殊耐摩耗製品(ネジ、多穴、多溝、横穴、盲穴、ノズル、金型)に対応。
当社が製造する炭化タングステンブランクの種類
当社は、OEM/ODM向けの超硬合金ブランクサプライヤーとして、未処理のWC-Co粉末をプレス加工そしてHIP焼結し、5つの主力製品ラインにわたってニアネットシェイプのプリフォームそして精密研削ブランクを製造しています:
1。 超硬インサートブランク(旋削、フライス加工、溝切り、ねじ切り)
ISO 1832規格の標準形状(CNMG、WNMG、TNMG、DCMT、CCMT、APKT、そして16ER/16IRねじ形状を含む)または特注の特殊形状図面に基づいて加工されます。以下の形態で提供可能です。 焼結済みブランク 研削余量を制御したもの(+0.15 mm ~ +0.30 mm)または 上下両面研磨済みブランク 周辺研削、エッジホーニング、そしてPVD/CVDコーティングに対応しています。
2。 超硬ドリルブランクそしてエンドミルロッドブランク
回転工具研削盤用、押出成形そしてHIP焼結処理を施したサブミクロン級超硬円筒棒:
- 中実円筒棒: 直径 ⌀ 1.0 mm ~ ⌀ 40.0 mm、標準長さ 330 mm、未研磨品またはセンターレス研磨品をご用意しています。 ISO h6 公差 (Ra ≤ 0.2 µm)、片面または両面面取り付き。
- 内部冷却式ドリルブランク: ストレート・ツインホール、スリーホール、または 30°/40°ヘリカル型クーラント穴ブランク 3×D、5×D、8×D、そして12×Dの高性能超硬ドリル用に設計されています。
- ウェルドン・フラット&ステップ・ブランク: 5軸CNC工具研削盤(ANCA、Walter、Rollomatic)において、CBN砥石の摩耗とサイクルタイムを最小限に抑えるため、あらかじめ研削加工済みの段階径ブランクを用意します。
3。 超硬ストリップ、プレート、そしてソーチップ
木工用ナイフ、ろう付け旋削工具、摩耗防止パッド、そしてプレス金型用の平らな長方形ストリップそして正方形プレート。標準厚さは1.5 mmから30 mmで、反りが少なく、気孔率ゼロです。
4。 特注プリフォームそして耐摩耗性ブッシング/ノズル
ねじ渦巻きリング、冷間圧造金型、引抜き金型、そしてサンドブラスト用ノズル向けのニアネットシェイプ成形プリフォームにより、ダイヤモンド研削の材料量を最大60%削減します。
超硬合金(タングステンカーバイド)のグレードそして冶金仕様表
| ONMY グレード / ISO コード | コバルトバインダー(Co %) | WC 粒度 | 密度(g/cm³) | 硬度(HRA/HV30) | 抗折力(MPa) | 小学校入学願書(白紙) |
|---|---|---|---|---|---|---|
| OM06U (ISO K05~K15) | 6.0% | 超微細(0.4 µm) | 14.85 | 93.2 HRA(1850 HV) | 3,800以上 | 焼入れ鋼(55~65 HRC)用仕上げエンドミルそしてPCB用ドリル |
| OM10F (ISO K20–K30 / YG10X) | 10.0% | サブミクロン(0.6 µm) | 14.40 | 91.8 HRA(1600 HV) | 4,200以上 | 汎用超硬エンドミルそして内部冷却式ドリルブランク |
| OM12F(ISO K30~K40) | 12.0% | 微細(0.8 µm) | 14.15 | 90.5 HRA(1450 HV) | 4,300以上 | 荒加工用エンドミル、ステンレス鋼・チタン用工具、そしてスレッドワーリングインサート |
| OM-P25(ISO P20~P30) | 8.5% + TiC/TaC | 中粒径(1.2~1.8 µm) | 12.90 – 13.80 | 90.8 HRA(1500 HV) | 2,600以上 | CVD/MT-CVD鋼の切削用インデックス式旋削・フライス用インサートブランク |
| OM-K10 (YG6 / YG8) | 6.0% – 8.0% | 中粒子(1.0~1.5 µm) | 14.60 – 14.90 | 89.5~91.5 HRA | 2,800以上 | 鋳鉄製旋削用インサートブランク、ろう付けチップ、絞り金型そして摩耗部品 |
超硬ブランクスのご注文に関するよくある質問
1。 焼結後の超硬ブランクと精密研削済みブランクの違いは何ですか?
焼結後のブランク これらは低圧HIP焼結から直接製造されたもので、公差はおよそ±0.10 mm~±0.25 mm(~20%の線形焼結収縮分を補正済み)であり、すべての機能面にダイヤモンド研削を施す必要があります。 精密研磨済みブランク 基準面または外径がすでに研磨済みである h6 公差(±0.004 mm ~ ±0.008 mm), 、これにより、CNC工作機械やインサート研削盤に直接クランプして使用することができます。
2。 弊社独自の設計図に基づいて、特注の超硬インサートブランクをプレス加工していただけますか?
はい。完成時のインサートの形状そして片面ごとのご希望の研削用素材を明記した、2DのDXF/PDF図面または3DのSTEPモデルをお送りください。弊社では、お客様専用のプレス金型(上・下パンチ、コアロッド、超硬ダイキャビティ)を設計し、寸法検査そして金属組織検査用の初回焼結サンプルをご提供いたします。
