
Plaquettes interchangeables pour fraises à bout sphérique
Plaquettes en carbure remplaçables pour les systèmes de fraises à bout sphérique indexables utilisés dans le contournage 3D, le fraisage par copie et l'usinage de matrices et de moules. Comparez les gammes ZDFG, BNM et P3200 en fonction de leur taille, de la nuance de carbure et de l'étape d'usinage.
Choisissez la plaquette en fonction du corps de fraise, du rayon de la bille ou du diamètre de coupe, du matériau de la pièce à usiner et de l'état de surface requis.
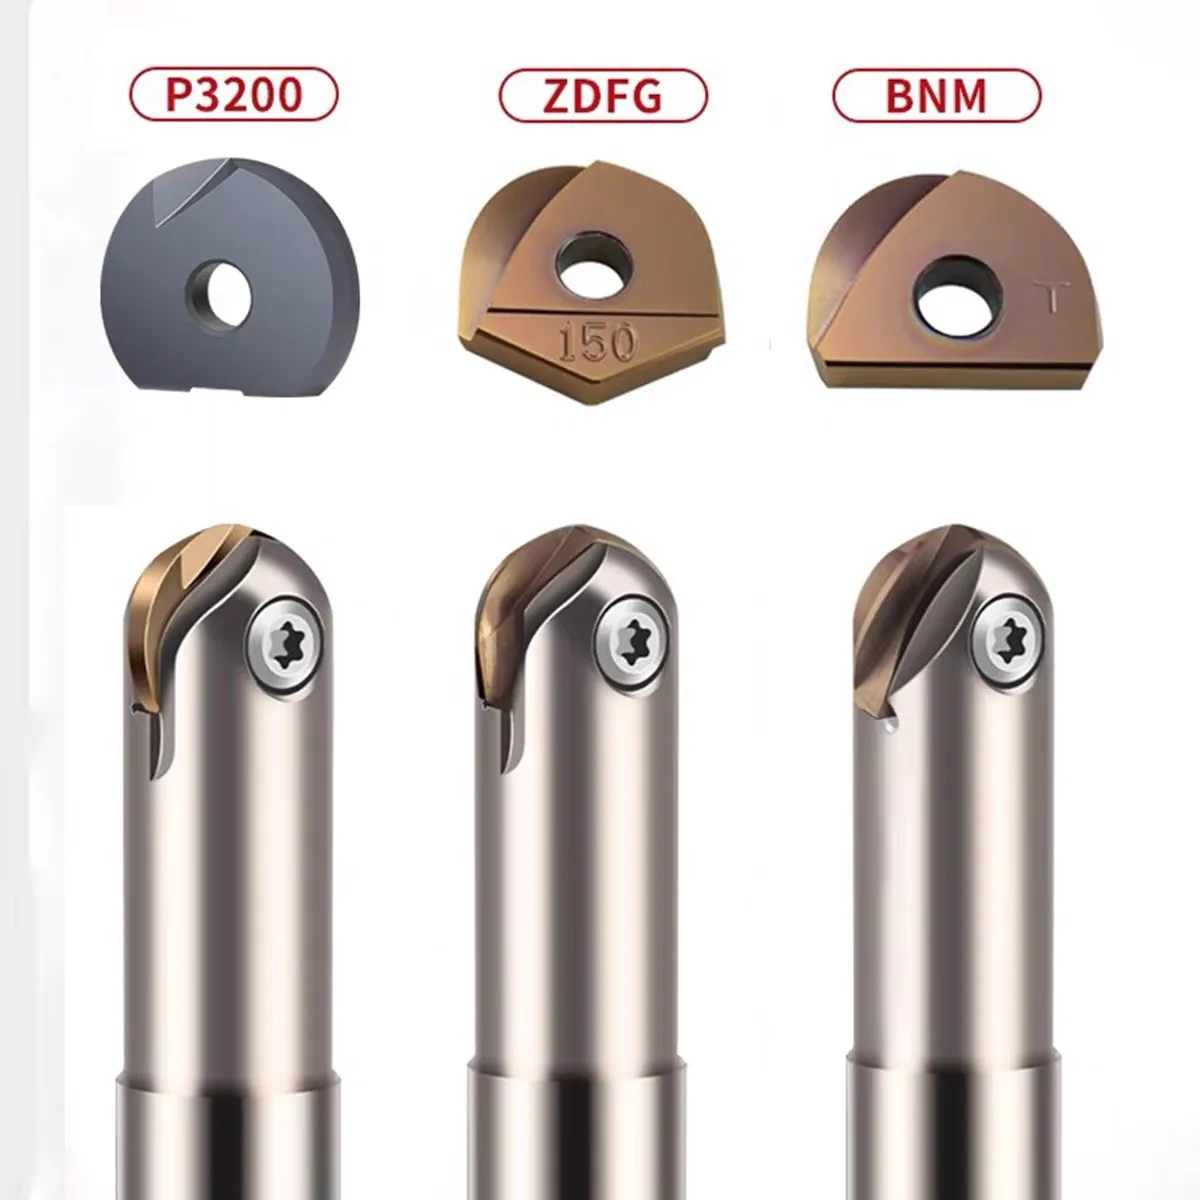
Plateformes pour plaquettes de fraise à bout sphérique
Choisissez d'abord la plate-forme d'insert, puis comparez les dimensions des modèles et les nuances de carbure pour trouver le système de fraise à bout sphérique à plaquettes amovibles adapté.
Plateforme ZDFG
ZDFG / ZPFG-LSH · R5–R15 · ΦDc 10–30 mm
| Modèle | R | ə | A | ΦDc | T | Grade |
|---|---|---|---|---|---|---|
| ZDFG-100 | 5 | 5.6 | 12.1 | 10 | 2.7 | MS20106 / MS20403 |
| ZDFG-120 | 6 | 6.6 | 14.6 | 12 | 3.2 | MS20106 / MS20403 |
| ZDFG-160 | 8 | 9 | 16.6 | 16 | 4.2 | MS20106 / MS20403 |
| ZDFG-200 | 10 | 11.5 | 20.3 | 20 | 5.2 | MS20106 / MS20403 |
| ZDFG-250 | 12.5 | 14.5 | 24.1 | 25 | 6.2 | MS20106 / MS20403 |
| ZDFG-300 | 15 | 18.5 | 29.2 | 30 | 7.2 | MS20106 / MS20403 |
| ZPFG-100-LSH | 5 | 5.6 | 12.1 | 10 | 2.7 | MS60106 |
| ZPFG-120-LSH | 6 | 6.6 | 14.6 | 12 | 3.2 | MS60106 |
| ZPFG-160-LSH | 8 | 9 | 16.6 | 16 | 4.2 | MS60106 |
| ZPFG-200-LSH | 10 | 11.5 | 20.3 | 20 | 5.2 | MS60106 |
| ZPFG-250-LSH | 12.5 | 14.5 | 24.1 | 25 | 6.2 | MS60106 |
| ZPFG-300-LSH | 15 | 18.5 | 29.2 | 30 | 7.2 | MS60106 |
Plateforme BNM
BNM / BNM-LTG · R5–R15 · ΦDc 10–30 mm
| Modèle | R | A | ΦDc | T | Grade |
|---|---|---|---|---|---|
| BNM-100 | 5 | 8.5 | 10 | 2.6 | MS20106 / MS20403 |
| BNM-120 | 6 | 10 | 12 | 3 | MS20106 / MS20403 |
| BNM-160 | 8 | 12 | 16 | 4 | MS20106 / MS20403 |
| BNM-200 | 10 | 15 | 20 | 5 | MS20106 / MS20403 |
| BNM-250 | 12.5 | 18.5 | 25 | 6 | MS20106 / MS20403 |
| BNM-300 | 15 | 22.5 | 30 | 7 | MS20106 / MS20403 |
| BNM-100-LTG | 5 | 8.5 | 10 | 2.6 | MS60106 |
| BNM-120-LTG | 6 | 10 | 12 | 3 | MS60106 |
| BNM-160-LTG | 8 | 12 | 16 | 4 | MS60106 |
| BNM-200-LTG | 10 | 15 | 20 | 5 | MS60106 |
| BNM-250-LTG | 12.5 | 18.5 | 25 | 6 | MS60106 |
| BNM-300-LTG | 15 | 22.5 | 30 | 7 | MS60106 |
Plateforme P3200
P3200 · 8–32 mm (DC)
| Modèle | d1 | l1 | Dc | s | Grade |
|---|---|---|---|---|---|
| P3200-D8 | 3 | 4 | 8 | 2 | MS20106 / MS20403 |
| P3200-D10 | 4 | 5 | 10 | 2.5 | MS20106 / MS20403 |
| P3200-D12 | 5 | 6 | 12 | 2.5 | MS20106 / MS20403 |
| P3200-D16 | 5 | 6 | 16 | 3 | MS20106 / MS20403 |
| P3200-D20 | 5 | 6 | 20 | 3 | MS20106 / MS20403 |
| P3200-D25 | 6 | 9 | 25 | 4 | MS20106 / MS20403 |
| P3200-D30 | 8 | 10 | 30 | 5 | MS20106 / MS20403 |
| P3200-D32 | 8 | 10 | 32 | 5 | MS20106 / MS20403 |
Les dimensions sont exprimées en millimètres. Le symbole “ ə ” est repris tel quel, tel qu’il figure dans la fiche technique d’origine.
Choisissez en fonction du matériau et de l'étape d'usinage
Le choix de la qualité s'effectue en fonction des données fournies sur le produit. Veuillez vérifier la plateforme d'insert et le système de coupe exacts avant de passer commande.
Usage général / HRC ≤ 55
Pour l'acier, l'acier inoxydable, les alliages de titane, la fonte, la fonte ductile et d'autres matériaux dont la dureté est inférieure à HRC 55. Destiné à l'usinage moyen et à la pré-finition.
Acier à moules trempé / HRC 58–62
Pour les aciers à moules trempés H13, SKD11, Cr12MoV et autres aciers similaires à haute dureté. Destiné à la finition.
Aluminium
Nuance non revêtue pour les pièces en aluminium. Destinée à la pré-finition et à la finition nécessitant un tranchant vif.
Où ces systèmes d'insertion trouvent-ils leur place ?
La plage d'utilisation exacte dépend de la géométrie du corps de l'outil, de la plate-forme de la plaquette, du matériau et des conditions d'usinage.
Fraisage 3D de contours et de copies
Pour les surfaces courbes, concaves et convexes où une fraise à bout sphérique à plaquettes amovibles suit une géométrie en constante évolution.
Surfaces des matrices et des moules
Utilisez la plate-forme et la nuance adaptées à l'usinage des surfaces de moules, y compris pour les applications de finition sur des matériaux à haute dureté.
Traitement intermédiaire et préfinition
La référence MS20106 permet un usinage moyen et une pré-finition dans la plage de matériaux et de duretés prise en charge.
Finition
Le MS60106 est destiné à la finition de l'acier à moules trempé, tandis que le MS20403 est destiné à la pré-finition et à la finition de l'aluminium.
Adapter l'insert au corps de la fraise
Le bon fonctionnement des systèmes à pointe sphérique indexables dépend de la géométrie et de la poche de la plaquette. Un modèle complet de la fraise constitue le moyen le plus rapide de vérifier la compatibilité.
Plateforme d'insertion
Identifiez d'abord ZDFG, BNM ou P3200, y compris les variantes LSH ou LTG le cas échéant.
Rayon / Diamètre de coupe
Veuillez confirmer la valeur R ou Dc requise ainsi que la référence complète de l'insert.
Corps de fraise / Entaille
Veuillez fournir le modèle du corps de l'outil de coupe, le type de poche ou un échantillon de plaquette existant afin que nous puissions vérifier la compatibilité.
Matériau / Dureté
Indiquez le matériau de la pièce, sa dureté et l'étape d'usinage afin de préciser la nuance de carbure.
Vous avez besoin d’aide pour trouver une plaquette à bout sphérique indexable adaptée ?
Veuillez nous indiquer le modèle ou la plateforme de l'insert, le corps de la fraise, le rayon ou le diamètre de coupe requis, le matériau de la pièce, sa dureté, l'étape d'usinage et la quantité.
