
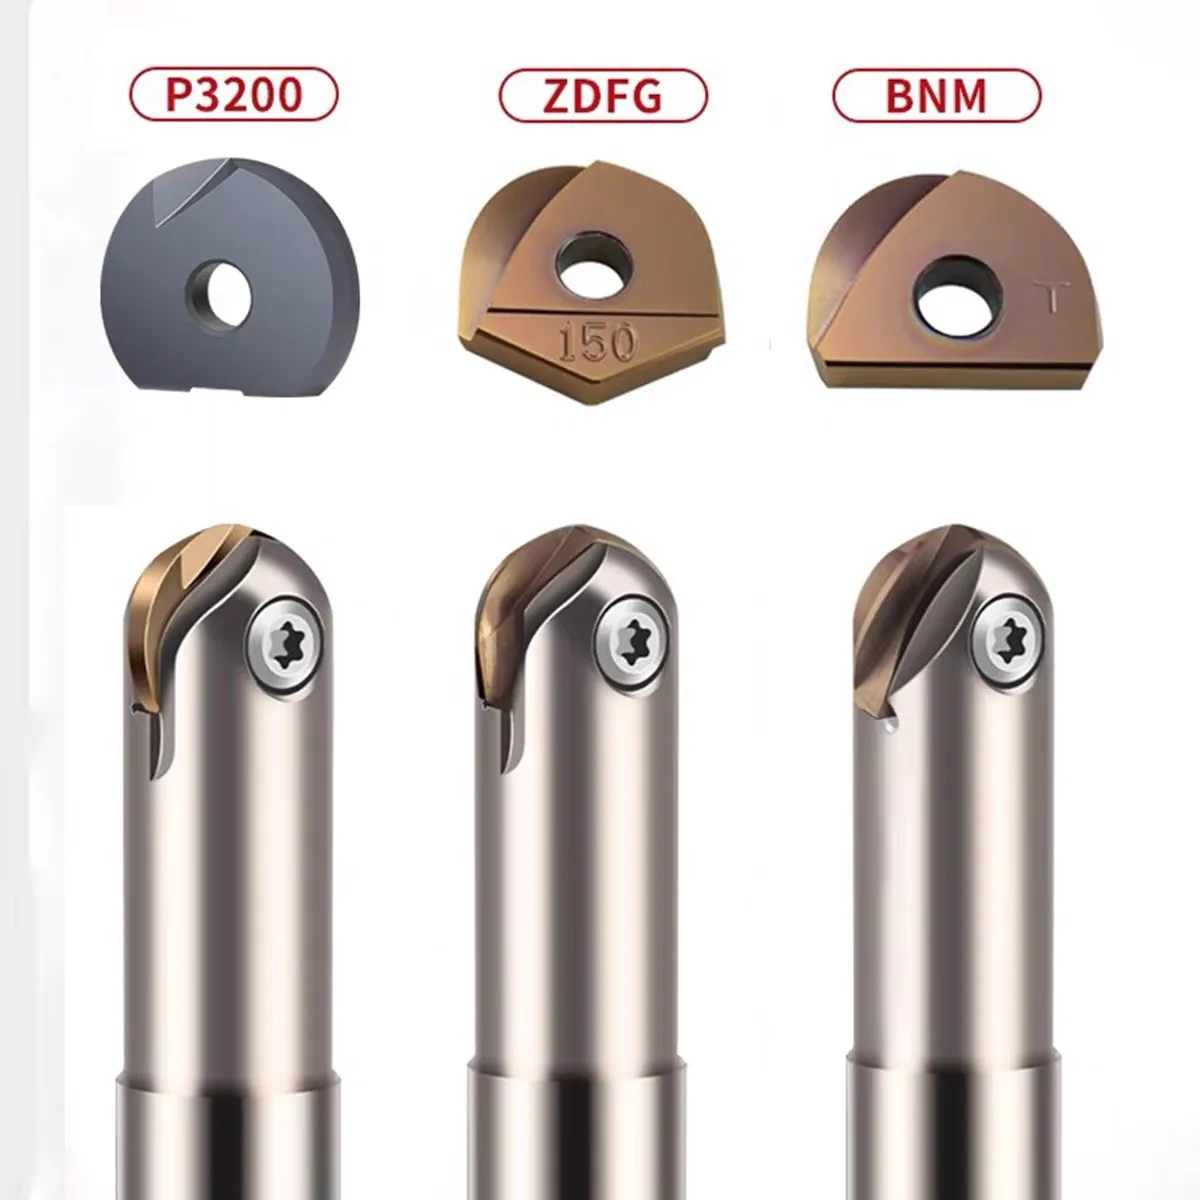
插入平台
球頭立銑刀刀片平台
請先選擇刀片平台,然後比較相應可轉位球頭立銑刀系統的型號尺寸與硬質合金牌號。.
技術規格
ZDFG 平台
ZDFG / ZPFG-LSH · R5–R15 · ΦDc 10–30 毫米
| 型號 | R | ə | A | ΦDc | T | 等級 |
|---|---|---|---|---|---|---|
| ZDFG-100 | 5 | 5.6 | 12.1 | 10 | 2.7 | MS20106 / MS20403 |
| ZDFG-120 | 6 | 6.6 | 14.6 | 12 | 3.2 | MS20106 / MS20403 |
| ZDFG-160 | 8 | 9 | 16.6 | 16 | 4.2 | MS20106 / MS20403 |
| ZDFG-200 | 10 | 11.5 | 20.3 | 20 | 5.2 | MS20106 / MS20403 |
| ZDFG-250 | 12.5 | 14.5 | 24.1 | 25 | 6.2 | MS20106 / MS20403 |
| ZDFG-300 | 15 | 18.5 | 29.2 | 30 | 7.2 | MS20106 / MS20403 |
| ZPFG-100-LSH | 5 | 5.6 | 12.1 | 10 | 2.7 | MS60106 |
| ZPFG-120-LSH | 6 | 6.6 | 14.6 | 12 | 3.2 | MS60106 |
| ZPFG-160-LSH | 8 | 9 | 16.6 | 16 | 4.2 | MS60106 |
| ZPFG-200-LSH | 10 | 11.5 | 20.3 | 20 | 5.2 | MS60106 |
| ZPFG-250-LSH | 12.5 | 14.5 | 24.1 | 25 | 6.2 | MS60106 |
| ZPFG-300-LSH | 15 | 18.5 | 29.2 | 30 | 7.2 | MS60106 |
技術規格
BNM 平台
BNM / BNM-LTG · R5–R15 · ΦDc 10–30 毫米
| 型號 | R | A | ΦDc | T | 等級 |
|---|---|---|---|---|---|
| BNM-100 | 5 | 8.5 | 10 | 2.6 | MS20106 / MS20403 |
| BNM-120 | 6 | 10 | 12 | 3 | MS20106 / MS20403 |
| BNM-160 | 8 | 12 | 16 | 4 | MS20106 / MS20403 |
| BNM-200 | 10 | 15 | 20 | 5 | MS20106 / MS20403 |
| BNM-250 | 12.5 | 18.5 | 25 | 6 | MS20106 / MS20403 |
| BNM-300 | 15 | 22.5 | 30 | 7 | MS20106 / MS20403 |
| BNM-100-LTG | 5 | 8.5 | 10 | 2.6 | MS60106 |
| BNM-120-LTG | 6 | 10 | 12 | 3 | MS60106 |
| BNM-160-LTG | 8 | 12 | 16 | 4 | MS60106 |
| BNM-200-LTG | 10 | 15 | 20 | 5 | MS60106 |
| BNM-250-LTG | 12.5 | 18.5 | 25 | 6 | MS60106 |
| BNM-300-LTG | 15 | 22.5 | 30 | 7 | MS60106 |
技術規格
P3200 平台
P3200 · 直徑 8–32 毫米
| 型號 | d1 | l1 | 直流 | s | 等級 |
|---|---|---|---|---|---|
| P3200-D8 | 3 | 4 | 8 | 2 | MS20106 / MS20403 |
| P3200-D10 | 4 | 5 | 10 | 2.5 | MS20106 / MS20403 |
| P3200-D12 | 5 | 6 | 12 | 2.5 | MS20106 / MS20403 |
| P3200-D16 | 5 | 6 | 16 | 3 | MS20106 / MS20403 |
| P3200-D20 | 5 | 6 | 20 | 3 | MS20106 / MS20403 |
| P3200-D25 | 6 | 9 | 25 | 4 | MS20106 / MS20403 |
| P3200-D30 | 8 | 10 | 30 | 5 | MS20106 / MS20403 |
| P3200-D32 | 8 | 10 | 32 | 5 | MS20106 / MS20403 |
尺寸單位為毫米。符號「ə」完全保留自原始規格表中的原樣。.
年級選擇
依材質與加工階段選擇
規格選擇應遵循所提供的产品資料。下單前請確認確切的刀片平台及切削系統。.
通用用途 / HRC ≤55
適用於鋼、不鏽鋼、鈦合金、鑄鐵、球墨鑄鐵及其他硬度低於 HRC55 的材料。適用於中度加工及預精加工。.
塗層AlTiSiXN
塗層厚度2.5 微米
基材硬度93 HRA
粒度≤0.8
淬火模具鋼 / HRC58–62
適用於經熱處理的 H13、SKD11、Cr12MoV 及類似的高硬度模具鋼。專為精加工而設計。.
塗層AlTiSiXN
塗層厚度2.5 微米
基材硬度94.5 HRA
粒度≤0.6
鋁合金
適用於鋁製工件的未塗層級別。適用於需要銳利切削刃的預精加工及精加工工序。.
塗層未上塗層
塗層厚度-
基材硬度93.2 HRA
粒度≤0.6
使用說明
這些插入系統的適用範圍
確切的加工範圍取決於刀具本體的幾何形狀、刀片基座、材料及加工條件。.
3D 輪廓銑削與複製銑削
適用於曲面、凹面及凸面,其中可轉位球頭銑刀需沿著不斷變化的幾何形狀進行加工。.
模具與模具表面
請選用適合的加工平台與加工等級,以進行模具表面加工,包括高硬度精加工應用。.
中度與預處理
MS20106 適用於其支援的材料及硬度範圍內的中度加工與預精加工。.
精加工
MS60106 專為淬火模具鋼的精加工而設計,而 MS20403 則適用於鋁材的預加工與精加工。.
刀具配對
將插入件與立銑刀刀身配對
可轉位球頭系統的性能取決於刀片幾何形狀與刀槽設計是否正確。建立完整的刀具模型是確認相容性的最快方法。.
01
插入平台
請先辨識 ZDFG、BNM 或 P3200,並在適用時包含 LSH 或 LTG 的變體。.
02
半徑/切削直徑
請確認所需的 R 或 Dc 值,並提供完整的插件型號。.
03
立銑刀刀身/刀槽
請提供刀具本體模型、口袋型式或現有刀片樣品,以便進行相容性評估。.
04
材質/硬度
請提供工件材質、硬度及加工階段等資訊,以便縮小硬質合金品級的範圍。.
