
WDMW080520ZTR 高進給銑削刀片
WDMW080520ZTR 是一款用於淺切深、高進給粗銑的緊湊型硬質合金刀片。在選購替換件之前,請先比較其型錄尺寸、D7320 材質,以及 SKS08 刀柄式銑刀與端面銑刀平台。.


何謂 WDMW080520 高進料刀片?
WDMW080520 平台專為在淺軸向切入條件下進行高效粗銑而設計。該平台適用於採用小前角幾何結構的刀具本體,藉此將更多切削力導向主軸軸線。.
淺軸向深度
插頁型錄中列出 APMT 0.7 毫米。高進給銑削採用較小的軸向切深,而非傳統的深肩部切削。.
高位工作檯——送料方向
較小的切入角幾何形狀可支援較高的每齒進給量,但起始值仍取決於機台功率、剛性及嚙合狀況。.
SKS08 工具平台
隨附的刀具型錄包含適用於 WDMW080520 規格平台的 SKS08 柄部銑刀及端面銑刀。.
WDMW080520ZTR 尺寸
在替換現有插入內容之前,請確保所有維度及完整的後綴均完全匹配。.
| 完整模型 | IC | T | D | RE | 亞太海事技術中心 | 等級 | 工具方向 |
|---|---|---|---|---|---|---|---|
| WDMW080520ZTR | 12.9 毫米 | 5.5 毫米 | 5.0 毫米 | 2.0 毫米 | 0.7 毫米 | D7320 | SKS08 規格平台;驗證 ZTR/ZER |
進給量大並不代表切削深度大
高進給刀具採用較小的切入角,因此相對於每齒的程式設定進給量而言,切屑較薄。這使得在保持軸向切深較淺的同時,仍能實現更高的進給量。.
更大的軸向力
更大的切削力比例會朝主軸軸線方向作用,這有助於特定長懸臂及型腔粗加工的設定。.
小 ap,高 fz
型錄中的 APMT 值為 0.7 公釐。請勿將此刀片視為深切削肩銑刀片。.
設定仍決定結果
若遇到剛性不足、懸臂長、切削中斷頻繁、工件夾持不穩或排屑受限等情況,請降低起始進給量。.
D7320 等級與磨損檢查清單
在隨附的嵌件型錄中,D7320 是 WDMW080520ZTR 唯一列出的等級。請在設定生產資料前,確認完整的材料建議。.
穩定切割
應持續監測切削刃的漸進式磨損及表面品質。.
中斷切割
檢查邊緣是否有缺角及撞擊損壞。.
不銹鋼
請留意邊緣堆積、熱裂紋及碎屑附著的情況。.
長懸垂
減少初始進給量,並檢查跳動量、刀柄剛性及槽口狀態。.
WDMW05、06、08 及 10 型平台不可互換
SKS 系列採用不同尺寸的 WDMW 刀片。請將刀體上的平台編號與正確的刀片系列相匹配。.
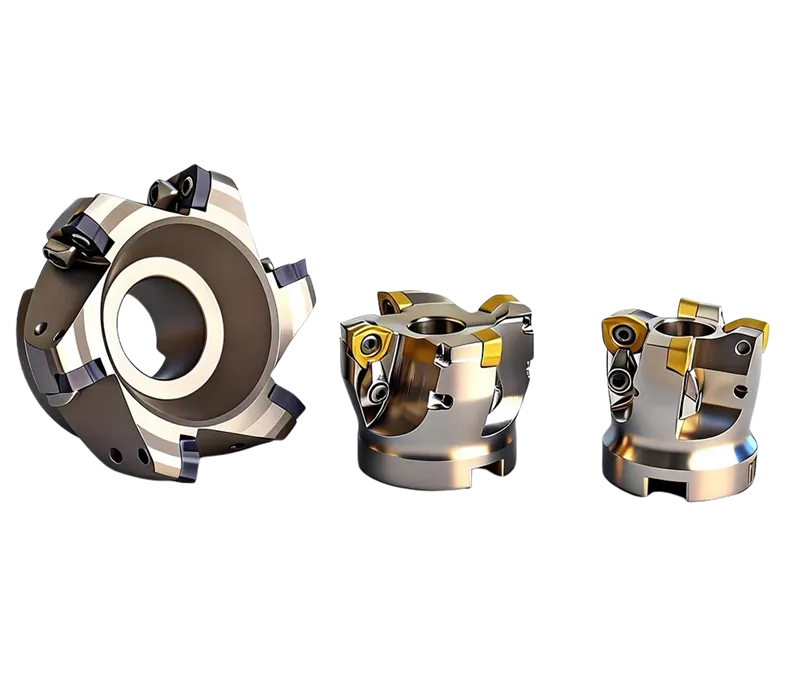
SKS08 刀柄銑刀與端面銑刀
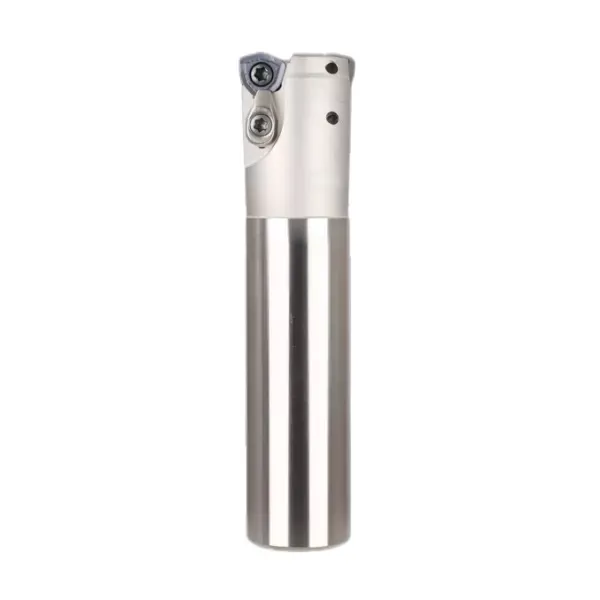
SKS08 系列涵蓋直徑 32–40 公釐的刀柄銑刀,以及直徑 50–100 公釐的端面銑刀。型錄中指定使用 M5 螺絲及 T20 扳手。.
選擇一種柄式銑刀
- 限制進入區域
- 模具型腔
- 對更長作業半徑的需求
- 切割直徑 Ø32–40 毫米
選擇一款平面銑刀
- 工件的開放表面
- 更寬的端面粗加工切削路徑
- 短而剛性的軸套組件
- 切割器直徑 Ø50–100 公釐
SKS08 刀柄銑刀型號
| 型號 | 柄徑 Ø | 刀具直徑 Ø | 總長度 | 牙齒 | 新增房源 | 螺絲 | 扳手 |
|---|---|---|---|---|---|---|---|
| SKS08-C32-32-200 | 32 | 32 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-32-250 | 32 | 32 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-150 | 32 | 33 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-175 | 32 | 33 | 175 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-200 | 32 | 33 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-33-250 | 32 | 33 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-150 | 32 | 35 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-200 | 32 | 35 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-250 | 32 | 35 | 250 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-35-300 | 32 | 35 | 300 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-150 | 32 | 40 | 150 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-200 | 32 | 40 | 200 | 2 | WDMW080520ZER | M5 | T20 |
| SKS08-C32-40-250 | 32 | 40 | 250 | 2 | WDMW080520ZER | M5 | T20 |
SKS08 端面銑刀型號
| 型號 | 刀具直徑 Ø | 孔徑 | 牙齒 | 新增房源 | 螺絲 | 扳手 |
|---|---|---|---|---|---|---|
| SKS08-50-22-4T | 50 | 22 | 4 | WDMW080520ZER | M5 | T20 |
| SKS08-63-22-4T | 63 | 22 | 4 | WDMW080520ZER | M5 | T20 |
| SKS08-80-27-5T | 80 | 27 | 5 | WDMW080520ZER | M5 | T20 |
| SKS08-100-32-6T | 100 | 32 | 6 | WDMW080520ZER | M5 | T20 |
WDMW 高進給銑削的典型應用
高進給率端面粗加工
在穩定的機床上,採用淺軸向切入配合高工作台進給。.
模具粗加工
粗加工後的開放型腔、模具表面及殘餘毛坯。.
長行程粗加工
當剛性受限時,應採用最短的穩定懸臂,並減少起始進給量。.
中斷式粗加工
在生產前,請確認刀具本體的公差範圍、刀片狀態及材質的適用性。.
如何選擇正確的 WDMW 與 SKS08 組合
確認完整後綴
請指明 ZTR、ZER 或其他完整的插入代號。.
檢查每個維度
檢查集成電路、厚度、孔、半徑及座面。.
匹配切削刀具型號
請提供完整的 SKS08 刀柄銑刀或端面銑刀型號代碼。.
提交申請
請包含材質、硬度、深度、嚙合、懸伸及數量。.
WDMW080520ZTR 問題
WDMW080520ZTR 的尺寸是多少?
IC 12.9 公釐,厚度 5.5 公釐,孔徑 5.0 公釐,圓角半徑 2.0 公釐,型號 APMT 0.7 公釐。.
WDMW080520ZTR 標示的是哪個等級?
隨附的嵌件型錄中列出了 D7320。.
最大切削深度是多少?
刀片型錄中列出 APMT 0.7 mm。實際設定的軸向切削深度也必須符合該特定刀體的切削數據限制。.
哪種切削系統使用此規格的刀片?
隨附的工具型錄提供適用於 WDMW080520 規格平台的 SKS08 刀柄銑刀及端面銑刀。.
WDMW080520ZTR 和 WDMW080520ZER 是相同的嗎?
未必。由於其後綴不同,因此在更換前必須確認刀槽、刀座、斷屑槽及切削刃幾何形狀是否相符。.
該如何在 SKS08 柄式銑刀與端面銑刀之間做出選擇?
若需加工凹槽、作業空間受限或需要更長伸出長度,請選用柄部銑刀;若需加工較寬闊的開放表面,且需採用較短、剛性較高的刀桿配置,請選用端面銑刀。.
SKS08 採用哪些硬體?
型錄中指定使用 M5 內六角螺絲及 T20 螺絲起子。.
請提供 WDMW080520ZTR 和 SKS08 的報價
請提供完整的刀片後綴及刀具型號,以便在報價前確認相容性。.
建議的報價請求(RFQ)詳細資訊:請填寫代碼、SKS08 型號、工件材質、硬度、軸向深度、徑向啮合深度、懸臂長度、數量及所需螺絲。.
