
LPGT010210ER 高進給銑削刀片
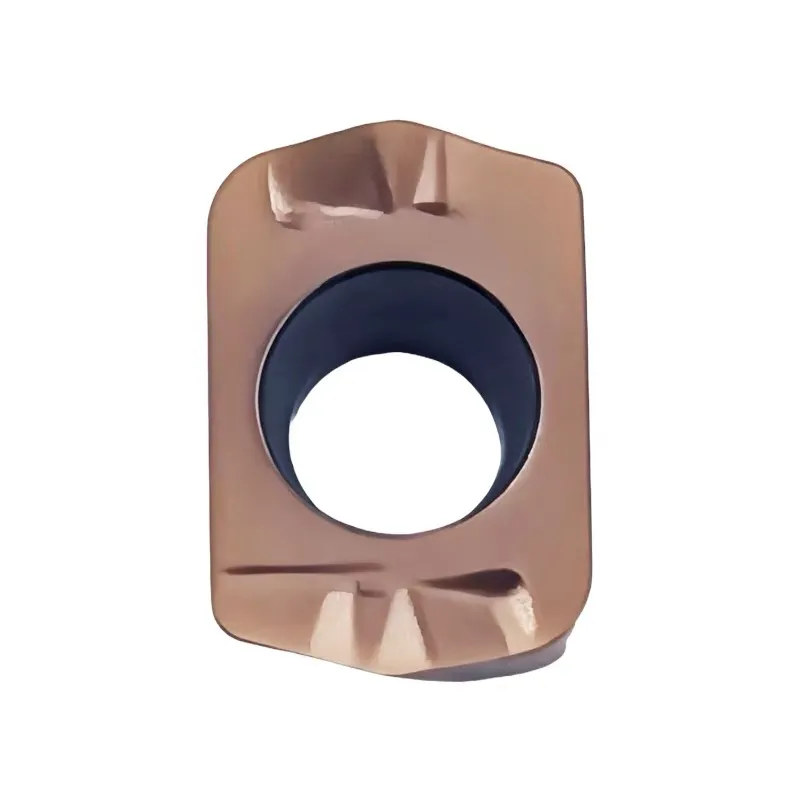
LPGT010210ER 是一款適用於 MFH 小直徑高進給刀柄銑刀的緊湊型正前角硬質合金刀片。 在選購替換刀片前,請先比較其尺寸、D530/D570/D580/D7320 材質選項,以及完整的 Ø8–16 mm 銑刀系列。.
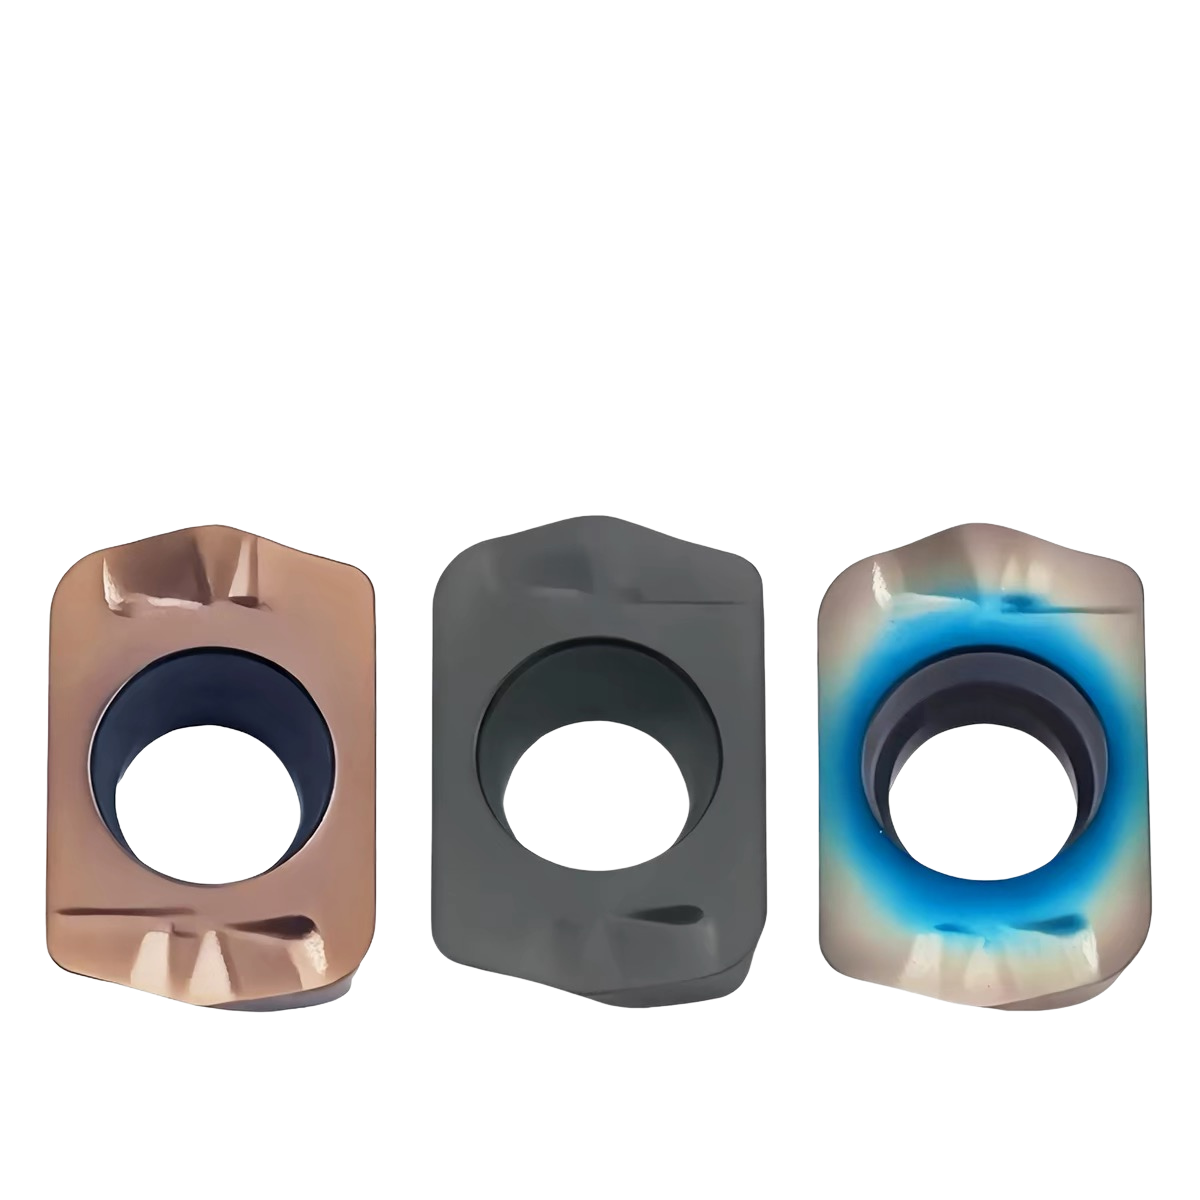
何謂 LPGT010210ER 內嵌式爐頭?
LPGT010210ER 是一款專為緊湊型高進給切削口袋設計的小型正前角刀片。其 1.0 公釐的倒角半徑與僅 6.26 公釐的短刀身,特別適用於對切削通道、切削力控制及經濟型粗加工要求較高的中小直徑刀具。.
保留完整內容 010210ER 標示。ER 後綴代表製造商專屬的幾何形狀,在檢查現有刀具槽時不應省略。.
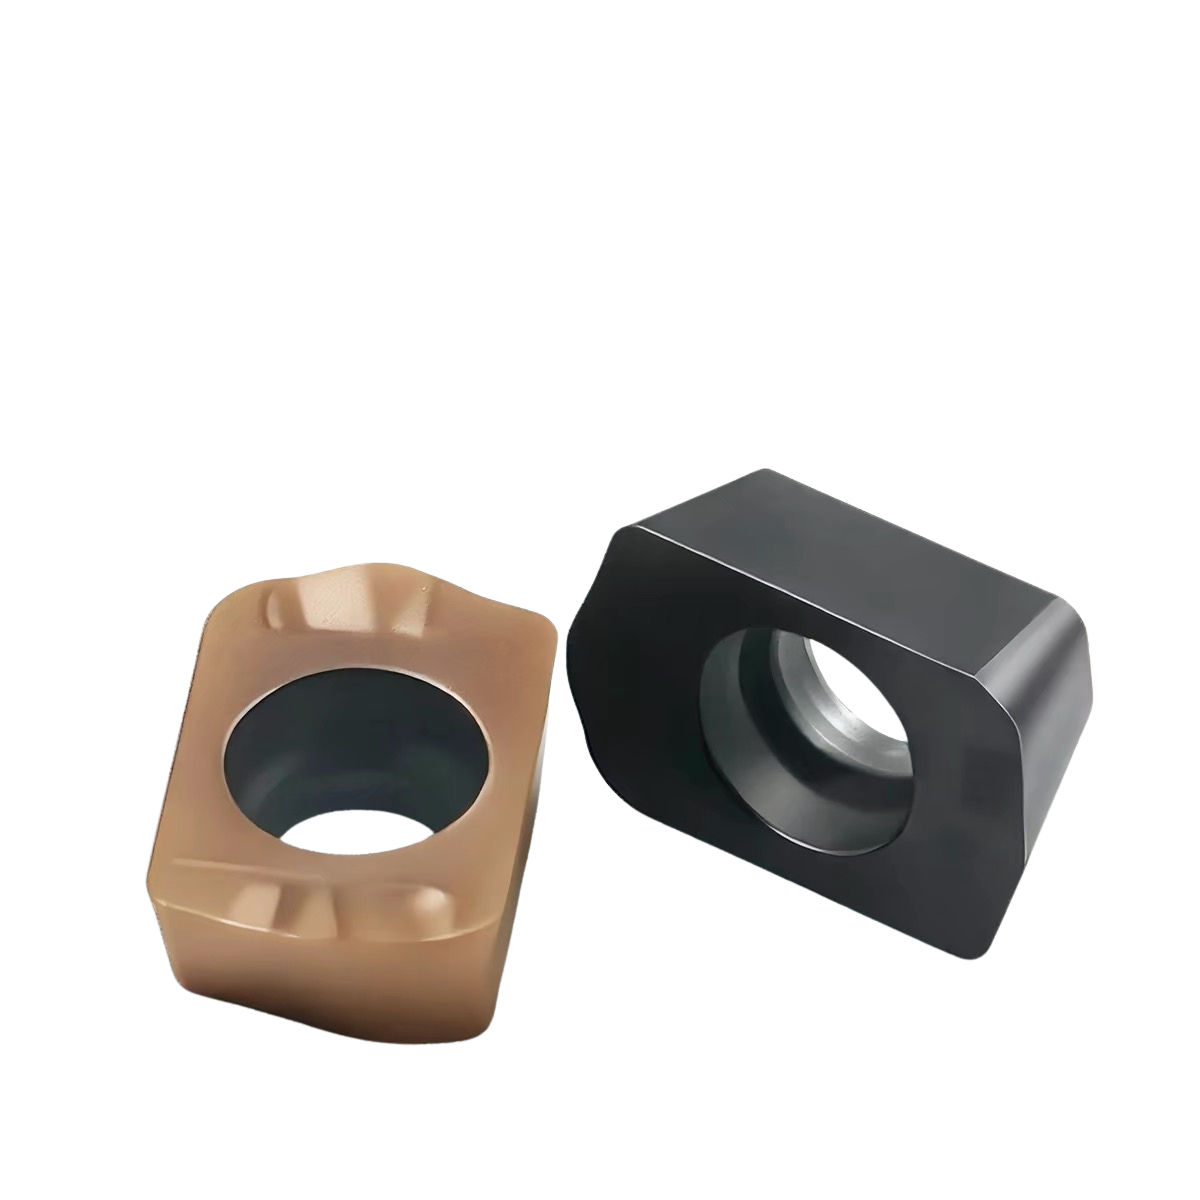
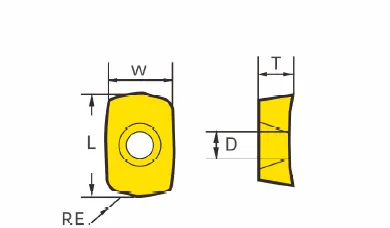
LPGT010210ER 尺寸與可供應等級
在比較替換用嵌件時,請使用全部五個維度以及完整的 ER 後綴。.
尺寸指南
| 完整模型 | L (毫米) | 寬度 (mm) | T(毫米) | D(毫米) | RE (毫米) | 所列年級 | 匹配的切割平台 |
|---|---|---|---|---|---|---|---|
| LPGT010210ER | 6.26 | 4.19 | 2.19 | 2.10 | 1.0 | D530D570D580D7320 | MFH 小直徑夾具型號 LPGT010210;請確認 ER 插槽 |
D530、D570、D580 及 D7320 等級
在隨附的刀片型錄中,列出了適用於 LPGT010210ER 的這四種級別。最終的選用取決於工件、切削中斷情況、刀具懸伸量以及觀察到的磨損狀況。.
專為鋼材設計且以韌性為導向的切削方向,適用於需優先確保切削刃穩定性的間歇切削工況。.
適用於在穩定至中度間斷的切削條件下,對一般鋼材及不鏽鋼進行粗銑削時的平衡切削方向。.
適用於穩定銑削及特定鑄鐵或鑄模鋼應用之耐磨方向。.
目錄中列出的其他選項。請確認完整 SKU 的確切材料及切割參數建議。.
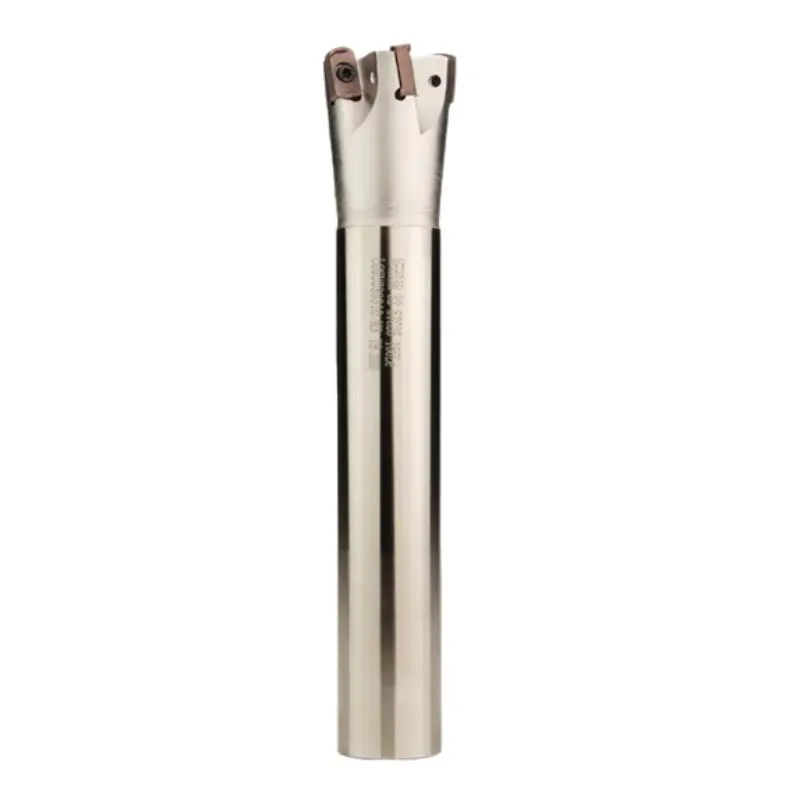
適用於 MFH 小直徑切削刀具的 LPGT010210ER
切削刀具型錄中列出了 LPGT010210 與 MFH Ø8–16 mm 刀柄系列之間的直接尺寸-平台對應關係。請在詢價單上完整填寫 ER 刀片後綴及完整的 MFH 切削刀具代碼。.
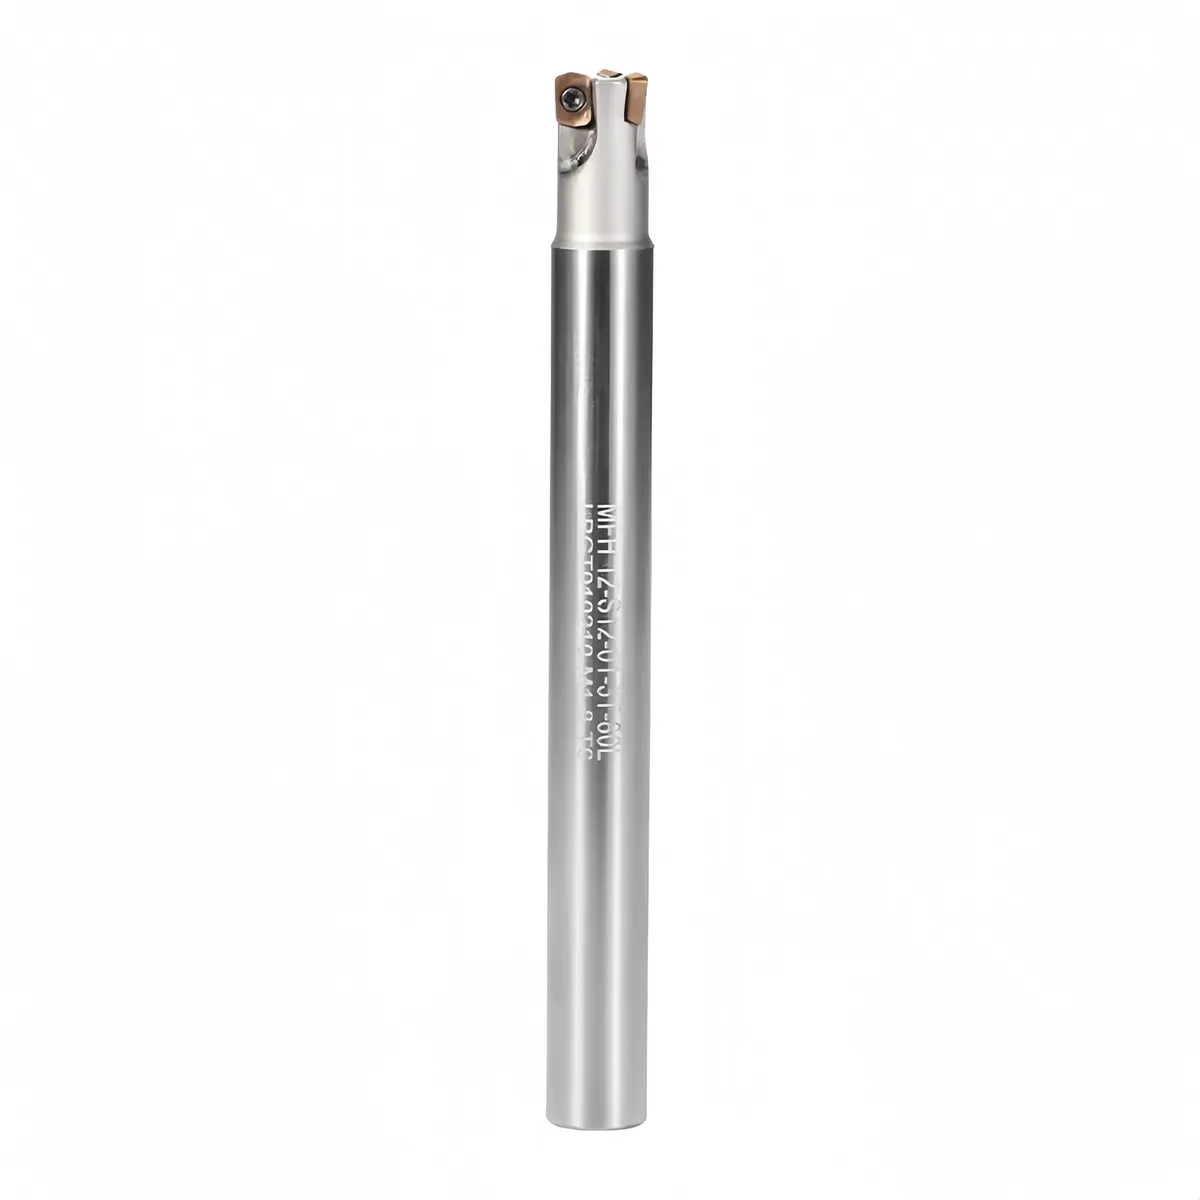
MFH Ø8–16 mm 刀柄銑刀型號
隨附的切削刀具型錄中列出了十一種刀柄,每種刀柄具有一至四條切削刃。直徑 8–13 的刀身長度為 100 毫米,而直徑 14–16 的刀身長度則為 120 毫米。.
MFH 小直徑切削工作台
| 切割機型號 | 長笛 | 刀具直徑 D (mm) | 柄徑 d (mm) | 總長度 L(毫米) | 刀片長度 L1 (mm) | 插入平台 | 螺絲 | 扳手 |
|---|---|---|---|---|---|---|---|---|
| MFH 8-S8-01-100 | 1 | 8 | 8 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 9-S8-01-100 | 1 | 9 | 8 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 10-S10-01-100-2T | 2 | 10 | 10 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 11-S10-01-100-2T | 2 | 11 | 10 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 12-S12-01-100-2T | 2 | 12 | 12 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 13-S12-01-100-2T | 2 | 13 | 12 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 12-S12-01-100-3T | 3 | 12 | 12 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 13-S12-01-100-3T | 3 | 13 | 12 | 100 | 20 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 14-S14-01-120-3T | 3 | 14 | 14 | 120 | 25 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 15-S14-01-120-4T | 4 | 15 | 14 | 120 | 25 | LPGT010210 / 驗證 ER | M1.8 | T6 |
| MFH 16-S16-01-120-4T | 4 | 16 | 16 | 120 | 25 | LPGT010210 / 驗證 ER | M1.8 | T6 |
小直徑粗銑削應用
當需要使用緊湊型切削刀具,對小型型腔內部、模具特徵或難以觸及的區域進行粗加工時,請選用 LPGT010210ER。.
小直徑高進給粗加工
採用低軸向嚙合度及經過驗證的 MFH 刀體,以實現高效的材料切除。.
口袋與腔體粗加工
使用直徑為 Ø8–16 mm 的銑刀,可加工緊湊的內部結構。.
模具加工
在控制切削力和刀具進給的同時,加工粗糙且狹窄的模具區域。.
長焦鏡頭下的細微特寫
請使用 100 或 120 公釐的機身,並確保其懸臂長度盡可能短且夾持穩固。.
如何選擇 LPGT 刀頭與 MFH 切削刀具
LPGT010210ER 銑削刀片 常見問題集
LPGT010210ER 的尺寸是多少?
LPGT010210ER 列出了哪些年級?
哪款切削刀具使用 LPGT010210ER 刀片?
Ø12 和 Ø13 的 2T 及 3T 銑刀之間有什麼區別?
需要哪些螺絲和扳手?
LPGT 切削刀具能否以斜切或螺旋切入的方式進行切削?
請求提供 LPGT010210ER 嵌件定價
請提供完整的刀片及 MFH 切削刀具資訊,以便在報價前確認尺寸、材質等級、齒數、固定件及應用場合。.
