
4NKT060308 硬質合金銑刀刀片
請根據尺寸與材質等級選項,比較 4NKT060308R-M 雙面硬質合金刀片。將完整的刀片代碼與相容的 4N TE90 刀柄銑刀及端面銑刀刀體進行配對,以實現真正的 90° 肩銑、端面銑、開槽、銑槽及斜面銑削。.
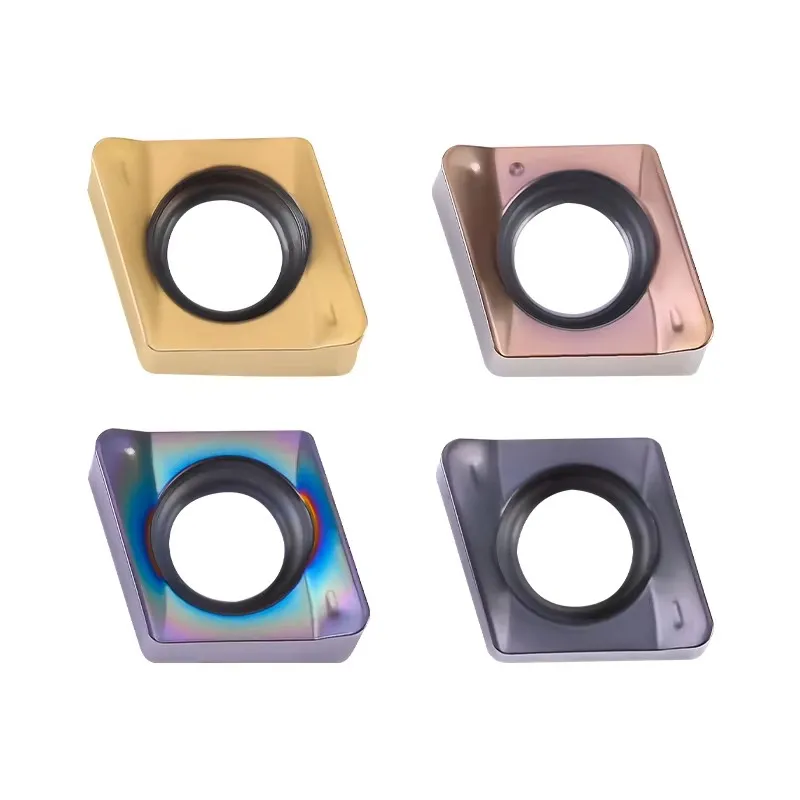
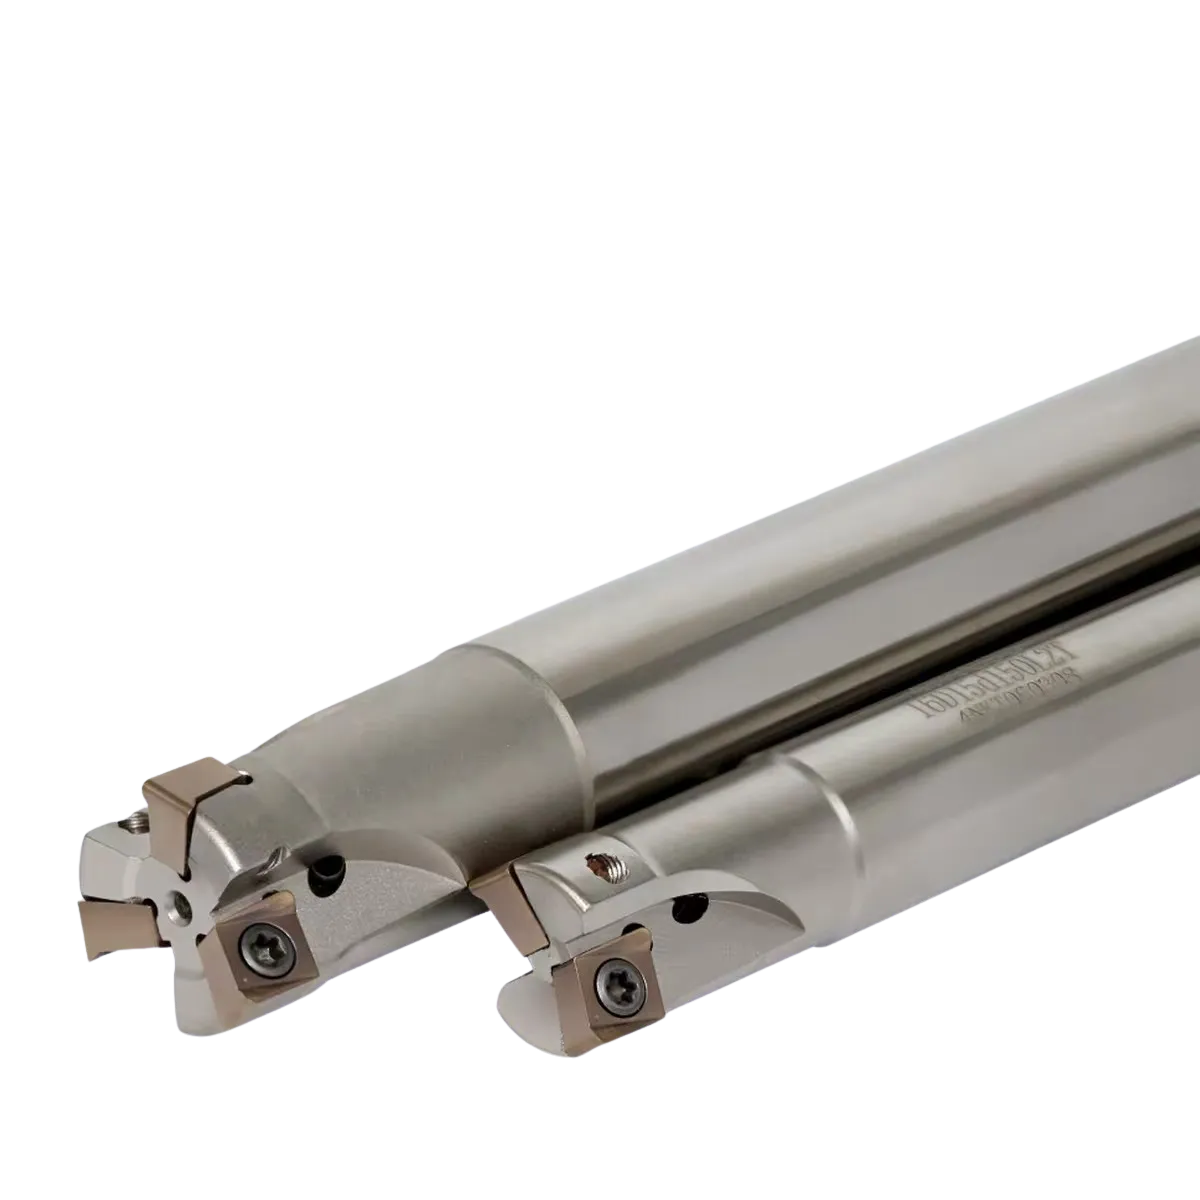
用於真正 90° 肩部銑削的四刃刀片
4NKT060308R-M 平台結合了雙面刀片、正向切削作用,以及 0.8 毫米的大角半徑,適用於相容的 4N TE90 切削刀體。.
真實肩部方向
專為配合相容的切削刀具,用於加工方肩及側壁而設計。.
四個可用的邊緣
四個定位的切削位置有助於降低每條可用切削邊的成本。.
APMT 參考資料
所列的嵌件採用 5.8 公釐的最大深度基準。.
一般幾何學
針對一般肩部銑削方向,仍保留完整的 R-M 標示。.
如何解讀 4NKT060308R-M
請使用完整的代碼,而非僅根據「4NKT」進行訂購。刀具系列、尺寸平台、右旋標示及 M 幾何形狀都必須與刀具刀槽相符。.
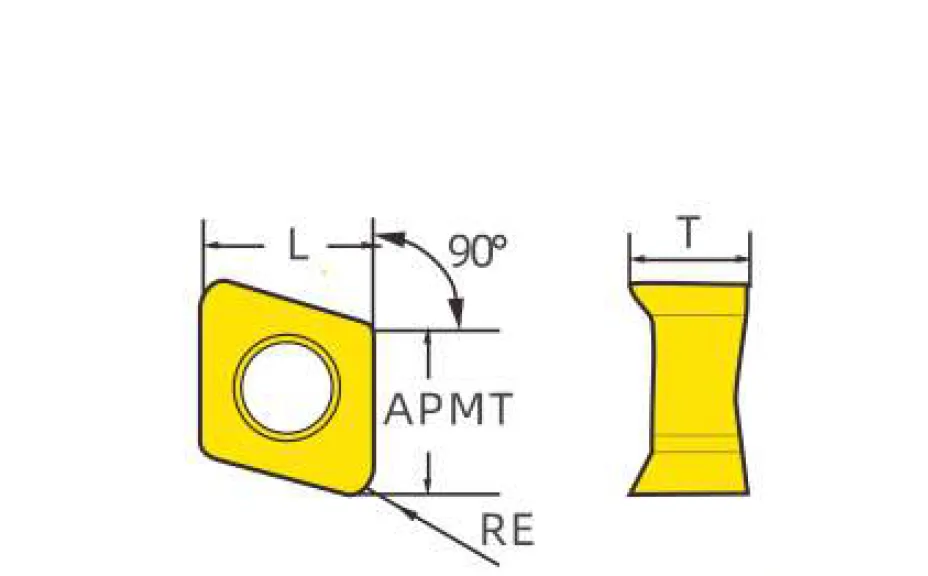 4NKT060308R-M 尺寸參考
請參考下表的數值進行採購及相容性檢查。.
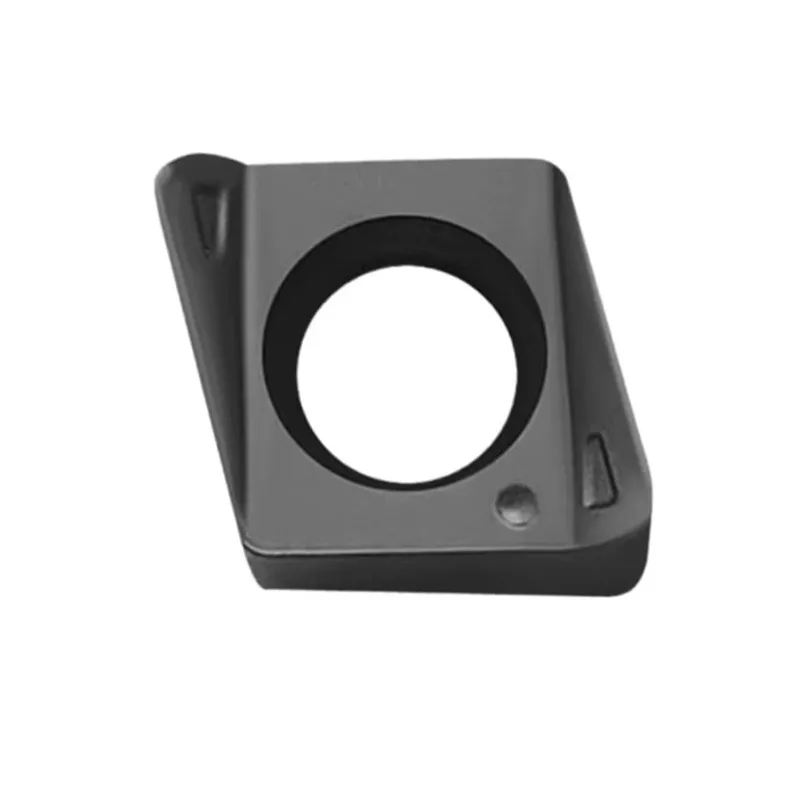 單一 4NKT 插入參考
請確認完整的型號標示;本頁所列規格適用於型號 4NKT060308R-M。.
4NKT060308R-M 規格
請一併參考完整的尺寸、等級及刀體型號。外觀相似的方形刀片可能無法安裝於 4N TE90 口袋中。.
| 完整名稱 | L (毫米) | APMT(毫米) | T(毫米) | BS(毫米) | RE (毫米) | 幾何學 | 評分選項 | 相容平台 |
|---|---|---|---|---|---|---|---|---|
| 4NKT060308R-M | 6.6 | 5.8 | 4.2 | 0.6 | 0.8 | M | D530D570D580D7320 | 4N TE90 |
依工件材質劃分的 4NKT 等級選項
4NKT060308R-M 僅列出四種等級。請根據工件材質、穩定性、切削液以及觀察到的磨損或斷裂模式來選擇合適的等級。.
適用於鋼材與鑄鐵的加工場合,此類場合特別重視韌性與間斷切削的可靠性。.
一般鋼材及不鏽鋼的加工方向,包括穩定且較輕的表面處理負載。.
適用於特定穩定加工及耐磨要求之鋼材與鑄鐵材質。.
適用於鋼材、不鏽鋼及鑄鐵的通用指引。.
將 4NKT060308R-M 與 4N TE90 切削刀具配對
所提供的 4N TE90 系列包含長柄銑刀及兩款雙面銑刀刀體。請確認完整的型號、直徑、刀柄或內徑、刀槽數、刀體長度及夾持部件。.
4N TE90 刀柄式銑刀型號
| 切割機型號 | 牙齒 | 刀具外徑 (mm) | 柄徑 (mm) | 總長度(毫米) | 刀片長度(毫米) | 車刀 |
|---|---|---|---|---|---|---|
| 4N TE90 216-15-06-160 | 2 | 16 | 15 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 216-15.6-06-160 | 2 | 16 | 15.6 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 216-16-06-160 | 2 | 16 | 16 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 217-16-06-160 | 2 | 17 | 16 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 319-19-06-160 | 3 | 19 | 19 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 320-19-06-160 | 3 | 20 | 19 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 320-20-06-160 | 3 | 20 | 20 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 321-20-06-160 | 3 | 21 | 20 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 322-20-06-160 | 3 | 22 | 20 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 425-25-06-160 | 4 | 25 | 25 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 426-25-06-160 | 4 | 26 | 25 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 428-25-06-160 | 4 | 28 | 25 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 430-25-06-160 | 4 | 30 | 25 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 532-32-06-160 | 5 | 32 | 32 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 535-32-06-160 | 5 | 35 | 32 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 640-32-06-160 | 6 | 40 | 32 | 160 | 35 | 4NKT060308R-M |
| 4N TE90 216-15-06-200 | 2 | 16 | 15 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 216-15.6-06-200 | 2 | 16 | 15.6 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 216-16-06-200 | 2 | 16 | 16 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 217-16-06-200 | 2 | 17 | 16 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 320-19-06-200 | 3 | 20 | 19 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 320-20-06-200 | 3 | 20 | 20 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 321-20-06-200 | 3 | 21 | 20 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 425-25-06-200 | 4 | 25 | 25 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 426-25-06-200 | 4 | 26 | 25 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 428-25-06-200 | 4 | 28 | 25 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 430-25-06-200 | 4 | 30 | 25 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 532-32-06-200 | 5 | 32 | 32 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 533-32-06-200 | 5 | 33 | 32 | 200 | 40 | 4NKT060308R-M |
| 4N TE90 535-32-06-200 | 5 | 35 | 32 | 200 | 40 | 4NKT060308R-M |
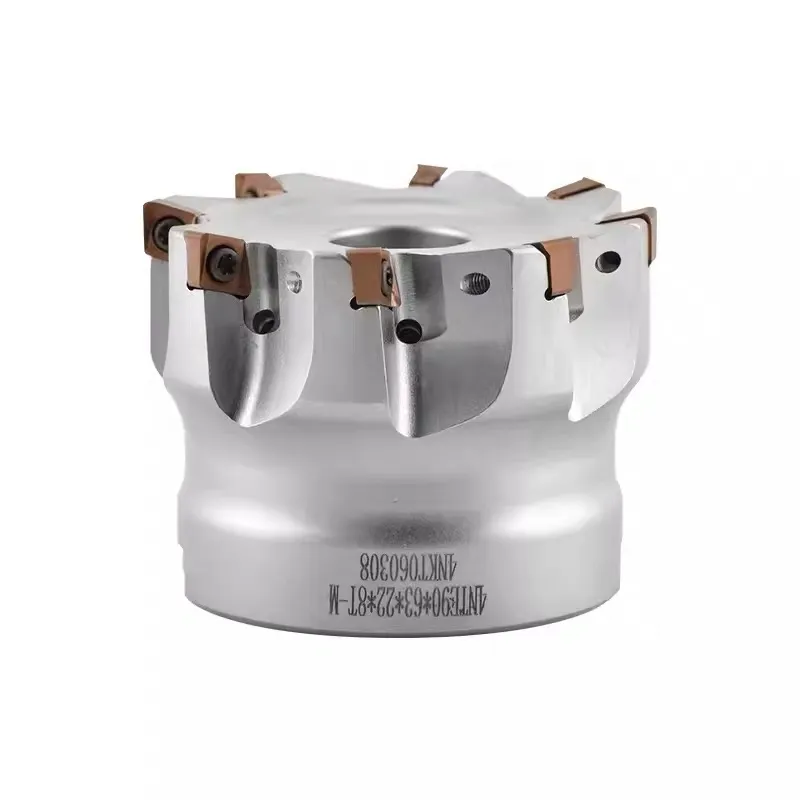
4N TE90 端面銑刀型號
| 切割機型號 | 牙齒 | 刀具外徑 (mm) | 孔徑 Ød (mm) | 總長度(毫米) | 車身寬度 W (mm) | 車身 T(毫米) | 車刀 |
|---|---|---|---|---|---|---|---|
| 4N TE90 750-22R-06 | 7 | 50 | 22 | 50 | 10.4 | 6.3 | 4NKT060308R-M |
| 4N TE90 863-22R-06 | 8 | 63 | 22 | 50 | 10.4 | 6.3 | 4NKT060308R-M |
雙面設計,具備四個可用的切削刃
4NKT060308R-M 設計提供四個分度切削位置。正確的分度與穩定的刀片嵌入,可確保在更換刀片前,每條切削刃皆能被充分利用。.
4NKT060308 及 4N TE90 的應用
實際切削深度、傾斜角及開槽能力,取決於完整的 4N TE90 刀身、鋼材等級、切削槽數、機台剛性以及工件的裝夾方式。.
如何選擇 4NKT060308 嵌件
請提供 4NKT 嵌件報價及 4N TE90 相容性評估
請提供完整的刀片與刀具詳細資料,以便核對是否選用正確的硬質合金牌號、刀身尺寸、夾持部件及刀槽配合。.
